
Как выбрать пищевую смазку H1 для оборудования, работающего при постоянной мойке
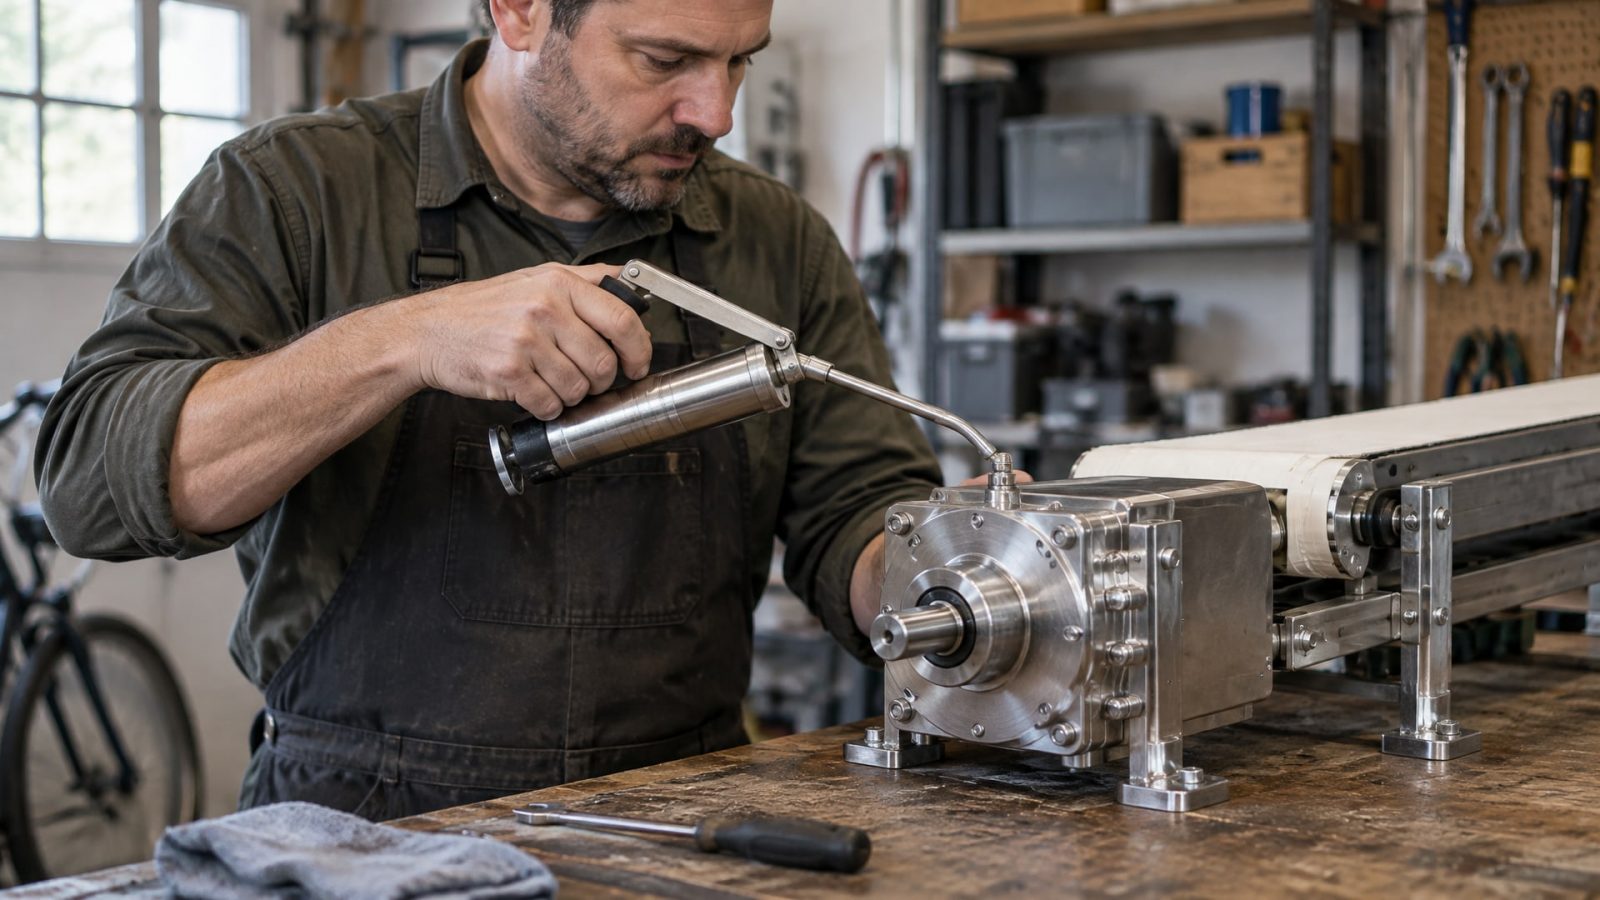
На пищевых производствах оборудование подвергается частой влажной очистке - от CIP-мойки до паровой санитарной обработки. В таких условиях смазка должна не только иметь допуск NSF H1 для безопасного случайного контакта с продуктом, но и сохранять свои защитные свойства под струями воды, щелочными растворами и высокотемпературным паром. Выбор смазки для оборудования с постоянной мойкой требует анализа нескольких критериев одновременно: водостойкости, устойчивости к химии санитарной обработки и адгезии к поверхности узла. Статья рассказывает, на какие параметры ориентироваться закупщикам и инженерам при подборе смазочного материала для конвейеров, цепей, подшипников и насосов в зонах, где возможен контакт с пищей и где регулярно используются моющие средства.
В материале разбираем, чем пищевая смазка H1 отличается от других классов, какие свойства критичны для washdown-оборудования, и как проверить техническую совместимость со своей системой смазки.
NSF H1: что это значит и для каких узлов подходит
NSF H1 - это регистрация смазки в соответствии с пищевыми нормами, которая разрешает ее использование в узлах пищевого оборудования, где возможен случайный, технически неизбежный контакт с продуктом.
Ключевое слово - «случайный»: это означает, что смазка не предназначена для прямого добавления в пищу, и ее количество в случае попадания минимально и безопасно (до 10 ppm). NSF H1 регистрация подтверждает соответствие смазки требованиям FDA 21 CFR 178.3570 и другим пищевым нормативам.
Смазки H1 применяют на цепях конвейеров, в открытых передачах, в подшипниках, на валах насосов и клапанов - везде, где узел находится в пищевой зоне, но контакт со смазкой маловероятен или минимален. Однако H1-статус не означает автоматическую пригодность для оборудования с постоянной мойкой. Существуют также классы H2 (без пищевого контакта, используются вне зон обработки продукта) и 3H (для разделительных агентов в формах с прямым контактом). Для оборудования, которое регулярно подвергается влажной санитарной обработке, нужна смазка H1, но с дополнительной подтвержденной устойчивостью к вымыванию водой и воздействию моющих средств.
Водостойкость и стойкость к мойке: почему одного H1 недостаточно
В условиях постоянной мойки смазка должна выдерживать несколько агрессивных факторов одновременно: прямые струи воды под давлением, паровую обработку и щелочные или кислотные моющие растворы.
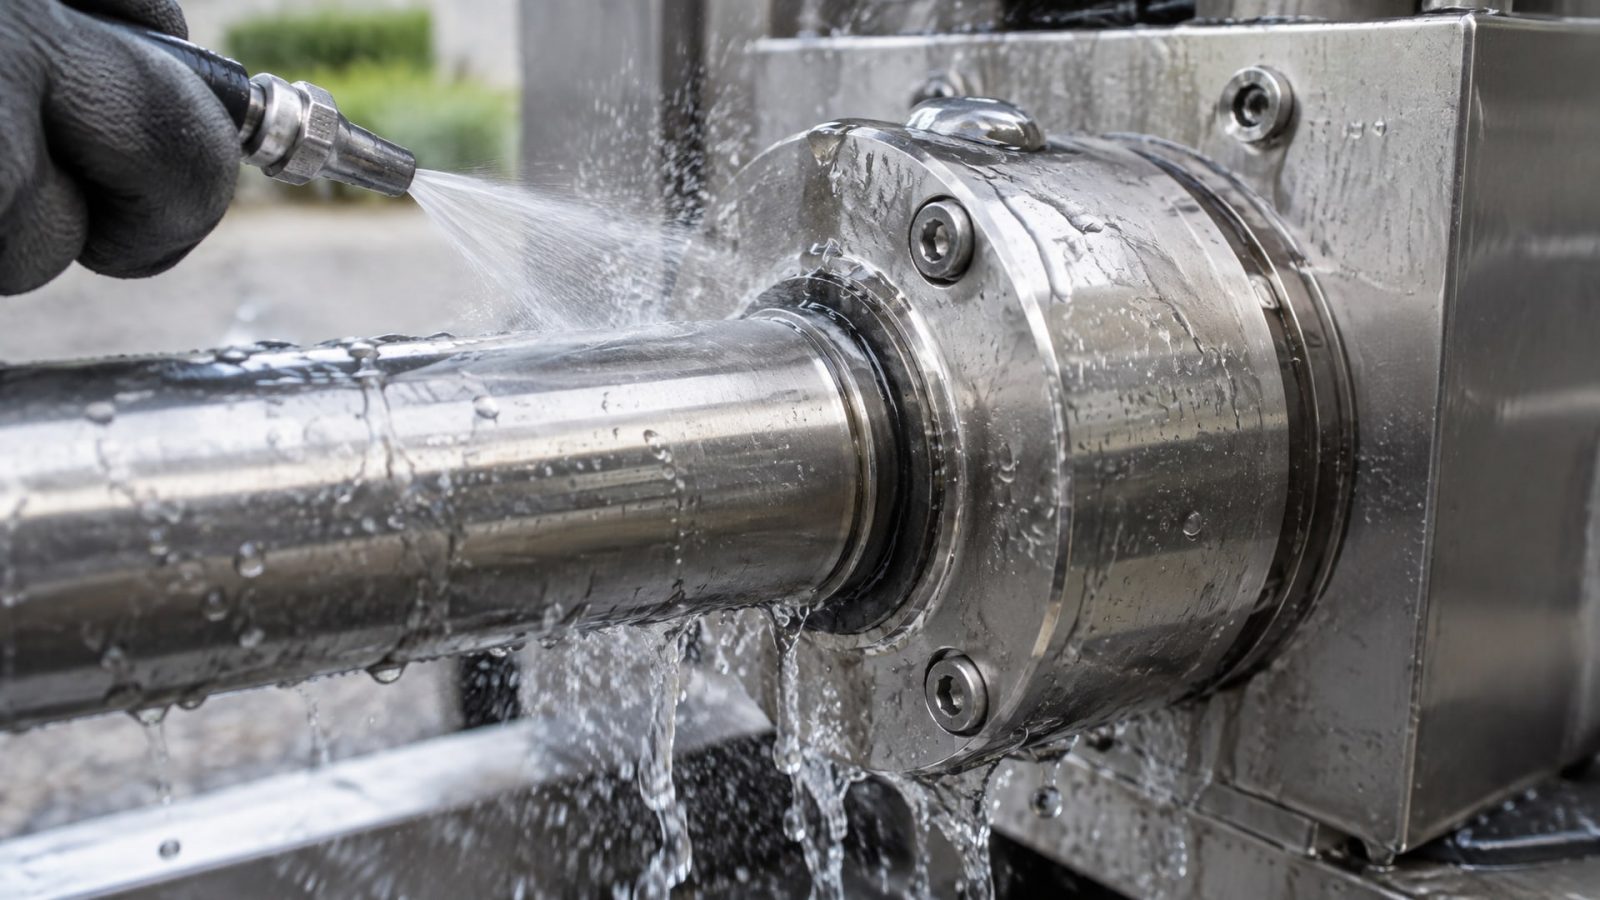
Простой пищевой допуск NSF H1 не гарантирует защиту от этих воздействий - нужна смазка с подтвержденной water washdown resistance и chemical resistance.
Водостойкость смазки зависит прежде всего от типа загустителя. Для влажных зон пищевой промышленности обычно используют три типа загустителей:
Calcium sulfonate complex - хорошо держится на металле, не смывается водой и стойко переносит щелочные растворы; часто применяется для оборудования с паровой и моющей обработкой
Aluminum complex - обеспечивает высокую адгезию и устойчивость к влаге; подходит для зон с частой мойкой и спритцеванием
Polyurea - современный вариант загустителя с хорошей теплостабильностью и водостойкостью; более дорогостоящий, но часто используется в критичных для washdown приложениях
При выборе смазки нужно проверить в технических данных (TDS) не просто наличие H1-допуска, но и наличие теста на water washout (потеря смазки при воздействии воды) и информацию об устойчивости к пару и щелочи. Смазка, которая стекает с узла после первой же мойки, не защитит оборудование от коррозии и износа.
Стойкость к химии CIP и санитарной обработки
На пищевых производствах стандартный процесс мойки оборудования включает использование щелочных и кислотных растворов - это часть системы CIP (Clean In Place).
Для оборудования, работающего при постоянной мойке и дезинфекции, нужна смазка, которая не только водостойка, но и химически инертна к используемым моющим средствам.
Щелочные растворы - основной компонент CIP-мойки - могут вызвать разрушение некачественной смазки. Хорошая H1-смазка должна иметь подтвержденную стойкость к щелочным и кислотным средам без потери консистенции и смазывающих свойств. При подборе смазки для оборудования, где проводится CIP-мойка, нужно дополнительно уточнить у производителя совместимость со специфическими моющими химикатами, которые используются на вашем предприятии.
Также важна информация об антикоррозионной защите. После мойки водой и химией на металлических поверхностях может образоваться коррозия, если смазка не обладает достаточной защитной пленкой. Смазка должна не просто удерживаться на поверхности, но и препятствовать окислению металла при влажности и контакте с остатками моющих средств.
Адгезия как ключевой фактор удержания смазки при мойке
Адгезия - это способность смазки прилипать к поверхности металла и оставаться на узле при воздействии воды и других агентов.
Многие ошибочно путают адгезию с вязкостью, но это разные свойства. Смазка может быть вязкой (густой), но слабо прилипать к поверхности, и тогда она быстро стечет при мойке. И наоборот, менее вязкая, но высокоадгезивная смазка хорошо держится на движущихся узлах.
Для оборудования с постоянной мойкой важно выбирать смазки с явно указанной высокой адгезией. На практике это означает, что смазка образует тонкую пленку на поверхности узла, которая не стирается с первой же промывкой, но и не создает избыточного слоя грязи. При нанесении смазку обычно наносят тонким слоем, а после сборки оборудования стекающие излишки убираются - это нормальный процесс. Важно, что остающаяся защитная пленка сохраняется и выполняет свою функцию.
Для конвейеров, цепей и открытых передач в зонах мойки рекомендуют смазки именно с хорошей адгезией и подтвержденным water washout resistance. Эти характеристики обычно указаны в технических паспортах как NLGI-класс, вязкость, содержание присадок и результаты стандартных тестов на водостойкость.
Типы оборудования и особенности выбора смазки для каждого
Выбор смазки зависит не только от условия мойки, но и от конкретного типа оборудования.
На пищевых производствах работают разные узлы, каждый из которых требует подходящего класса смазки.
Цепи конвейеров и передачи. Для цепей в зонах мойки нужна смазка, которая проникает в звенья и шарниры цепи, но не смывается при регулярной промывке. Обычно используют масла или пластичные смазки средней консистенции (NLGI 1-2) с высокой адгезией. Смазка должна быть достаточно жидкой, чтобы попасть между звеньями, но достаточно липкой, чтобы оставаться на месте.
Подшипники в корпусах. Для подшипников в зонах мойки подходят пластичные смазки NLGI 2 с хорошей водостойкостью. Если подшипник в закрытом корпусе и редко подвергается прямому контакту с водой, можно использовать обычную универсальную H1-смазку. Если подшипник расположен так, что на него попадает вода при мойке, нужна смазка с явно подтвержденной водостойкостью.
Насосы и клапаны. В контактирующих с пищей узлах насосов и клапанов используют масла или жидкие смазки H1, которые одновременно являются рабочей жидкостью. Для таких узлов важна не только пищевая безопасность, но и смазывающая способность при высокой скорости сдвига.
Направляющие и скольжения. Для направляющих движущихся частей (ползунов, каретки, направляющие в упаковочных машинах) нужна смазка с хорошей адгезией и минимальным вымыванием. Часто используют NLGI 2-3 смазки с высокой липкостью.
Для менее нагруженных узлов, где требуется универсальная смазка с пищевым допуском и хорошей водостойкостью, подойдет состав на базе aluminum complex. Для высоконагруженных узлов, работающих в условиях частой мойки и воздействия пара, требуется более стойкая формула, например на базе calcium sulfonate complex. На практике в цехах пищевого производства часто берут EFELE SG-391 для менее критичных узлов как универсальный вариант, и EFELE SG-392 для высоконагруженных передач в мойке.
Автоматические системы смазки: согласование смазки и системы подачи
Если на предприятии установлены централизованные или автоматические системы смазки (например, для цепей конвейеров или подшипников), важно согласовать выбор смазки не только по пищевому допуску, но и по вязкости, типу загустителя и совместимости с каналами подачи.
Автоматические системы часто требуют смазки определенной вязкости, чтобы она правильно прокачивалась через дозаторы и не забивала сопла. Слишком вязкая смазка может не пройти через сетку фильтра системы, слишком жидкая - не обеспечить защиту. Кроме того, тип загустителя может быть несовместим с материалами шлангов и уплотнений системы. Например, некоторые загустители могут вызвать набухание резины уплотнения.
При переходе с одного бренда смазки на другой нужно проверить, совместима ли новая смазка с текущей в системе. Смешивание несовместимых смазок может привести к потере свойств и отказу оборудования. Перед подключением новой смазки рекомендуется промыть систему или проверить совместимость в технических данных.
Для систем CIP-мойки, где трубопроводы и компоненты подвергаются воздействию горячих щелочных растворов, может требоваться использование смазок на базе синтетических масел и специальных загустителей, которые устойчивы к этим условиям. Прямо согласуйте со своей системой смазки, какой тип и класс смазки рекомендован производителем оборудования.
Проверка и контроль качества смазки в условиях мойки
Даже правильно выбранная смазка требует регулярного контроля в условиях работы.
На производстве с постоянной мойкой рекомендуется периодически проверять состояние смазанных узлов и саму смазку.
Визуальный контроль. После каждого цикла мойки осмотрите критичные узлы (цепи, подшипники, направляющие) - смазка должна оставаться на месте и не стекать полностью. Если смазка полностью исчезает после каждой мойки, нужна смазка с лучшей адгезией или выше NLGI-класс консистенции.
Проверка консистенции. Если смазка используется уже несколько дней в условиях мойки, она может измениться - разжижиться или загустеть. Возьмите пробу смазки из узла и сравните с эталоном. Если консистенция изменилась, это может указывать на проблемы с совместимостью или на избыточное намокание.
Контроль коррозии. Регулярно проверяйте подсмазанные металлические поверхности на предмет ржавления. Если ржавчина появилась, значит, смазка не обеспечивает достаточную защиту от влаги. Это может быть связано как с качеством смазки, так и с недостаточной частотой подсмазки.
Проверка совместимости со средой. Если вы недавно изменили моющие средства на предприятии (например, заменили одну щелочь на другую), перепроверьте, совместима ли текущая смазка с новой химией. Не все H1-смазки одинаково хорошо переносят все типы дезинфектантов.
Часто задаваемые вопросы
Что такое допуск NSF H1 и почему он важен для пищевого производства?
NSF H1 - это регистрация смазки, которая гарантирует ее безопасность при случайном контакте с пищевыми продуктами (до 10 ppm). Допуск подтверждает соответствие смазки пищевым нормам FDA 21 CFR 178.3570. На пищевом производстве H1-допуск обязателен для смазок, используемых на оборудовании в зонах обработки продукта, так как обеспечивает безопасность конечного товара и соответствие HACCP-требованиям.
Может ли обычная водостойкая смазка заменить пищевую H1-смазку?
Нет. Водостойкость не равна пищевой безопасности. Обычная водостойкая смазка может хорошо держаться при мойке, но может содержать ингредиенты, которые недопустимы при контакте с пищей. Для пищевого производства нужна именно смазка с NSF H1-регистрацией, которая прошла тестирование на токсичность и миграцию компонентов в продукт.
Какую смазку выбрать для оборудования, которое подвергается паровой мойке?
Для паровой мойки нужна смазка, которая не теряет консистенцию при высокой температуре (обычно 80–100 °C) и быстро охлаждается без отверждения. Смазки на базе calcium sulfonate complex или polyurea обычно переносят паровую обработку лучше всего. Проверьте в техническом паспорте допустимый диапазон температур и наличие теста на паростойкость.
Как часто нужно добавлять смазку при постоянной мойке?
Частота подсмазки при постоянной мойке выше, чем в обычных условиях, так как часть смазки вымывается водой и моющими средствами. Обычно рекомендуется проверять состояние смазки визуально после каждого цикла мойки и добавлять свежую смазку, если защитная пленка почти полностью исчезла. В системах с автоматической подачей смазки периодичность устанавливается производителем оборудования.
Чем отличается NLGI 2 от NLGI 3 при выборе смазки для мойки?
NLGI 2 - это средняя консистенция (как мягкое масло), подходит для подшипников и узлов, куда смазку нужно наносить периодически. NLGI 3 - более густая смазка (как мягкий пластилин), держится на месте лучше при мойке, но медленнее проникает в узкие зазоры. Для оборудования с частой мойкой часто выбирают NLGI 2-3 в зависимости от типа узла и желаемого срока действия смазки между подсмазками.
Заключение
Выбор пищевой смазки H1 для оборудования, работающего при постоянной мойке, требует учета нескольких факторов одновременно: наличия пищевого допуска NSF H1, подтвержденной водо- и паростойкости, химической совместимости с используемыми дезинфектантами и хорошей адгезии к металлической поверхности. Сам по себе H1-статус не гарантирует пригодность смазки для washdown-условий - нужна дополнительная проверка на water washout resistance и стойкость к щелочным растворам CIP-мойки.
Правильный выбор начинается с анализа типа оборудования (цепи, подшипники, насосы, направляющие), условий мойки (вода, пар, щелочь) и параметров используемой системы смазки (вязкость, тип загустителя, совместимость с подачей). После подбора смазки необходимо отслеживать ее поведение в первые дни работы: проверять остаток смазки после мойки, контролировать состояние узлов на предмет коррозии и убедиться, что консистенция смазки не меняется. На производстве с высокими требованиями к санитарии и частой мойкой оборудования рекомендуется работать с поставщиком, который может подтвердить все необходимые характеристики смазки и оказать техподдержку при переходе на новый материал.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать вал втулочный фиксатор по диаметральному зазору и температуре, чтобы обеспечить надежность соединения.
Узнайте, как смазки H1 влияют на прохождение аудита HACCP, и избегайте распространенных ошибок при их выборе и применении на пищевом производстве.
Узнайте, как влияние pH на СОЖ определяет стабильность эмульсии, коррозионную защиту и срок службы режущего инструмента.