
Контроль качества анаэробных фиксаторов резьбы на производстве
Контроль качества анаэробных фиксаторов строят на двух уровнях: проверяют процесс нанесения и оценивают результат на контрольных образцах. Для сравнения фиксирующего эффекта применяют испытания на крутящий момент по ISO 10964:1993 или EN 15865:2009, а для контроля материала и его ранжирования используют испытание на прочность при сдвиге по ISO 10123:2013. Проверять момент на уже отвержденном производственном соединении не следует: повторное воздействие может повредить клеевой шов.
Статья полезна инженерам, специалистам по качеству и снабженцам, которым нужно определить, как проверять нанесение фиксатора резьбы и какие данные учитывать при приемке партии. Разберем визуальный и технологический контроль, подготовку резьбы, стандартизированные испытания и типовые дефекты фиксации.
Что включает контроль качества анаэробных фиксаторов
Проверка должна отвечать на два разных вопроса: правильно ли нанесен состав и обеспечивает ли он требуемую фиксацию в заданных условиях.
Один метод не закрывает обе задачи. Визуальный осмотр показывает, попал ли материал в нужную зону, а испытание на контрольном образце позволяет сравнить крутящий момент или прочность при сдвиге.
При проверке процесса оценивают, подготовлена ли поверхность и покрывает ли состав рабочие витки резьбы. Для соединений с глухими отверстиями важно наносить материал в отверстие и/или на крепеж, а не только на торец. При сборке воздух вытесняет состав по виткам, но нанесение только на торец повышает риск недостаточного покрытия.
Визуальный контроль полезен как первичный этап, но по виду капли нельзя достоверно определить прочность соединения. Итог также зависит от типа состава, диаметра крепежа, подготовки поверхности, заполнения резьбы и метода испытания. Поэтому результаты сравнивают на образцах, собранных в контролируемых условиях, а не по единичному наблюдению на производственном узле.
Для проверки процесса нанесения можно зафиксировать контрольные точки:
Состояние и чистоту резьбовых поверхностей.
Место подачи состава, включая отверстие и крепеж для глухих отверстий.
Наличие пропусков на рабочей части резьбы.
Соблюдение заданной технологической последовательности сборки.
Результаты испытаний на контрольных образцах и их соответствие внутренним критериям.
Такой подход помогает разделить дефект нанесения и отклонение свойств материала. Если капля нанесена правильно, но результаты контрольных испытаний нестабильны, проверяют также партию состава и условия подготовки образцов. Если же на резьбе видны необработанные участки, сначала корректируют процесс нанесения, а затем подтверждают изменения испытанием.
Проверка нанесения фиксатора резьбы и подготовка поверхности
Смачивание поверхности влияет на распределение состава по резьбе.
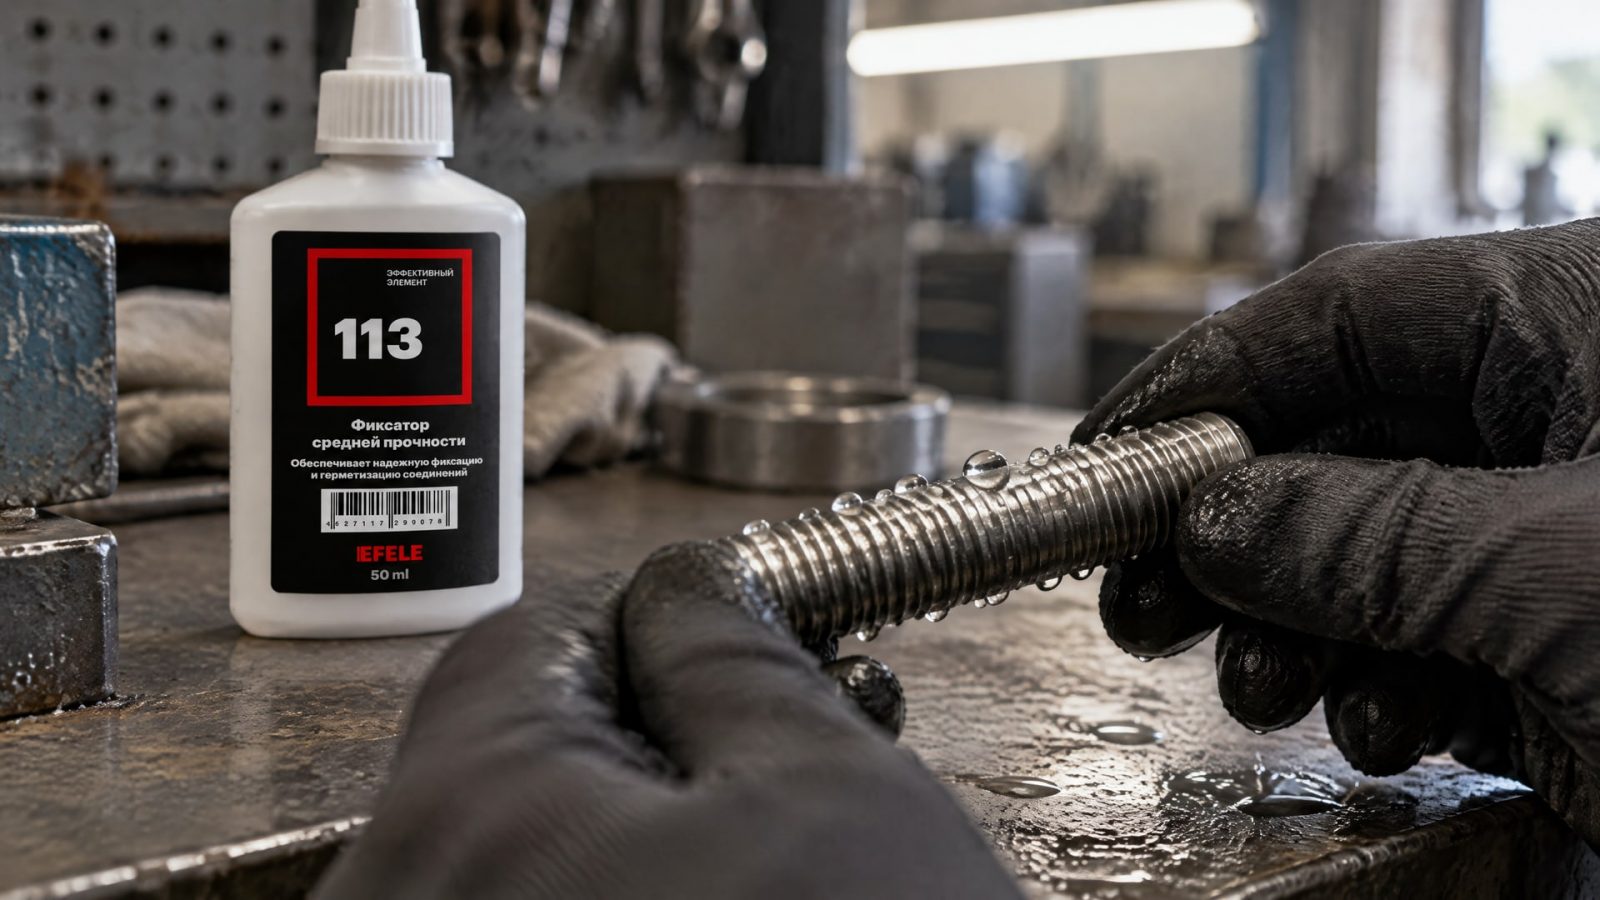
Для полевой проверки подготовки поверхности используют воду: если она равномерно распределяется, смачиваемость достаточная; если собирается каплями или скатывается, поверхность требуется очистить повторно. Этот тест оценивает состояние поверхности, но не заменяет испытание прочности фиксированного соединения.
Для глухих отверстий отдельно проверяют точку нанесения. Состав должен попасть в отверстие и/или на крепеж, чтобы при сборке он распределился по виткам. Если материал нанесли только на торец, визуально заметное присутствие состава еще не подтверждает, что рабочая зона резьбы покрыта.
Совет инженера
Сценарий: при настройке участка требуется проверить нанесение EFELE 113, анаэробного клея, на соединение с глухим отверстием.
Что сделали: проверили подготовку поверхности тестом с водой, затем убедились, что состав подают в отверстие и/или на крепеж. Фиксирующий эффект оценили на контрольных образцах стандартизированным испытанием на крутящий момент.
Итог: отдельно зафиксировали результат проверки поверхности, правильность подачи и данные испытания. Это позволяет выявлять отклонения процесса, не пытаясь судить о прочности только по внешнему виду нанесенного состава.
Для стабильного контроля следует сохранять неизменными условия подготовки и сборки контрольных образцов. Если одновременно изменить поверхность, место подачи и метод испытания, определить причину изменения результата будет сложнее. Поэтому при корректировке технологии сначала фиксируют исходные условия, затем меняют конкретный этап и проверяют результат повторным испытанием.
Методы контроля фиксаторов резьбы по крутящему моменту
Основной стандартизированный метод сравнительной оценки фиксирующего эффекта анаэробных составов на крепеже описан в ISO 10964:1993 и EN 15865:2009.
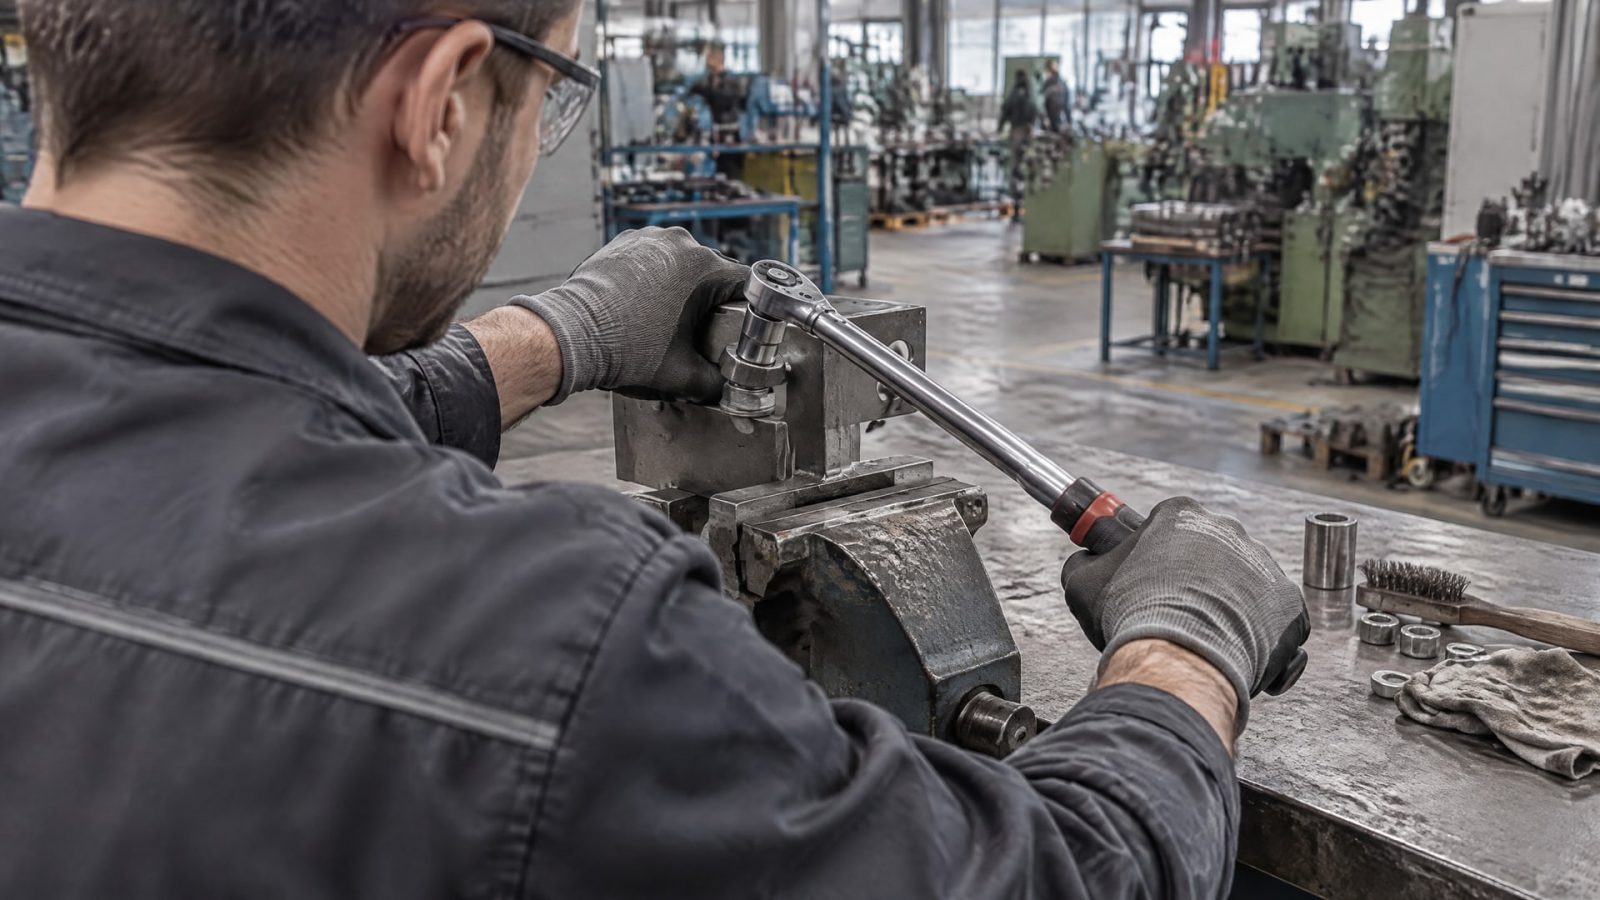
В испытании измеряют момент, необходимый для отвинчивания склеенных гайки и болта. Учитывают начальный момент срыва, или breakaway torque, а также момент после поворота гайки на 180°.
Результат применяют для сравнения образцов и оценки соответствия заданным требованиям. Его нельзя трактовать вне условий испытания: на измерение влияют тип состава, диаметр крепежа, подготовка поверхности и заполнение резьбы. Поэтому универсального значения удерживающего момента для всех фиксаторов нет.
Для производственного входного или приемочного контроля обычно испытывают контрольные резьбовые образцы, а не повторно измеряют момент на уже отвержденном узле. Воздействие ключом на рабочее соединение может нарушить клеевой шов, после чего измерение перестанет показывать исходное качество фиксации. Если необходимо проверить производственную партию, порядок отбора и испытания образцов задают в регламенте контроля.
Целевой момент устанавливают для конкретного изделия или программы допуска. В одном отраслевом критерии для отдельной системы крепления указан breakaway torque 45 lb-ft. Это пример частного требования, а не универсальная норма для анаэробных фиксаторов. Переносить такое значение на другой крепеж или состав без проверки требований к изделию нельзя.
При чтении протокола испытания следует проверить, какие именно показатели приведены:
Начальный момент срыва.
Момент после поворота гайки на 180°.
Условия подготовки и сборки контрольного крепежа.
Требования, с которыми сравнивают полученный результат.
Такая запись делает результаты сопоставимыми в рамках установленной процедуры. Если предприятие меняет геометрию крепежа или подготовку поверхности, прежние значения нельзя автоматически считать подтверждением качества нового процесса.
Лабораторная проверка материала и приемка партии
ISO 10123:2013 описывает определение прочности на сдвиг анаэробных жидких клеев.
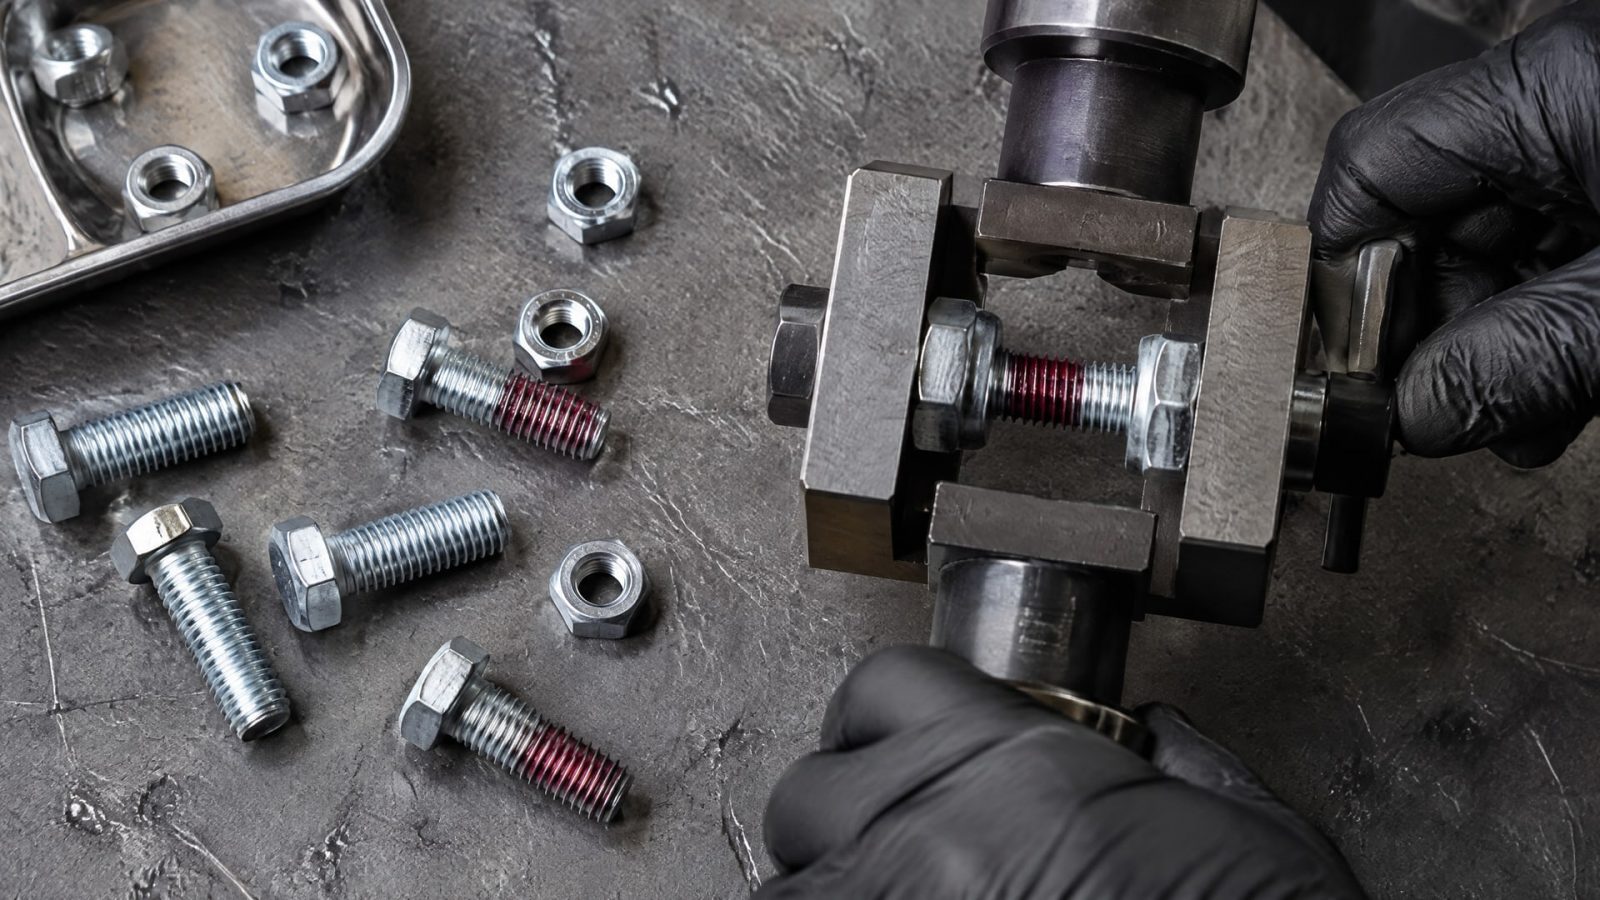
Метод подходит для ранжирования материалов и контроля их качества, в том числе для составов, применяемых при фиксации и герметизации резьбовых соединений. Это испытание оценивает материал в установленной схеме, а не качество нанесения на конкретном производственном участке.
При входном контроле партии сопоставляют результаты испытаний и сопровождающие данные. В требованиях к поставщикам могут запрашивать сертификаты анализа, или COA, для 3 последовательных партий. В таких документах проверяют показатели вязкости, времени фиксации и breakaway torque; для дополнительного подтверждения может потребоваться отчет сторонней лаборатории по ASTM D5649 или эквивалентному методу.
Само наличие протокола не гарантирует, что состав подойдет конкретному соединению. Для оценки процесса учитывают повторяемость партии и соответствие материала условиям применения. Если документация касается предварительно нанесенных клеевых покрытий, в ней могут быть отдельные требования по стойкости до 150 °C, воздействию масел, охлаждающих жидкостей, топлива и воздуха, а также показатели прочности сцепления и prevailing torque. Эти требования относятся к соответствующей системе покрытия и не становятся автоматически общими критериями для всех жидких фиксаторов.
Для резьбовых посадок в документации на предварительно нанесенные составы могут указывать совместимость с ISO 965-1 6H и ASME B1.1 2B. Эти обозначения следует сверять с требованиями конкретного изделия: они описывают классы резьбовых посадок, а не универсальные критерии прочности фиксатора.
При приемке партии полезно разделять три группы данных: результаты лабораторного испытания, показатели из COA и результаты контрольных испытаний на крепеже. Если они расходятся, сначала проверяют методику и условия испытания, а затем рассматривают соответствие партии и стабильность нанесения.
Дефекты фиксации резьбы и критерии оценки
К типовым отклонениям относятся недостаточное покрытие витков, нанесение только на торец глухого отверстия и загрязненная поверхность.
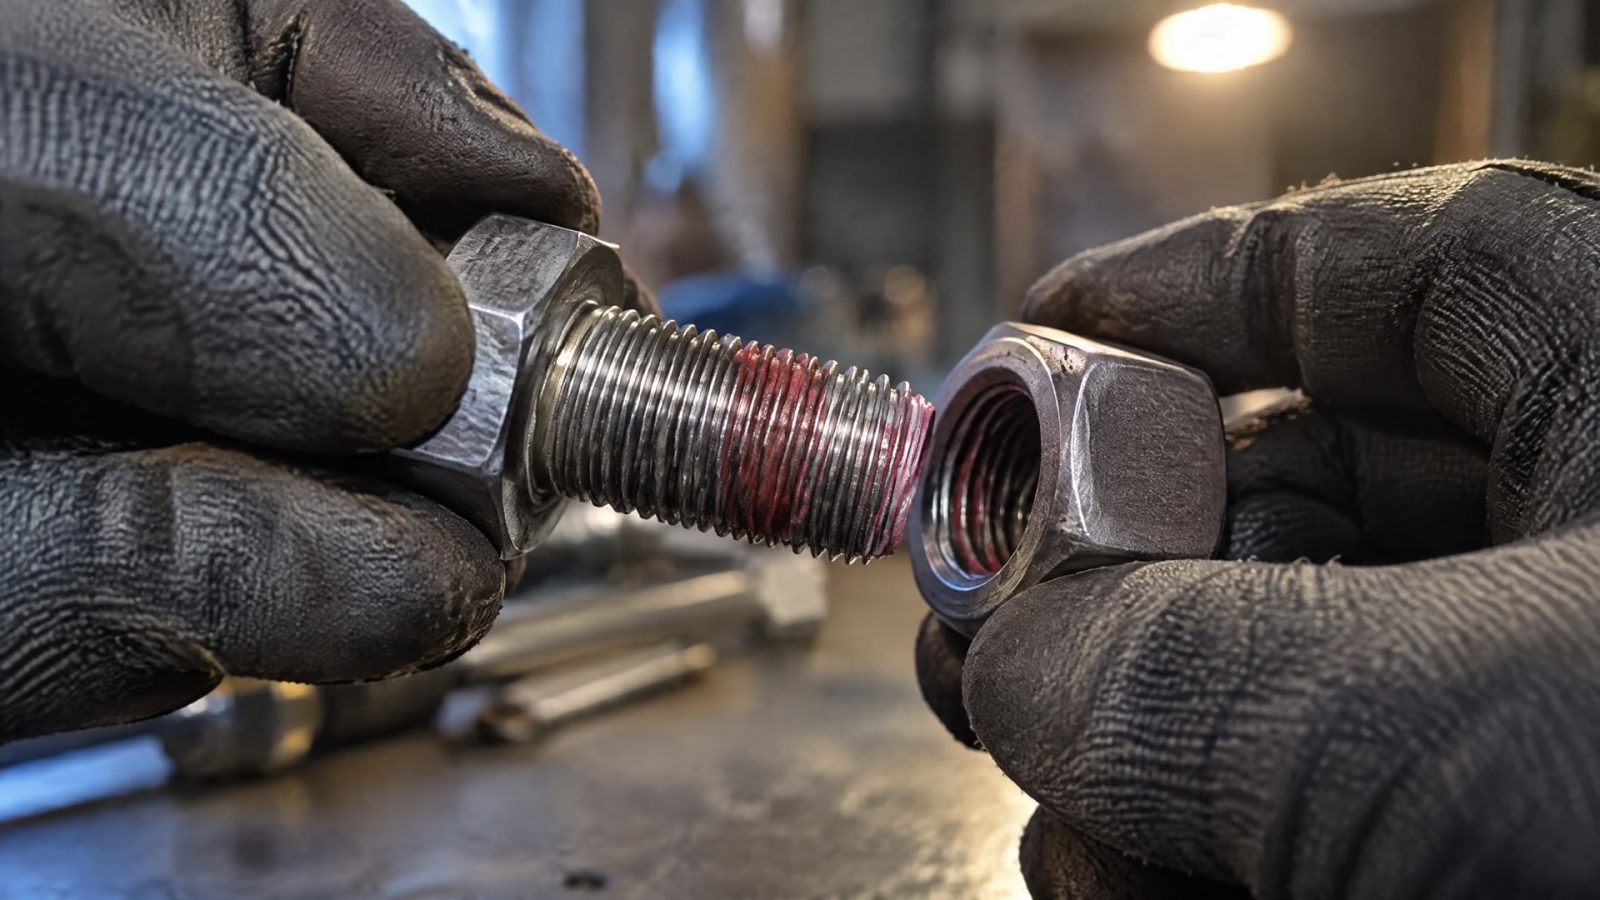
Внешне состав может присутствовать, но этого недостаточно, чтобы подтвердить равномерное распределение по рабочей зоне резьбы. Поэтому осмотр дополняют проверкой подготовки поверхности и испытанием контрольных образцов.
Если соединение легко открутилось, это не доказывает, что материал некачественный. На результат влияют вид состава, диаметр крепежа, состояние поверхности, заполнение резьбы и выбранный метод испытания. Сравнивать результаты следует только при контролируемых условиях и по критериям, установленным для конкретного изделия.
В производственном регламенте стоит разделить критерии на три уровня:
Нанесение: состав подан в требуемую зону, рабочие витки не оставлены без покрытия.
Материал: показатели партии и документы контроля соответствуют установленным требованиям.
Соединение: образцы проходят испытание по заданному методу и сопоставляются с целевым значением для изделия.
Такое разделение помогает не смешивать причины дефекта. Недостаточное покрытие указывает на проблему процесса нанесения, отклонение показателей COA требует проверки партии, а несоответствие результата испытания может быть связано как с материалом, так и с условиями подготовки контрольного образца.
Требования к предварительно нанесенным покрытиям могут включать стойкость до 150 °C и воздействие конкретных рабочих сред. Их применяют только тогда, когда такие условия заданы для соответствующей системы. Для жидкого фиксатора и конкретного резьбового соединения критерии приемки устанавливают по требованиям изделия, а не переносят из документации на другой тип покрытия.
Часто задаваемые вопросы
Как проверить анаэробный герметик на резьбе?
Сначала проверяют подготовку поверхности и место нанесения: для глухого отверстия состав должен попасть в отверстие и/или на крепеж. Затем фиксирующий эффект оценивают на контрольных образцах испытанием на крутящий момент по ISO 10964:1993 или EN 15865:2009. Визуальный осмотр не подтверждает прочность соединения.
Можно ли измерить момент на уже отвержденном соединении?
Повторно проверять момент на готовом отвержденном узле не следует. Воздействие при отвинчивании может разрушить сформированный клеевой шов, а полученное значение уже не будет характеризовать исходное качество соединения. Для приемочного контроля используют отдельные контрольные образцы, собранные по установленной методике.
Какой момент откручивания считать нормальным?
Универсального значения для всех анаэробных фиксаторов нет. Целевой показатель зависит от требований к изделию и условий испытания. В одном отраслевом критерии для конкретной системы указан breakaway torque 45 lb-ft, но это частное требование, а не общая норма. Значение нужно сверять с документацией на изделие.
Чем ISO 10964 отличается от ISO 10123?
ISO 10964:1993 описывает испытание крутящего момента при отвинчивании склеенных гайки и болта, включая начальный момент срыва и момент после поворота гайки на 180°. ISO 10123:2013 предназначен для определения прочности анаэробного клея при сдвиге. Эти методы измеряют разные характеристики материала или соединения.
Заключение
Контроль качества анаэробных фиксаторов включает проверку подготовки поверхности, места нанесения, стабильности партии и результата испытания контрольных образцов. Для сравнительной оценки фиксации применяют ISO 10964:1993 или EN 15865:2009, а прочность при сдвиге анаэробного клея определяют по ISO 10123:2013. Повторно проверять момент на отвержденном производственном соединении не нужно.
Следующий шаг для предприятия - закрепить в технологическом регламенте точки нанесения, способ контроля поверхности, порядок испытаний и критерии приемки партии. Отдельно укажите, какие данные должны быть в COA и как отбирают контрольные образцы: так инженеры смогут отличать дефект нанесения от отклонения материала или условий испытания.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте смазку без аллергенов для оборудования детского питания, учитывая стандарты безопасности, сертификацию NSF H1 и ISO 21469.
Узнайте, каким должен быть срок годности анаэробного герметика, как правильно хранить материал и проводить входной контроль.
Подготовка поверхности деталей с внутренними диаметрами: сравнение микропескоструйной и химической обработки для достижения оптимальной адгезии покрытия.