
Подготовка поверхности деталей: микропескоструйная или химическая обработка внутренних диаметров
Для деталей с внутренними диаметрами выбор между микропескоструйной и химической подготовкой зависит прежде всего от доступа к поверхности и требований к будущему покрытию. Если абразивоструйная головка может равномерно обработать стенки отверстия и сформировать нужный профиль, механический способ помогает создать условия для адгезии покрытия к стали. При сложной, узкой или длинной геометрии химическую стадию используют для удаления тонких загрязнений; она может дополнять механическую обработку, но не заменяет ее выраженный шероховатый профиль.
Инженеру важно оценивать не только то, выглядит ли отверстие чистым, но и качество подготовки, шероховатость, остаточные загрязнения и состояние кромок. В статье разобраны критерии выбора, фосфатирование перед покрытием, подготовка поверхностей деталей под сварку и контроль результата. Это поможет техническому специалисту и закупщику сопоставить требования к покрытию с геометрией детали и возможностями производственного процесса.
Как выбрать обработку внутренних диаметров
При подготовке стальной детали под покрытие микропескоструйная обработка и химическая подготовка решают связанные, но не одинаковые задачи.
Абразивоструйная обработка стали удаляет загрязнения и создает рельеф, который может улучшить сцепление грунта с металлом. ISO 8504-2 описывает абразивоструйную подготовку как способ удаления вредных загрязнений и создания условий для адгезии грунта к стали. Результат внутри отверстия зависит от того, может ли инструмент достичь всей поверхности и равномерно обработать ее.
На длинном или узком внутреннем диаметре важно оценить не только вход инструмента, но и равномерность обработки по всей длине. Если абразивный факел не покрывает стенки одинаково, профиль поверхности может различаться по участкам. Кроме того, внутри отверстия сложнее удалить остатки абразива и пыль. Поэтому сама возможность подать струю внутрь еще не подтверждает, что деталь подготовлена одинаково по всей площади.
Химическая стадия полезна в ситуации, когда требуется удалить тонкие загрязнения, которые остаются после механической обработки. Она не создает выраженный абразивный профиль, но может дополнить очистку и, при фосфатировании, сформировать конверсионный слой. Обычный сжатый воздух удаляет преимущественно крупную пыль, поэтому его недостаточно считать универсальным способом удаления мелких остатков.
Для первичного выбора удобно сопоставить условия процесса:
| Условие | Микропескоструйная обработка | Химическая подготовка |
|---|---|---|
| Доступ к внутренней стенке | Подходит, если инструмент равномерно обрабатывает всю поверхность | Может применяться при сложной геометрии как этап очистки |
| Формирование шероховатости | Дает более выраженный механический профиль | Не заменяет профиль, создаваемый абразивом |
| Тонкие загрязнения | После обработки может потребоваться дополнительная очистка | Эффективна на стадии удаления мелких загрязнений |
| Дополнительный эффект | Удаление загрязнений и создание профиля | При фосфатировании возможна защита между операциями |
Решение принимают по требованиям к покрытию, доступу инструмента и возможности контролировать внутреннюю поверхность. Если равномерную струйную обработку подтвердить нельзя, не следует считать режим, подходящий для наружной поверхности, автоматически пригодным для отверстия.
Подготовка поверхности детали: чистота и шероховатость
Визуальная чистота сама по себе не подтверждает готовность детали к нанесению покрытия.
Для адгезии покрытия к стали важны и отсутствие вредных загрязнений, и состояние профиля поверхности. В технических материалах для порошковых покрытий приводится ориентир по средней шероховатости Rz порядка 40-80 мкм. Это значение относится к рекомендациям по предварительной обработке металлов, а не к универсальному требованию для любых покрытий и геометрий.
Для «сырой» стали в материалах по предварительной подготовке указана степень очистки Sa 2½ по DIN EN ISO 12944-4 и связанным нормам. Ее нельзя автоматически назначать каждой детали: требуемый уровень подготовки сверяют с требованиями к конкретной системе покрытия. Внутренние диаметры требуют отдельного внимания, поскольку визуально оценить стенки на всей длине бывает сложнее, чем наружные поверхности.
Стандарты серии ISO 8500 помогают разделить задачи контроля. ISO 8501-3 используют для визуальной оценки подготовки сварных швов, кромок и участков с дефектами поверхности. ISO 8504-2 описывает абразивоструйную подготовку, ISO 8502 относится к контролю загрязнений, а ISO 8503 - к характеристикам шероховатости. ISO 12944-4 рассматривает подготовку стальных поверхностей перед нанесением защитных систем.
При этом отдельные участки детали могут нуждаться в разных операциях. Например, струйная обработка формирует профиль на поверхности, а последующая химическая стадия помогает убрать тонкие загрязнения. Если внутренняя геометрия не позволяет проверить чистоту привычным визуальным способом, критерии приемки стоит определить до запуска процесса, а не после нанесения покрытия.
Для выбора технологии полезно зафиксировать в технологической документации:
требования к чистоте и шероховатости для выбранного покрытия;
участки внутреннего диаметра, которые должны быть обработаны;
допустимость и способ контроля остаточной пыли и других загрязнений;
последовательность механической и химической стадий, если применяются обе.
Так подготовка поверхности детали становится проверяемой операцией, а не оценкой «на глаз». Это особенно важно, когда от покрытия ждут долговечности: чистая на вид стенка может не иметь нужного профиля или сохранять загрязнения, мешающие сцеплению.
Фосфатирование перед покрытием и комбинированная подготовка
Фосфатирование перед покрытием применяют как химический этап предварительной обработки стали.
В качестве примеров для подготовки металлов рассматривают железную и цинковую фосфатацию. Такая обработка помогает удалить мелкие загрязнения и сформировать конверсионный слой, который может улучшить адгезию и обеспечить определенную антикоррозионную защиту между операциями.
Химическая стадия не должна рассматриваться как полная замена микропескоструйной обработке, когда покрытию нужен выраженный механический профиль. Для порошковых покрытий в технических материалах приводится ориентир Rz порядка 40-80 мкм. Фосфатирование может дополнить подготовку, но само по себе не подтверждает, что требуемая шероховатость сформирована.
На практике для стали часто сочетают механическую и химическую стадии: сначала удаляют ржавчину и окалину, затем применяют фосфатирование или другой конверсионный процесс. Для оцинкованной стали после механической подготовки может быть полезна цинковая фосфатация. Подход выбирают с учетом материала детали и требований к покрытию, а не только по тому, какая операция проще встраивается в линию.
Для деталей с внутренними диаметрами комбинированный процесс имеет смысл, когда струйная обработка доступна, но не решает задачу удаления тонких загрязнений или когда требуется дополнительная защита между операциями. Если механический инструмент не может равномерно пройти по всей стенке, химическую обработку рассматривают как способ подготовить сложную поверхность, но не приписывают ей свойства абразивного профилирования.
Очистка и обезжиривание также влияют на результат последующего нанесения антифрикционных покрытий. В линейке очистителей MODENGY этот этап выделен как часть подготовки поверхности перед нанесением покрытия: чистота основания важна для его адгезии. При выборе очистителя учитывают совместимость процесса с материалом детали и последовательность операций на производстве.
Подготовка поверхностей деталей под сварку
Подготовка поверхностей деталей под сварку и подготовка под покрытие связаны, но требуют внимания к разным дефектам.
Перед нанесением покрытия на сварную деталь недостаточно обработать поверхность абразивом: сварочные брызги, заусенцы и острые кромки нужно оценивать отдельно. Абразивоструйная очистка не исправляет автоматически геометрические дефекты сварного участка.
ISO 8501-3 задает три класса подготовки сварных швов, кромок и других зон с дефектами поверхности: P1, P2 и P3. Стандарт описывает визуальную оценку состояния таких участков. Подготовленная поверхность должна быть свободна от рыхлой сварочной окалины и брызг, а острые кромки должны быть устранены в соответствии с требуемым классом подготовки.
ISO 12944-4 связывает предварительную обработку сварных деталей, удаление брызг, заусенцев и острых кромок с требованиями ISO 8501-3. Поэтому инструкция по подготовке поверхностей деталей к сварке и последующему покрытию должна различать обработку сварного шва, прилегающих кромок и основной поверхности. Общая струйная очистка не заменяет операции по устранению дефектов.
Для внутренних диаметров важно определить, есть ли сварные швы или обработанные кромки внутри отверстия и можно ли проверить их состояние по всей длине. Если геометрия ограничивает доступ, технологу нужно заранее выбрать способ обработки и контроля. При этом класс P1, P2 или P3 назначают исходя из требований к подготовке, а не по принципу «чем выше, тем лучше» без учета задачи.
Если деталь предназначена для разметки, требования к ней нельзя автоматически выводить из стандартов подготовки под окраску или сварку. Подготовка поверхности детали и заготовки к разметке решает отдельную технологическую задачу; для нее нужна соответствующая инструкция, а не критерии чистоты и профиля, предназначенные для покрытия.
Контроль результата и последовательность операций
Контроль подготовки не должен ограничиваться осмотром входной части отверстия.
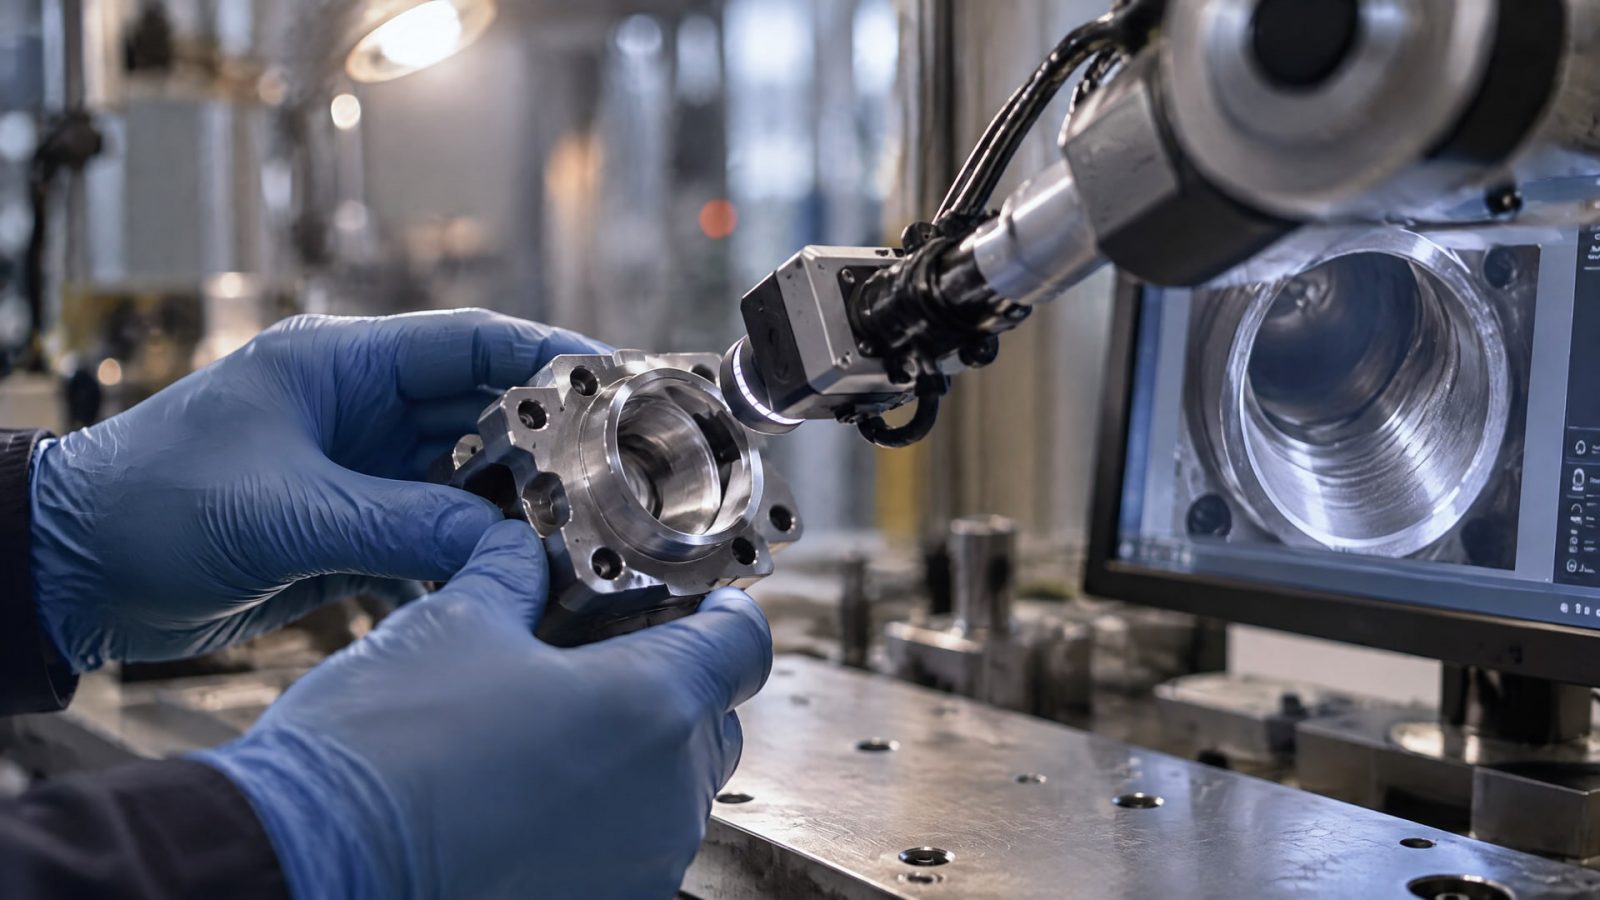
Внутренний диаметр может быть чистым у края и сохранять загрязнения или неодинаковый профиль дальше по длине. Поэтому до начала работ определяют, какие участки поверхности необходимо подготовить, как проверять их состояние и какие требования к шероховатости задает система покрытия.
Для контроля используют подходящие части комплекса стандартов: ISO 8501-3 для визуальной оценки сварных швов и кромок, ISO 8502 для контроля загрязнений и ISO 8503 для оценки шероховатости. ISO 8504-2 описывает абразивоструйную подготовку стали, а ISO 12944-4 относится к подготовке стальных оснований под защитные покрытия. Эти документы рассматривают разные аспекты процесса, поэтому один стандарт не заменяет остальные.
Последовательность операций выбирают по состоянию детали и требуемому результату. Возможный вариант для стальной детали включает механическое удаление ржавчины и окалины, проверку швов и кромок, удаление остатков обработки и химическую стадию, если она предусмотрена технологией. Если применяется фосфатирование, важно учитывать его место в общем процессе и защиту поверхности между операциями.
Обычный сжатый воздух удаляет преимущественно крупную пыль, но не всегда справляется с тонкими загрязнениями. Поэтому нельзя считать продувку достаточным подтверждением чистоты внутренней стенки. Для оценки готовности детали проверяют не только внешний вид, но и соответствие установленному классу подготовки, требованиям к шероховатости и условиям нанесения покрытия.
До запуска серии инженер и закупщик могут согласовать с исполнителем подготовки несколько пунктов:
какие внутренние поверхности доступны инструменту;
как подтверждается равномерность обработки по длине отверстия;
каким способом удаляются остатки абразива и тонкие загрязнения;
какой класс подготовки требуется для сварных участков;
какие испытания подтверждают работу покрытия в заданных условиях.
Для проверки защитных свойств в материалах по предварительной обработке названы циклические конденсационные испытания и испытания в соляном тумане. Такие испытания помогают оценивать результат покрытия, но не заменяют контроль самой подготовки поверхности и соблюдения технологической последовательности.
Когда после подготовки внутреннему диаметру нужна защита от трения
Не каждая деталь после подготовки получает лакокрасочное или порошковое покрытие.
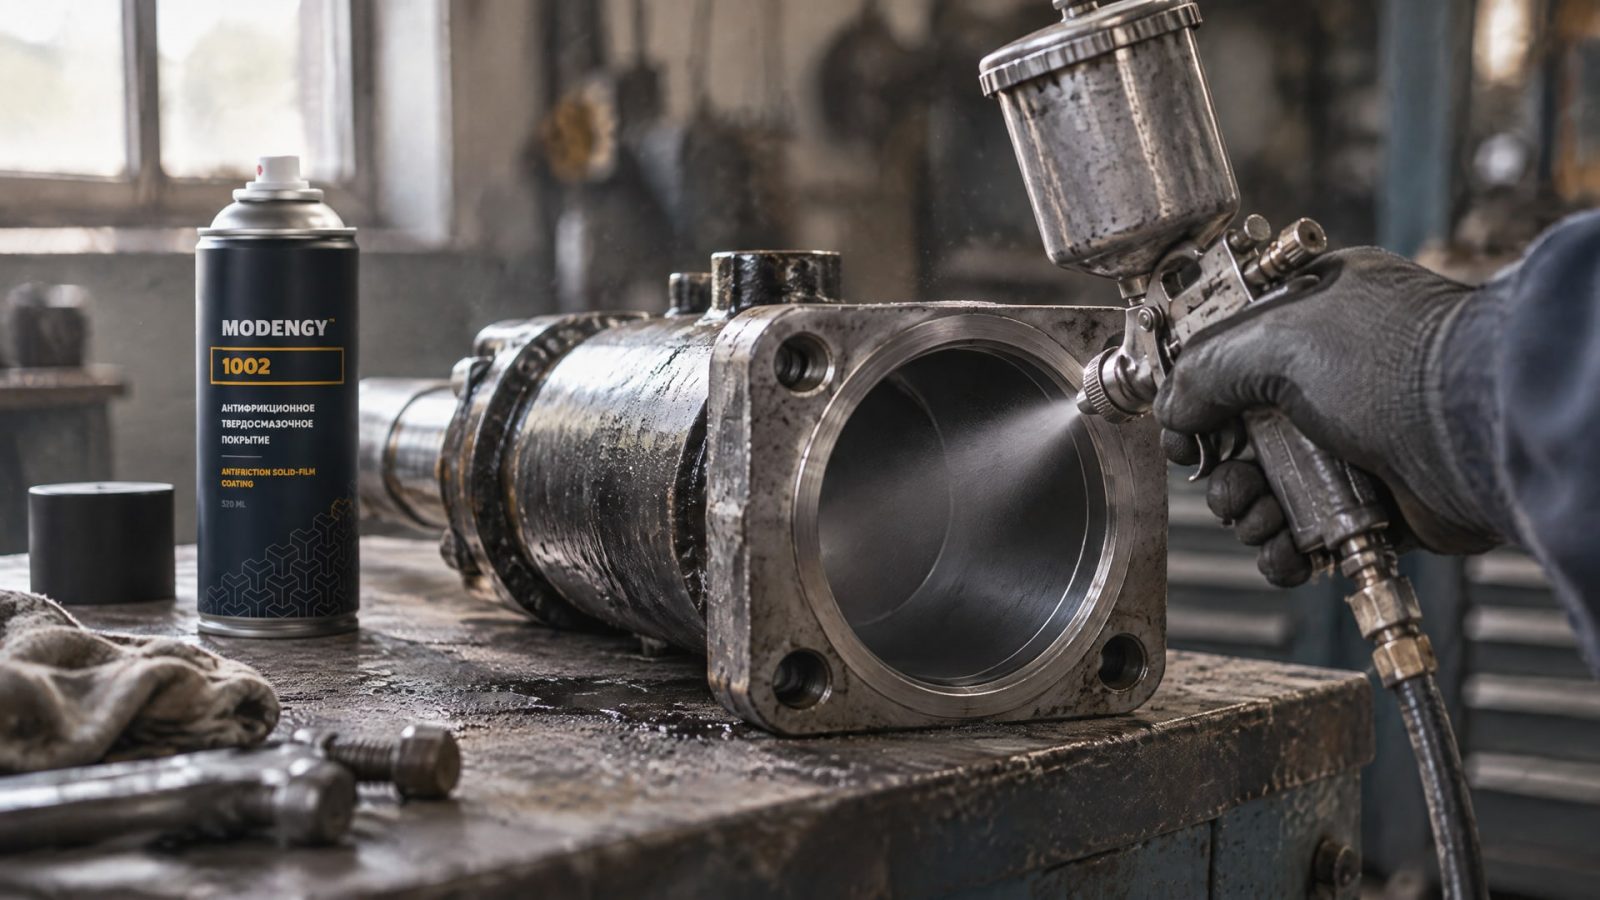
В некоторых узлах внутренняя поверхность должна одновременно иметь защиту и обеспечивать низкое трение. Тогда нужно отделить задачу подготовки основания от задачи последующей эксплуатации: чистота и профиль поверхности отвечают за качество нанесения, а выбор покрытия или другого защитного материала - за требуемые свойства узла.
При работе сопряженных поверхностей на результат могут влиять повторные перемещения, фреттинг и холодный пуск. В полости с ограниченным доступом важно также заранее учитывать риск вымывания обычной смазки и предусмотреть защитное решение, предназначенное для нанесения на внутренний диаметр после подготовки. Нельзя пропускать очистку основания: остатки загрязнений способны помешать адгезии последующего покрытия.
Для таких задач MODENGY 1002 - антифрикционное покрытие на основе дисульфида молибдена, которое может применяться для снижения трения и защиты внутренних диаметров после соответствующей подготовки поверхности. Его рассматривают как этап после очистки и подготовки, а не как замену удалению ржавчины, окалины или тонких загрязнений. Конкретную последовательность нанесения и критерии приемки определяют для детали и технологического процесса.
Если основная цель - адгезия лакокрасочного или порошкового покрытия, выбор между механической и химической подготовкой остается главным. Если же деталь должна работать как узел трения, проектировщик дополнительно определяет требования к защитному слою и условиям эксплуатации. В обоих случаях состояние внутренней поверхности оценивают до нанесения материала, а не после сборки узла.
Часто задаваемые вопросы
Что выбрать для обработки внутренних диаметров: пескоструй или химию?
Микропескоструйную обработку выбирают, когда инструмент может равномерно обработать внутреннюю стенку и требуется сформировать механический профиль. Химическую стадию применяют для удаления тонких загрязнений или как дополнение к механической обработке. При сложной и длинной геометрии решение зависит от доступа инструмента и возможности проверить результат.
Можно ли считать поверхность готовой к покрытию, если она выглядит чистой?
Нет. Визуального осмотра недостаточно, чтобы подтвердить нужную шероховатость, отсутствие загрязнений и качество подготовки сварных швов и кромок. Для оценки применяют соответствующие части ISO 8501-3, ISO 8502 и ISO 8503. Требования к чистоте и профилю сверяют с технологией конкретного покрытия.
Заменяет ли фосфатирование перед покрытием микропескоструйную обработку?
Нет, если покрытию нужен выраженный механический профиль. Фосфатирование может удалить мелкие загрязнения, повысить адгезию и обеспечить определенную антикоррозионную защиту между операциями, но не создает профиль, который формирует абразивная обработка. Эти стадии можно сочетать, если такой процесс соответствует требованиям к детали и покрытию.
Что включает инструкция по подготовке поверхностей деталей к сварке и покрытию?
Для подготовки под покрытие инструкция должна учитывать состояние сварных швов, кромок и дефектных участков, а также требуемый класс по ISO 8501-3: P1, P2 или P3. В ней также определяют механическую или химическую обработку и контроль чистоты. Требования к разметке устанавливают отдельно, поскольку критерии подготовки под окраску их не заменяют.
Заключение
Для внутренних диаметров микропескоструйная обработка предпочтительна, когда инструмент обеспечивает равномерный доступ и нужно создать профиль для адгезии покрытия к стали. Химическая подготовка полезна для удаления тонких загрязнений и может дополнять механическую стадию, в том числе фосфатированием. Выбор зависит от геометрии детали, требований к покрытию и возможности проконтролировать результат внутри отверстия.
Следующий шаг - зафиксировать требования к чистоте, шероховатости и сварным участкам, затем проверить, может ли выбранное оборудование обработать всю внутреннюю поверхность. Для этого сопоставьте технологию с ISO 8501-3, ISO 8502, ISO 8503 и ISO 8504-2, а результат подтвердите предусмотренным контролем.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как подготовка поверхности фосфатированием улучшает адгезию и коррозионную стойкость покрытий MODENGY.
Защита внутренних диаметров: как правильно подготовить поверхность перед нанесением антифрикционного твердосмазочного покрытия.
Выбирайте пищевую смазку с консервационными свойствами для оборудования, учитывая зону контакта с продуктом, тип узла и нагрузку.