
Подготовка поверхности фосфатированием: совместимость с покрытиями MODENGY
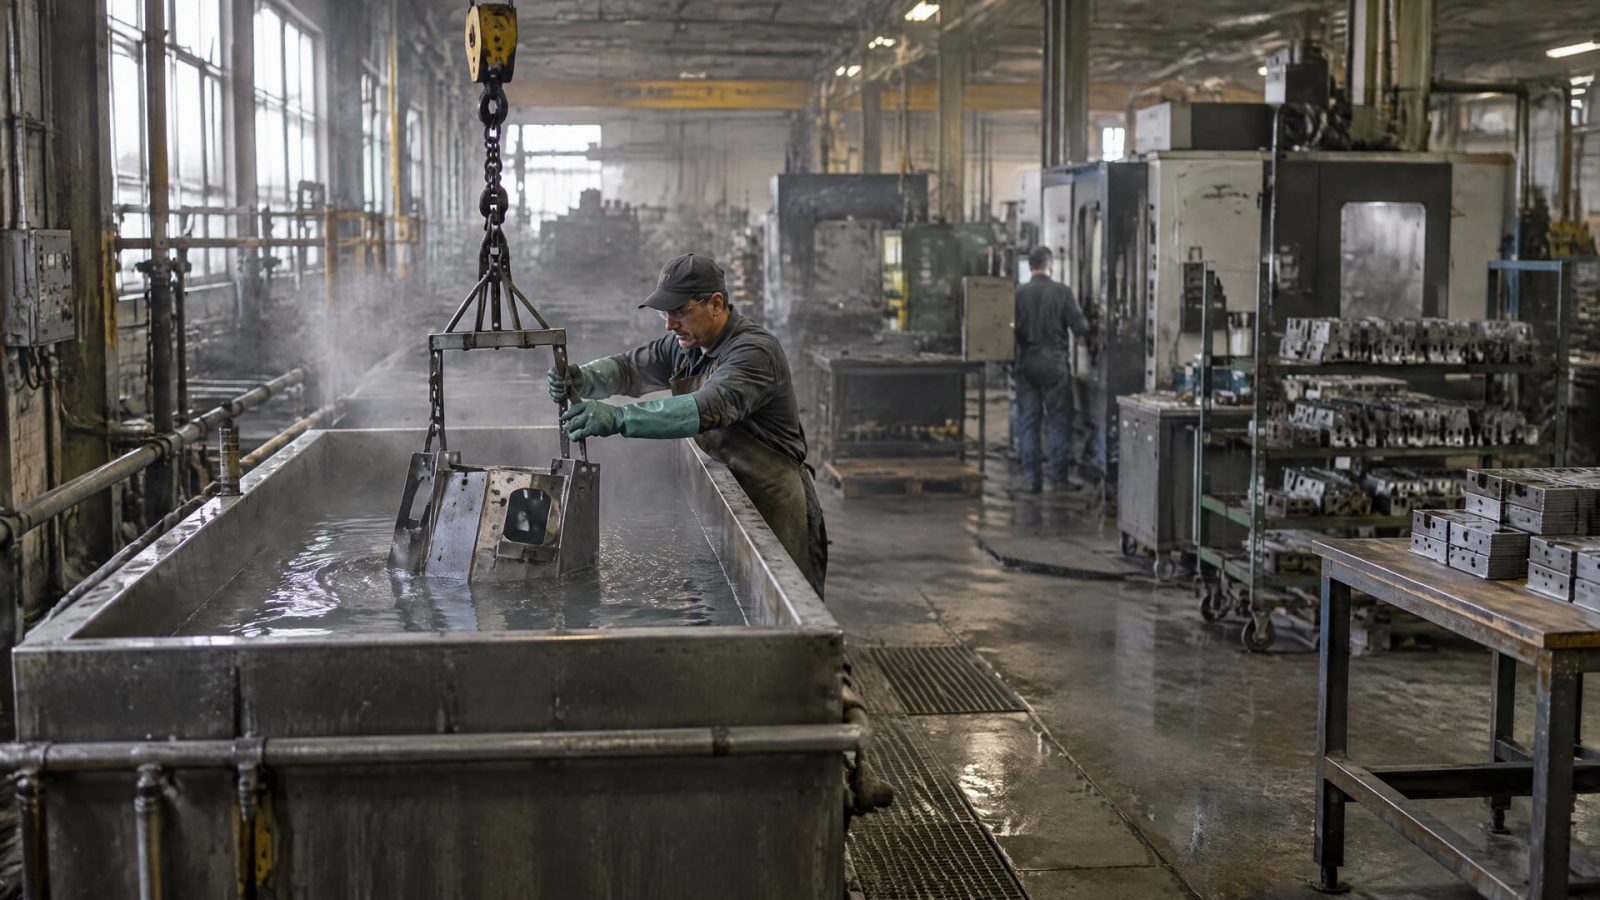
Фосфатирование формирует на металле конверсионный слой, который повышает коррозионную стойкость и помогает улучшить адгезию последующего органического покрытия. Чтобы сочетание работало, недостаточно провести химическую обработку: нужно очистить поверхность, тщательно промыть ее после каждого этапа и подтвердить совместимость всей системы на конкретном изделии.
Статья полезна инженерам, специалистам по подготовке поверхности и закупщикам, которые выбирают между химической и механической обработкой или планируют нанести покрытие на фосфатированный металл. Разберем, что дает фосфатирование, как подготовить сложные участки, включая внутренние диаметры, и что учесть при выборе покрытия MODENGY.
Что дает подготовка поверхности фосфатированием
Фосфатирование изменяет поверхность металла химическим способом и формирует конверсионный слой.
Согласно ISO 9717, такие покрытия применяют для повышения коррозионной стойкости, улучшения адгезии красок и других органических покрытий, а также для облегчения холодной деформации и снижения трения. Поэтому подготовка поверхности фосфатированием может быть частью системы защиты, а не только отдельной операцией перед окраской.
Фосфатные покрытия применяют на железосодержащих материалах, алюминии, цинке и их сплавах. В числе рассматриваемых материалов также есть оцинкованная сталь и кадмий с его сплавами. При этом вид металла сам по себе не гарантирует одинакового результата: процесс и требования к покрытию выбирают с учетом основы и дальнейшей эксплуатации детали.
Фосфатный слой и последующее покрытие
Фосфатирование используют как самостоятельную защиту, но при длительном хранении или эксплуатации в агрессивной среде на один этот слой полагаться не следует. В таких случаях его рассматривают как промежуточный этап перед нанесением краски или другого органического покрытия. Такую связку важно оценивать как единую систему: состояние металла после фосфатирования влияет на результат последующей обработки.
Практический пример такой предобработки есть в порошковой окраске. В техническом материале по порошковым покрытиям железо- и цинкофосфатирование указаны как распространенные способы подготовки листового металла. Там же приведено сопоставление результатов цинкофосфатирования с механической подготовкой Sa 2½ для условий коррозионной категории C4. Это отдельный пример испытаний, а не универсальная гарантия равноценности методов для любой детали и покрытия.
Как соотносить требования стандартов
ISO 9717 задает рамку для фосфатных конверсионных покрытий и затрагивает подготовку, назначение и контроль слоя. ISO 27831-1:2008 относится к подготовке металлических поверхностей перед нанесением конверсионных покрытий. ISO 12944-7 не устанавливает правила подготовки поверхности к окраске и не регулирует предварительные методы вроде фосфатирования. Поэтому требования к предобработке и к системе окраски нужно разделять, а затем согласовывать между собой.
Как подготовить металл перед фосфатированием
Качество фосфатного слоя зависит от состояния поверхности до обработки.
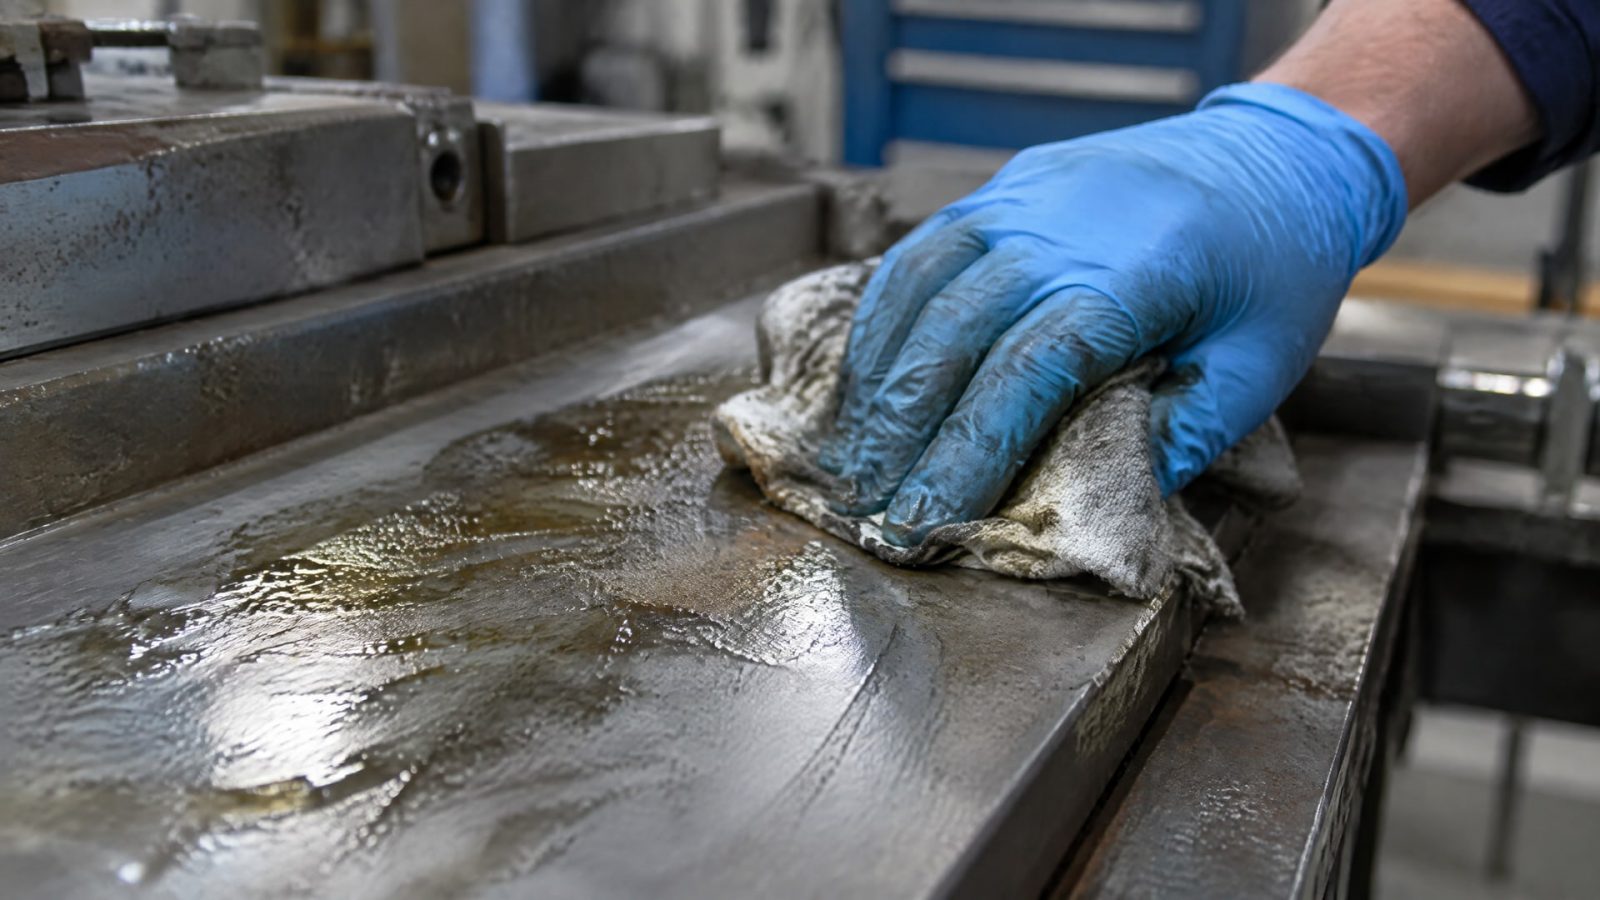
ISO 9717 указывает на необходимость удалить окалину, ржавчину, жир, масло, следы пальцев и другие загрязнения. Металл должен быть химически чистым: если на нем остались масла или продукты очистки, обработка может пройти неравномерно, а последующий слой будет хуже сцепляться с основой.
После щелочной или кислотной очистки деталь тщательно промывают, чтобы удалить остатки моющих средств. Затем проводят фосфатирование и снова тщательно промывают поверхность водой. Эта операция удаляет растворимые соли, которые могут стать причиной вздутий под органическим покрытием. Пропуск промывки после любого из этих этапов создает риск дефектов, который нельзя устранить простым нанесением более толстого верхнего слоя.
Сложная геометрия и внутренние диаметры
Для защиты внутренних диаметров металла важно обеспечить доступ очистки и промывки ко всей обрабатываемой поверхности. Особого внимания требуют полости, складки и швы: в них легче сохраняются масло, жир и загрязнения. Поэтому технологию подготовки оценивают не только по открытому участку детали, но и по зонам, куда затруднен доступ растворов.
Для таких изделий заранее проверяют, как промывочная вода проходит через внутренние полости и удаляются ли из них остатки химии. Важны конструкция детали и организация процесса: наличие конверсионного слоя само по себе не подтверждает, что поверхность внутри очищена и готова к нанесению покрытия. Проверку целесообразно проводить на детали или образце с аналогичной геометрией.
Что проверяют после обработки
Фосфатные слои контролируют по поверхностной массе и толщине; ISO 9717 ссылается на методы измерения по ISO 2177 и ISO 2178. В качестве метода контроля качества и сплошности покрытия стандарт также рассматривает испытание в солевом тумане. Конкретный способ контроля выбирают с учетом материала, типа фосфатного слоя и требований к конечной системе.
Фосфатирование или пескоструй: как выбрать метод
Фосфатирование или пескоструй не всегда нужно считать взаимоисключающими вариантами.
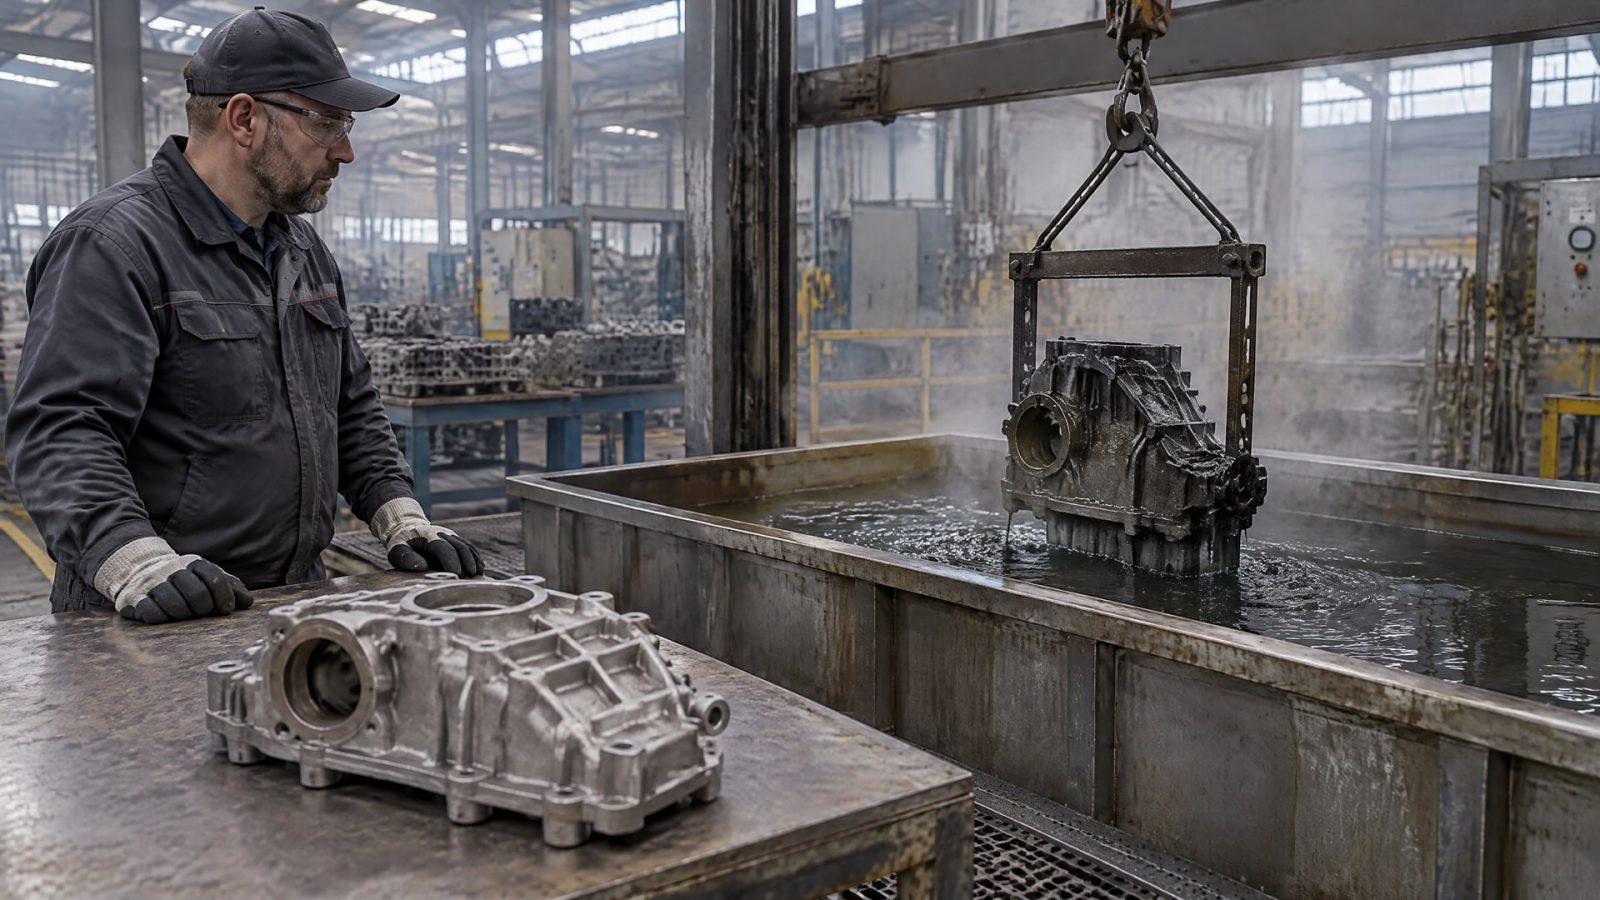
Пескоструйная обработка механически очищает поверхность и формирует профиль, тогда как фосфатирование создает химический конверсионный слой. Решение зависит от конструкции изделия, состояния металла и требований к последующему покрытию.
Если задача состоит в получении равномерного конверсионного слоя под органическое покрытие, фосфатирование может быть подходящим этапом подготовки. Для порошковой окраски железо- и цинкофосфатирование описаны как распространенные варианты предобработки листового металла. Однако это не отменяет проверки требований конкретной системы: производственный процесс должен учитывать и состояние основы, и совместимость последующего материала с фосфатным слоем.
Сопоставление цинкофосфатирования с механической подготовкой Sa 2½ приводится для условий коррозионной категории C4 в техническом материале по порошковой окраске. Это не основание считать методы равноценными при любых нагрузках, металлах и покрытиях. Для ответственного изделия нужно уточнить, какие свойства важны: характер подготовки основы, адгезия, коррозионная стойкость или доступность обработки всех участков.
Как сравнивать варианты для детали
При выборе метода инженеру и снабженцу полезно сверить:
Материал основы и состояние поверхности до подготовки.
Наличие внутренних полостей, швов, складок и других труднодоступных зон.
Тип последующего покрытия и требования к адгезии.
Возможность качественно промыть деталь после очистки и фосфатирования.
Способ контроля слоя и всей системы защиты.
Окончательное решение принимают по совокупности этих условий, а не только по названию метода. Если в процессе применяют и механическую очистку, и фосфатирование, порядок операций и требования к состоянию поверхности после каждого этапа должны быть определены заранее.
Адгезия покрытия после фосфатирования: что влияет на совместимость
Адгезия покрытия после фосфатирования зависит не только от самого конверсионного слоя.
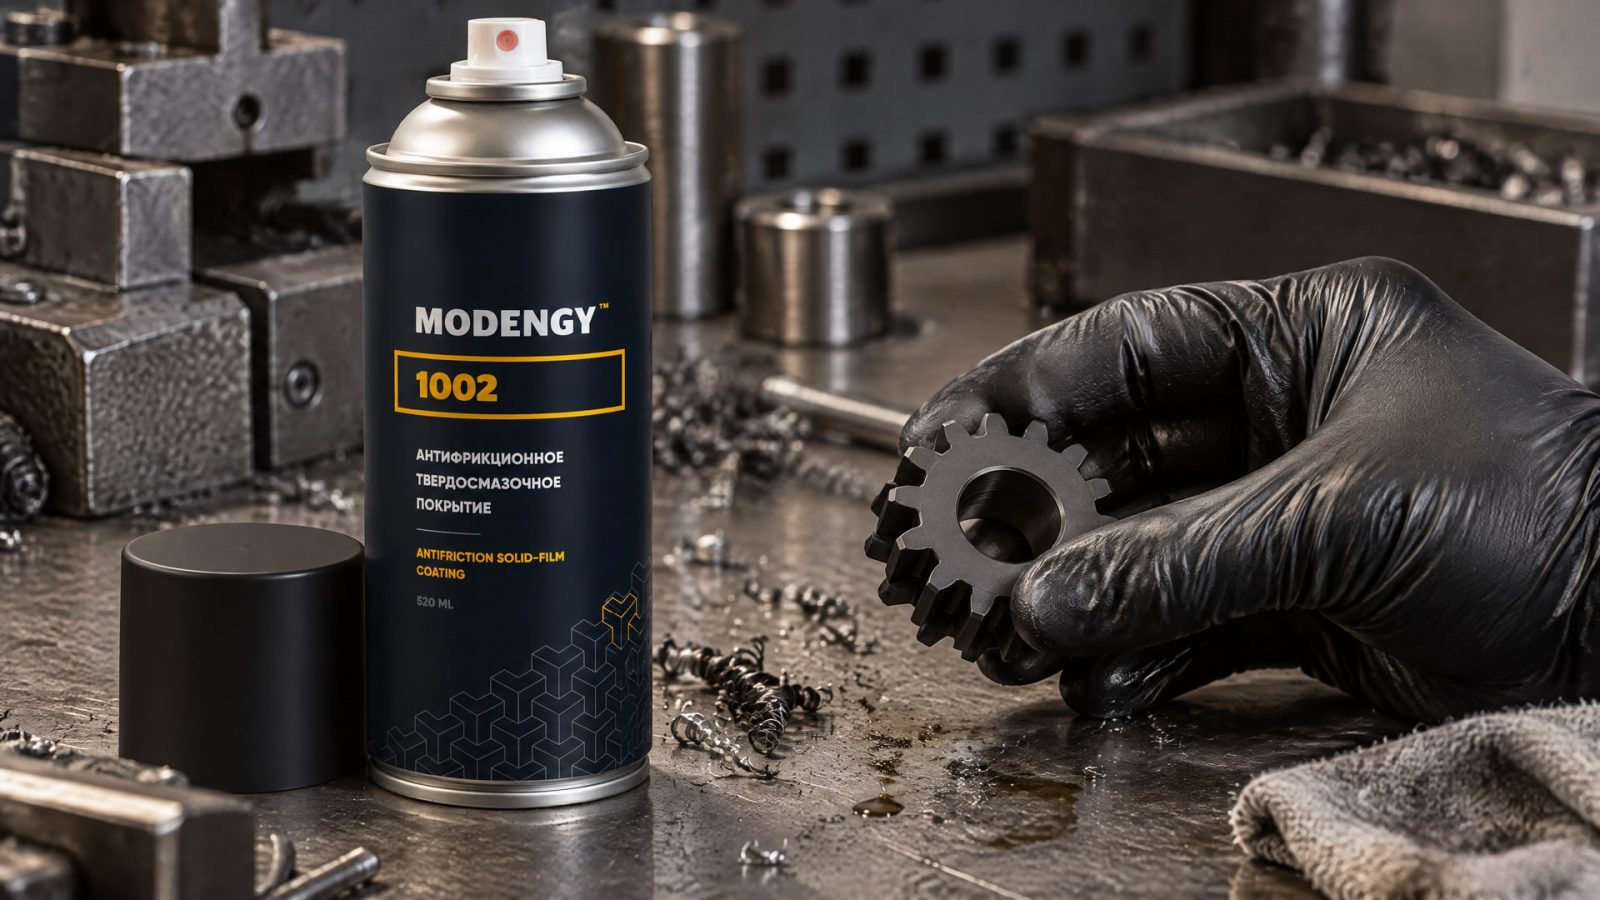
Важны чистота основы, удаление химических остатков и совместимость последующих материалов. Даже правильно проведенное фосфатирование не означает, что поверхность автоматически готова под любое покрытие: конкретную комбинацию материалов нужно проверять как единую систему.
Один из прямо отмеченных факторов появления вздутий под органическими покрытиями - растворимые соли, оставшиеся после фосфатирования. Остатки средств очистки также могут ухудшить качество слоя и работу фосфатирующего раствора. Поэтому контроль промывки после очистки и после химической обработки входит в подготовку поверхности, а не остается второстепенной операцией.
Совместимость фосфатирования с антифрикционными покрытиями
Для соединений, где помимо коррозионной защиты важно снизить трение, нужно учитывать рабочий контакт и состояние поверхности после фосфатирования. В узлах с взаимным микроперемещением может возникать фреттинг, а при пуске важно поведение пары трения. При этом нельзя считать, что фосфатный слой сам решает задачи антифрикционной защиты: его назначение и функции последующего покрытия следует оценивать отдельно.
В такой системе рассматривают MODENGY 1002 - антифрикционное покрытие на основе дисульфида молибдена, которое обеспечивает низкий коэффициент трения и антикоррозионные свойства. Его применение после фосфатирования следует подтверждать для конкретной основы и технологии нанесения, а не считать универсально совместимым с любым фосфатным слоем. Для этого проверяют обработанный образец и оценивают результат в условиях, соответствующих узлу.
Как подтвердить результат
Технические документы по промышленным покрытиям подчеркивают необходимость обеспечивать совместимость последующих герметиков и верхних покрытий с адгезионными промоторами. Этот принцип применим и при выборе связки фосфатирования с последующим покрытием: одного соответствия каждого материала собственным требованиям недостаточно. Нужно убедиться, что слои работают вместе и не создают дефектов на границе.
До внедрения процесса согласуют подготовку металла, режим нанесения последующего покрытия и контрольные признаки приемки. Если деталь имеет сложную геометрию, образец для проверки должен отражать труднодоступные участки, а не только плоскую открытую поверхность. Такой подход помогает выявить проблемы очистки и промывки до обработки всей партии.
Типичные ошибки при фосфатировании и нанесении покрытия
Часть дефектов возникает не из-за несовместимости материалов, а из-за неудовлетворительной подготовки поверхности.
Остатки масел и жиров мешают равномерной обработке, а недостаточная промывка оставляет на детали вещества, способные повлиять на последующее покрытие. Поэтому оценивать готовую систему нужно с учетом всей последовательности операций.
Частая ошибка - считать отфосфатированную деталь универсально готовой к нанесению любого органического материала. ISO 9717 описывает назначение фосфатного слоя, но совместимость с конкретным последующим покрытием требует отдельного подтверждения. Другая ошибка - пропустить внутренние полости при контроле очистки: в них могут удерживаться загрязнения и остатки растворов.
Что предусмотреть в технологическом процессе
До фосфатирования удалить окалину, ржавчину, жир, масло и другие загрязнения.
После щелочной или кислотной очистки тщательно смыть остатки моющих средств.
После фосфатирования промыть деталь водой, чтобы удалить растворимые соли.
Отдельно проверить складки, швы, полости и внутренние диаметры.
Для выбранной системы определить контроль фосфатного слоя и последующего покрытия.
Не считать результаты испытаний для одного сочетания материалов универсальными для другого.
Солевой туман в ISO 9717 указан как один из методов контроля качества и сплошности фосфатного покрытия. Измерение толщины и поверхностной массы также входит в рассматриваемые стандартом методы контроля. Конкретный набор проверок зависит от требований к изделию и от того, какую функцию выполняет фосфатный слой в системе защиты.
Часто задаваемые вопросы
Можно ли считать фосфатирование самостоятельной защитой металла?
Фосфатный слой может применяться как самостоятельная защита, однако при длительном хранении или эксплуатации в агрессивной среде на него не следует полагаться без оценки условий работы. В промышленной системе фосфатирование часто служит промежуточным этапом под краску или другое органическое покрытие. Требуемую схему выбирают для конкретной детали и среды.
Что лучше: фосфатирование или пескоструй?
Методы решают разные задачи. Пескоструйная обработка механически очищает металл и формирует профиль поверхности, а фосфатирование создает конверсионный слой. Выбор зависит от состояния основы, конструкции детали и требований последующего покрытия. В отдельных испытаниях цинкофосфатирование сопоставляли с Sa 2½, но этот результат нельзя автоматически переносить на любую систему.
Почему после нанесения покрытия появляются пузыри?
Одна из возможных причин - растворимые соли, оставшиеся после фосфатирования из-за недостаточной промывки. На результат также могут повлиять загрязнения и остатки средств очистки. Чтобы локализовать причину, проверяют последовательность подготовки, качество промывки и совместимость материалов в системе, а не только свойства верхнего покрытия.
Нужно ли отдельно проверять внутренние диаметры и полости?
Да. Внутри полостей, в швах и складках могут сохраняться масло, жир и другие загрязнения, поэтому стандарт требует уделять таким зонам особое внимание. Следует также убедиться, что промывка удаляет остатки очистных и фосфатирующих растворов. Открытая плоская поверхность не всегда показывает качество обработки труднодоступных участков.
Заключение
Подготовка поверхности фосфатированием помогает повысить коррозионную стойкость и улучшить адгезию последующего органического покрытия, но результат зависит от чистоты металла, качества промывки и совместимости всех слоев. Для выбора между фосфатированием и пескоструем учитывают материал, геометрию детали и назначение покрытия; для внутренних диаметров отдельно проверяют очистку и удаление остатков растворов.
Следующий шаг - описать материал и конструкцию детали, выбрать предполагаемую систему подготовки и покрытия, а затем проверить ее на образце с аналогичными поверхностями, включая полости и внутренние диаметры. Требования к контролю фосфатного слоя и критерии приемки следует согласовать до обработки производственной партии.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Защита внутренних диаметров: как правильно подготовить поверхность перед нанесением антифрикционного твердосмазочного покрытия.
Выбирайте пищевую смазку с консервационными свойствами для оборудования, учитывая зону контакта с продуктом, тип узла и нагрузку.
Пищевая смазка: узнайте о преимуществах негигроскопичных составов, их водостойкости и совместимости с материалами оборудования.