
Защита внутренних диаметров: подготовка поверхности перед нанесением покрытия
Надежная защита внутренних диаметров антифрикционным твердосмазочным покрытием начинается с правильно подготовленной поверхности. Для металлической детали недостаточно ориентироваться только на визуальную чистоту: нужно удалить масло, консервацию, загрязнения и ржавчину, а затем выбрать подходящую предобработку. В зависимости от материала детали и требований к покрытию применяют обезжиривание, фосфатирование или пескоструйную обработку.
Статья полезна инженерам, технологам и закупщикам, которые выбирают подготовку поверхности перед покрытием, в том числе для отверстий и труднодоступных полостей. Разберем, как выстроить последовательность операций, когда уместно фосфатирование перед покрытием или пескоструй для антифрикционного покрытия и как проверять адгезию твердосмазочных покрытий.
Зачем готовить поверхность перед нанесением антифрикционного покрытия
Адгезия - сцепление покрытия с основанием - зависит не только от самого состава.
Масляная пленка, остатки консервации, загрязнения или ржавчина мешают контакту покрытия с металлом. Поэтому подготовка поверхности перед покрытием влияет на то, насколько надежно покрытие удерживается на детали и как долго оно выполняет свою функцию.
Для металлических деталей применяют несколько подходов: обезжиривание, фосфатирование и пескоструйную обработку. Выбор зависит от материала основания, типа покрытия и требований к детали. Обезжиривание удаляет загрязнения, но не всегда обеспечивает нужную адгезию. Если задача требует более надежного сцепления, одной очистки может быть недостаточно: рассматривают дополнительную химическую или абразивную предобработку.
Почему чистого вида недостаточно
Визуально чистая поверхность не подтверждает, что на ней нет следов масла или остатков моющего состава. Результат подготовки стоит оценивать по установленной технологической процедуре, а адгезию готового покрытия - проверять испытанием. В TT-C-490 для оценки адгезии указан метод ASTM D3359; приемлемый результат по этой спецификации - 4B или лучше. Это требование конкретной спецификации, а не универсальный критерий для любого антифрикционного покрытия.
Для систем фосфатной предобработки в TT-C-490 также приведены минимальные значения массы покрытия: 150 mg/ft² при распылительном нанесении и 300 mg/ft² при погружном. Эти величины относятся к требованиям спецификации и не должны автоматически переноситься на любой процесс нанесения твердосмазочного покрытия.
Как выбрать глубину подготовки
Не следует считать, что более интенсивная обработка всегда дает лучший результат. Источники по антифрикционным покрытиям указывают на необходимость подбирать предобработку под основание и покрытие. Для пескоструя это означает, что нельзя выбирать режим только по принципу «чем грубее, тем лучше»: обработка должна быть совместима с требованиями к детали и последующим покрытием.
При выборе технологии фиксируют последовательность очистки и предобработки, а затем проверяют ее на образцах. Такой подход помогает оценить адгезию до запуска серийного процесса и не подменять испытания субъективной оценкой поверхности.
Последовательность подготовки поверхности перед покрытием
Подготовку удобно выстраивать как последовательность контролируемых операций: удалить загрязнения, провести выбранную предобработку, выполнить необходимую промывку и проверить результат.
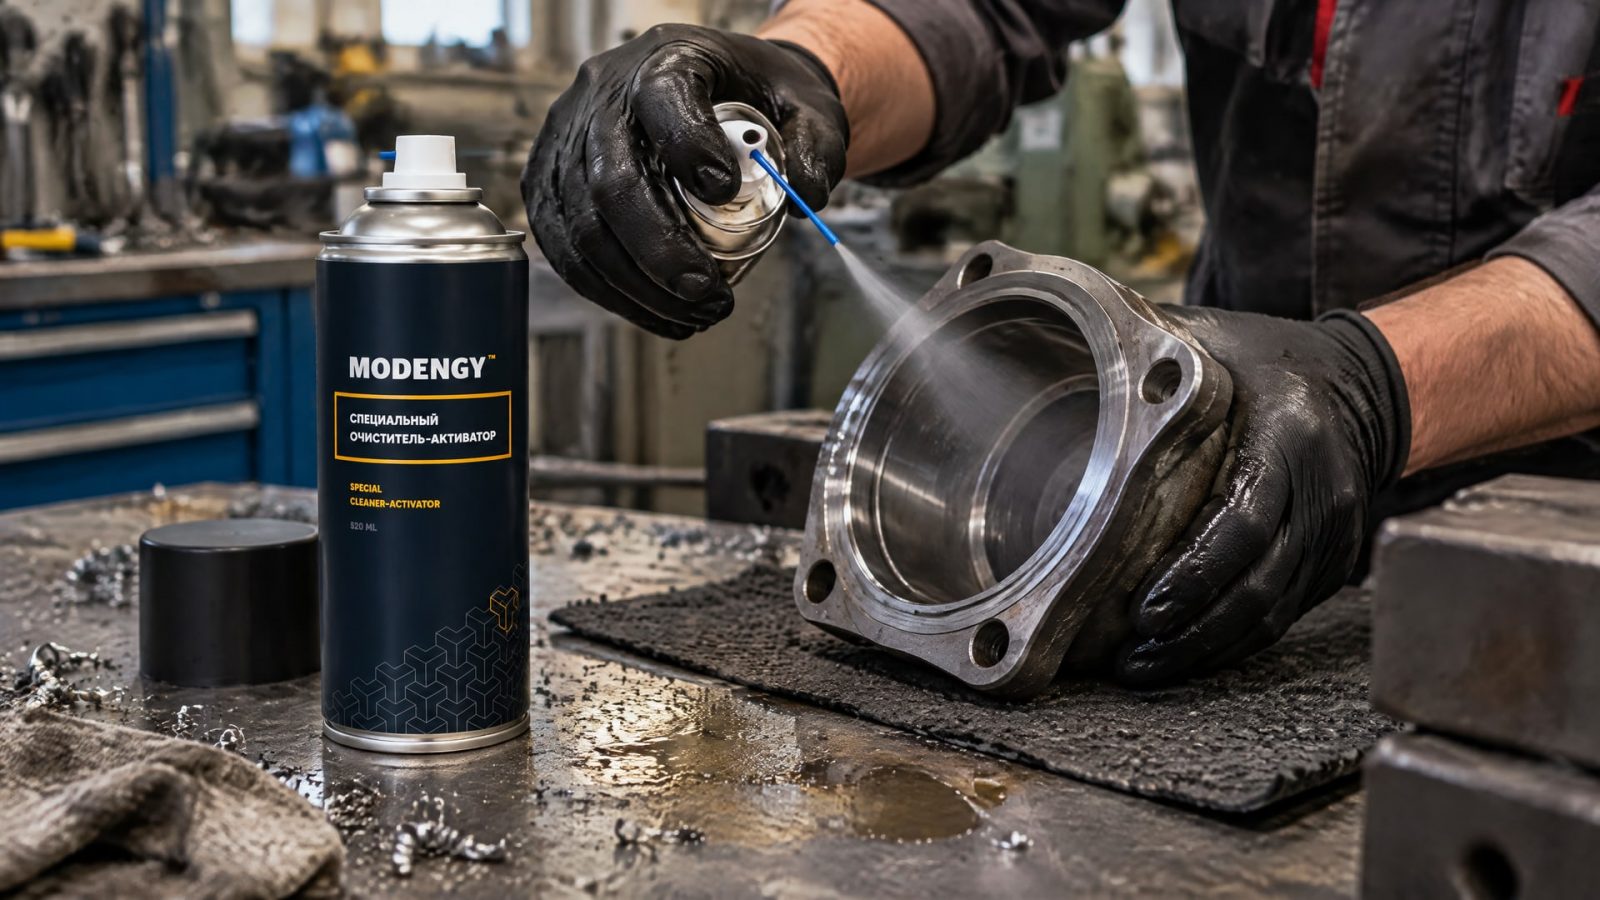
Конкретный маршрут зависит от материала детали и технологических требований к покрытию. Один режим для всех металлов и полимеров применять нельзя: для чувствительных к растворителям материалов совместимость очистителя и способа обработки проверяют на образцах.
Очистка и удаление загрязнений
Сначала с поверхности удаляют масло, консервацию, грязь и ржавчину. Для металлических деталей в качестве предобработки рассматривают обезжиривание, фосфатирование или пескоструй. Само обезжиривание не гарантирует максимальную адгезию: необходимость следующей операции определяют с учетом покрытия и материала основания.
Если перед фосфатированием использовали щелочную или кислотную очистку, деталь тщательно промывают холодной или горячей водой. Это нужно, чтобы удалить остатки моющих или травильных средств, которые могут ухудшить качество фосфатного слоя. Остатки химических составов нельзя считать безвредными только потому, что они не видны после высыхания.
Промывка после фосфатирования
После фосфатирования также требуется чистая водяная промывка. В TT-C-490 для нее задана температура воды ниже 100°F, то есть ниже 38°C. Это требование относится к указанной спецификации: при разработке производства нужно сверяться с применимым документом и технологией конкретного покрытия, а не трактовать значение как обязательное для любого процесса.
Стандарт ISO 9717:2010 посвящен фосфатным покрытиям на металлах. При организации процесса важно учитывать и саму химическую стадию, и тщательность промывки после очистки и фосфатирования. Пропуск промывки может ухудшить качество предобработки и, как следствие, стабильность последующего покрытия.
Проверка процесса до серии
Перед запуском серийной обработки технологию проверяют на образцах. Для пластиков и других чувствительных к растворителям материалов особенно важно применять только совместимые очистители и оценивать выбранный режим до серийного производства. Для металла тестирование также помогает подтвердить, что выбранная очистка и последующая предобработка подходят конкретной детали.
В технологической карте фиксируют последовательность операций и критерии приемки. Если меняется материал детали, очиститель или способ предобработки, результат нужно оценить повторно. Такая проверка опирается не на предположение о пригодности процесса, а на фактическое испытание выбранной системы.
Фосфатирование перед покрытием: этапы и ограничения
Фосфатирование перед покрытием применяют как способ подготовить металлическую поверхность и улучшить адгезию последующего слоя.
Оно не сводится только к коррозионной защите: фосфатная предобработка рассматривается и как этап подготовки перед нанесением покрытия. Однако сам факт фосфатирования не подтверждает, что процесс подходит любой детали или любому антифрикционному составу.
Что важно до и после фосфатирования
До химической стадии с поверхности удаляют масло, загрязнения и остатки предыдущих составов. Если использовалась щелочная или кислотная очистка, деталь промывают водой, чтобы удалить остатки моющих или травильных средств. После фосфатирования выполняют чистую водяную промывку. Для условий, описанных в TT-C-490, температура такой воды должна быть ниже 38°C.
Качество фосфатного слоя зависит от соблюдения всей последовательности, а не только от параметров одной операции. Неполное удаление загрязнений до конверсии или недостаточная промывка после химической обработки ухудшают результат подготовки. Поэтому процесс должен включать контроль чистоты перед фосфатированием и контроль выполнения промывок.
Какие числовые показатели нельзя переносить без проверки
В материалах по фосфатной предобработке для порошковых и лакокрасочных покрытий приведены типовые значения массы слоя: 150-500 mg/ft² для цинк-фосфатного покрытия и не менее 35 mg/ft² для железо-фосфатного. В TT-C-490 указаны другие минимумы для процесса: 150 mg/ft² при распылительном нанесении и 300 mg/ft² при погружном.
Эти значения относятся к описанным предобработкам и спецификации. Их нельзя без проверки считать требованиями к любой системе антифрикционного покрытия. Для конкретной детали технолог сверяет выбранный режим с документацией на покрытие, материалом основания и требованиями к готовому изделию. Если применимость параметров не подтверждена, их проверяют на образцах.
Фосфатирование как часть системы
Фосфатный слой не заменяет очистку и проверку адгезии. Он входит в систему подготовки, где важны состояние исходной поверхности, последовательность операций, промывка и совместимость с последующим покрытием. Перед серией целесообразно подтвердить результат испытанием адгезии и, если этого требуют условия эксплуатации, дополнительными испытаниями системы покрытия.
Пескоструй для антифрикционного покрытия
Пескоструйная обработка может использоваться для подготовки металлической поверхности перед нанесением антифрикционного покрытия.
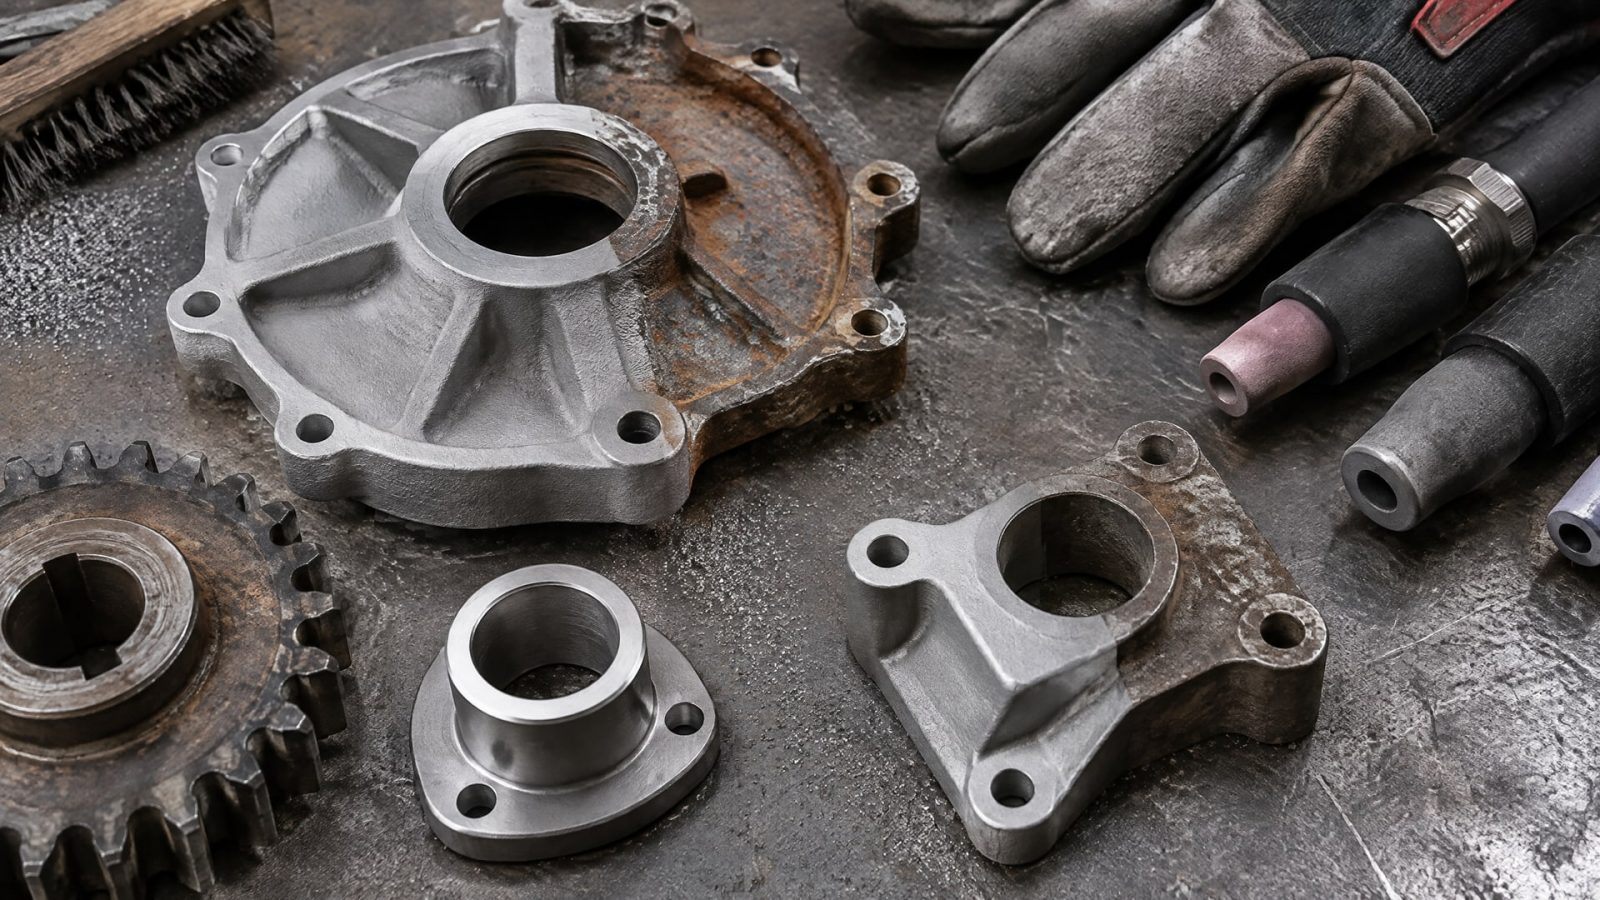
Наряду с фосфатированием она рассматривается как способ повысить адгезию и срок службы покрытия. Но это не означает, что абразивная обработка нужна каждой детали: решение зависит от основания, геометрии и требований к покрытию.
Почему не стоит выбирать обработку по принципу «чем грубее, тем лучше»
Для пескоструя важна совместимость предобработки с деталью и покрытием. Универсального вывода о необходимости максимальной шероховатости нет. Слишком общий подход не учитывает материал основания и требования к поверхности, поэтому режим обработки следует проверять на образце, а затем использовать для серийных деталей только после оценки результата.
После абразивной обработки нужно убедиться, что поверхность подготовлена по заданной технологии и не загрязнена перед нанесением покрытия. При этом визуальная оценка не подтверждает адгезию. Для проверки используют испытания, предусмотренные применимой спецификацией или технологией. Например, TT-C-490 указывает метод ASTM D3359 и уровень 4B или лучше для оценки адгезии в рамках этой спецификации.
Выбор между пескоструем и фосфатированием
Для металлических деталей оба метода могут входить в перечень рассматриваемых вариантов предобработки. Выбор зависит от материала детали, вида покрытия и условий эксплуатации. Если технологические ограничения не позволяют применить один из способов, процесс подбирают иначе и подтверждают испытанием. Сам факт, что на детали проводили пескоструй или фосфатирование, еще не служит доказательством нужного результата.
В источниках для антифрикционных покрытий указаны оба подхода - blasting и phosphating - как методы, способные повысить адгезию и срок службы покрытия. При этом конкретный режим не задан универсально. Поэтому инженер должен определить, применим ли он к выбранной детали, а затем проверить адгезию на образцах, не полагаясь только на внешний вид.
Защита внутренних диаметров и труднодоступных полостей
Для внутреннего диаметра ключевая задача - обеспечить доступ к поверхности на каждом этапе: очистке, предобработке и нанесении покрытия.
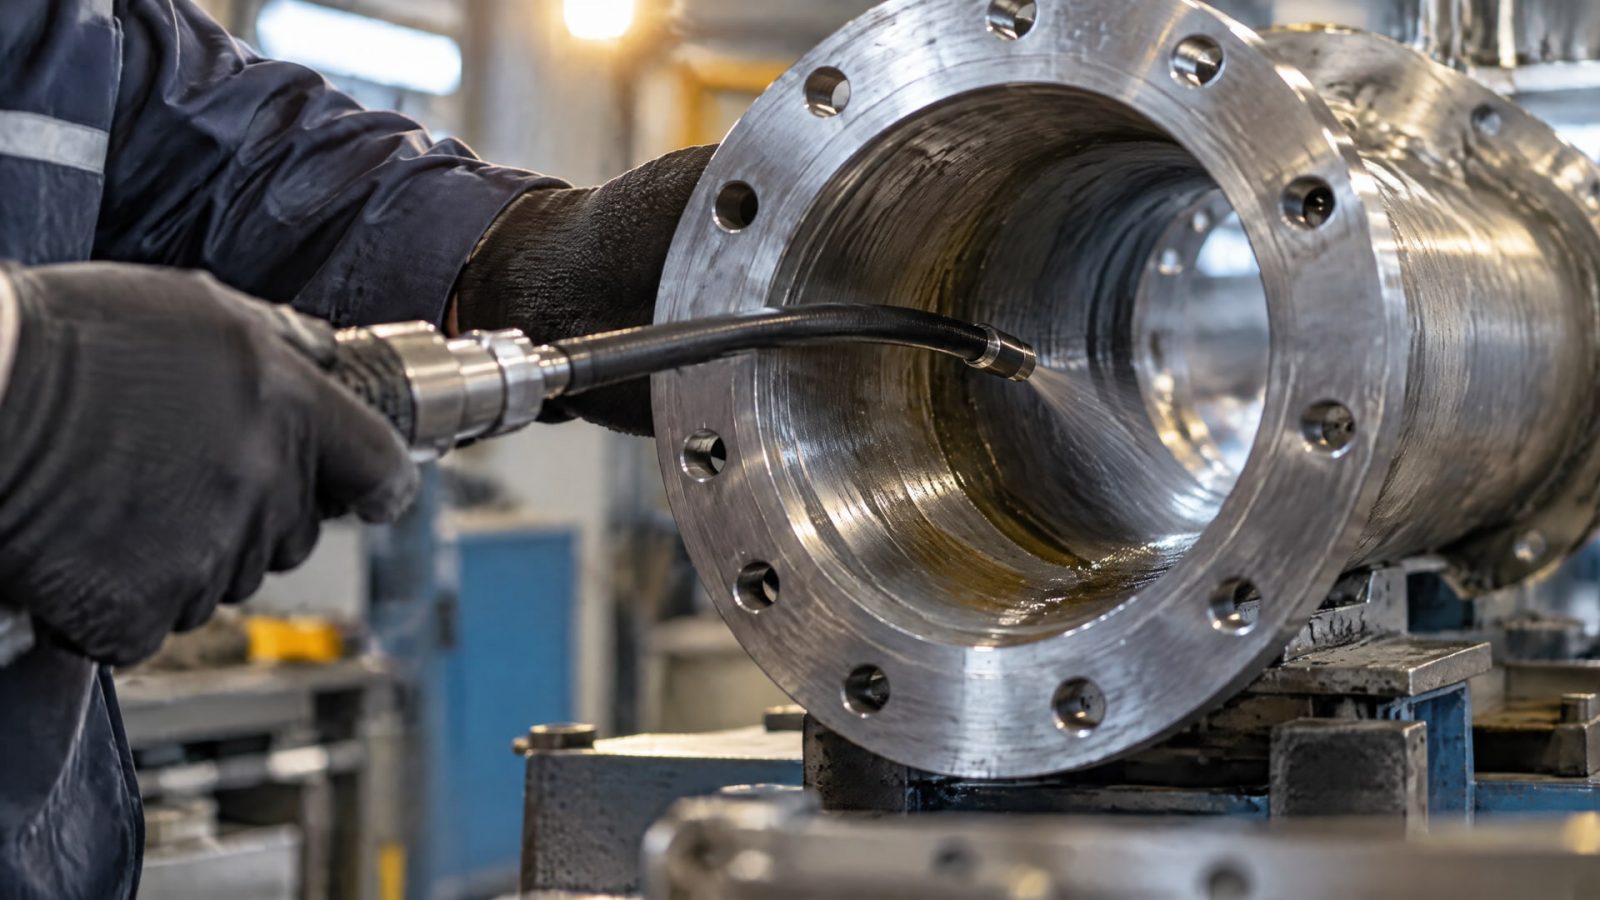
Внутренняя поверхность может быть труднее доступна для обработки и контроля, чем наружная. Поэтому технологию выбирают с учетом геометрии детали и возможности равномерно обработать требуемую зону.
Как организовать доступ к поверхности
Для внутренних диаметров и труднодоступных полостей рассматривают компактные системы и распылители, а также абразивную обработку таких зон. Выбор оборудования и процесса зависит от детали; универсальные параметры обработки в доступных материалах не заданы. Поэтому важно заранее определить, как инструмент или распылитель достигает поверхности и каким способом будет проверяться результат.
Подготовку внутреннего диаметра начинают с удаления масла, консервации, грязи и ржавчины. Затем выбирают подходящую предобработку: обезжиривание, фосфатирование или пескоструй, если метод допустим для конструкции и требований к детали. После химической очистки и фосфатирования соблюдают предусмотренные промывки. Для процедуры по TT-C-490 после фосфатирования указана чистая водяная промывка с температурой ниже 38°C.
Контроль покрытия и адгезии
Внутри полости недостаточно проверить только доступную часть поверхности. План контроля должен учитывать участки, где обработка и осмотр затруднены. Для оценки адгезии в TT-C-490 приведен ASTM D3359 с приемлемым результатом 4B или лучше. Применимость этого критерия к конкретному антифрикционному покрытию следует подтвердить по документации на технологию.
Для фосфатной предобработки TT-C-490 указывает минимальную массу покрытия 150 mg/ft² при распылении и 300 mg/ft² при погружении. Эти параметры относятся к спецификации, а не автоматически к любому твердосмазочному покрытию. При подготовке внутренних диаметров важно не переносить их на процесс без проверки: условия нанесения и доступность контроля могут отличаться.
Совет инженера
Сценарий: покрытие наносят на металлическую деталь со сложной внутренней поверхностью, где важна адгезия. Что делают: удаляют загрязнения, выбирают совместимую предобработку, а для финишной очистки и активации поверхности в работе с антифрикционными покрытиями используют MODENGY Очиститель-активатор. Результат: поверхность проходит предусмотренный маршрут подготовки; его пригодность подтверждают на образцах и проверкой адгезии до серийного запуска.
Контроль качества и типичные ошибки
Контроль подготовки должен охватывать не только очистку, но и всю систему: фосфатный или абразивный этап, промывку и адгезию готового покрытия.
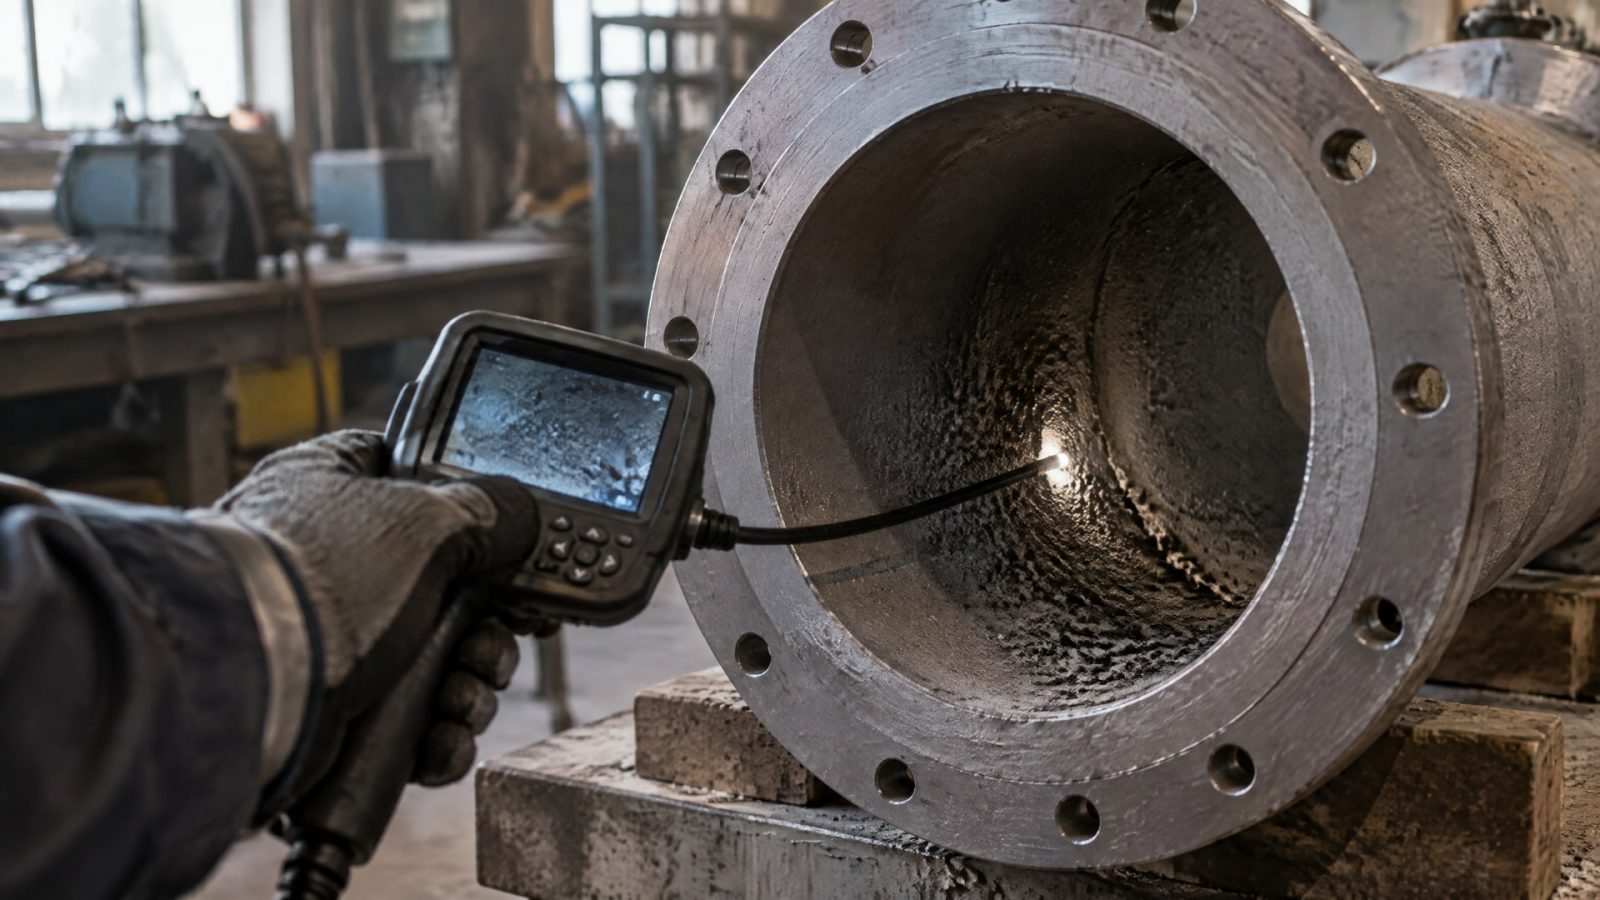
Визуальный осмотр полезен для обнаружения очевидных загрязнений и дефектов, но не заменяет стандартизованное испытание. Это особенно важно для внутренних диаметров, где часть поверхности может быть недоступна для прямого осмотра.
Ошибки, которые снижают надежность результата
Считать обезжиривание достаточным при любых требованиях к адгезии.
Пропускать промывку после щелочной или кислотной очистки перед фосфатированием.
Не выполнять чистую водяную промывку после фосфатирования.
Выбирать пескоструй только по принципу максимальной интенсивности обработки.
Переносить параметры фосфатной предобработки для лакокрасочных систем на антифрикционное покрытие без проверки.
Принимать покрытие по внешнему виду, не проверяя адгезию предусмотренным методом.
В TT-C-490 для оценки адгезии используется ASTM D3359, а результат 4B или лучше указан как приемлемый в рамках этой спецификации. Это не универсальная норма для всех покрытий: критерий сопоставляют с применимой документацией. Для фосфатных процессов в той же спецификации приведены минимумы массы 150 mg/ft² при распылении и 300 mg/ft² при погружении, но они не заменяют испытания готовой системы.
Что зафиксировать в технологической карте
В документации процесса указывают материал детали, последовательность очистки и предобработки, применяемые промывки и метод контроля. Для внутренних диаметров отдельно описывают способ доступа к поверхности и участки контроля. Если процесс меняется, например из-за нового материала или другого метода очистки, его повторно проверяют на образцах.
Антифрикционные твердосмазочные покрытия MODENGY применяют для защиты внутренних диаметров от износа и коррозии. Выбор покрытия и подготовку поверхности рассматривают как единую технологическую задачу: характеристики результата зависят не только от состава, но и от состояния основания и соблюдения последовательности операций. Перед серией технолог подтверждает совместимость процесса и проверяет адгезию.
Часто задаваемые вопросы
Достаточно ли обезжирить поверхность перед нанесением антифрикционного покрытия?
Не всегда. Обезжиривание удаляет загрязнения, но в отдельных случаях этого недостаточно для требуемой адгезии. Для металлических деталей дополнительно рассматривают фосфатирование или пескоструйную обработку. Выбор зависит от материала основания, типа покрытия и требований к детали; выбранную подготовку проверяют на образцах до запуска серии.
Нужно ли промывать деталь после фосфатирования?
Да, после фосфатирования требуется чистая водяная промывка. Кроме того, если перед этой стадией проводили щелочную или кислотную очистку, деталь тщательно промывают, чтобы удалить остатки моющих или травильных средств. Для процесса по TT-C-490 температура воды после фосфатирования должна быть ниже 38°C.
Как подготовить внутренний диаметр к нанесению покрытия?
Нужно обеспечить доступ к внутренней поверхности при очистке, предобработке и нанесении покрытия. Для труднодоступных зон рассматривают компактные системы, распылители или абразивную обработку, если она допустима для детали. Точный маршрут выбирают по геометрии и требованиям к покрытию, затем проверяют на образцах и оценивают адгезию.
Как проверить адгезию твердосмазочного покрытия?
Сначала определяют применимый метод и критерии по документации на процесс. В TT-C-490 для оценки адгезии указан ASTM D3359, а приемлемый результат обозначен как 4B или лучше. Это требование спецификации, а не автоматический критерий для любого антифрикционного покрытия; визуальный осмотр испытание не заменяет.
Чем отличается фосфатирование перед покрытием от пескоструя?
Это разные способы предобработки. Фосфатирование создает фосфатный слой, а пескоструйная обработка относится к абразивной подготовке поверхности. Оба метода рассматривают для улучшения адгезии, но выбор зависит от материала детали, покрытия и технологических ограничений. Режим нельзя назначать по правилу «чем интенсивнее, тем лучше».
Заключение
Защита внутренних диаметров начинается с удаления загрязнений и выбора предобработки, совместимой с материалом детали и антифрикционным покрытием. Для металлических оснований рассматривают обезжиривание, фосфатирование и пескоструй; при фосфатировании соблюдают промывки, а адгезию проверяют испытанием. Значения и критерии из спецификаций применяют только в пределах их области действия.
Следующий шаг - составить маршрут подготовки для конкретной детали, определить способ доступа к внутренней поверхности и проверить выбранный процесс на образцах. До запуска серии подтвердите совместимость предобработки и покрытия, а также метод контроля адгезии по применимой документации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте пищевую смазку с консервационными свойствами для оборудования, учитывая зону контакта с продуктом, тип узла и нагрузку.
Пищевая смазка: узнайте о преимуществах негигроскопичных составов, их водостойкости и совместимости с материалами оборудования.
Узнайте, как обеспечить надежную защиту оборудования от коррозии при простое пищевого производства, используя правильные методы и смазочные материалы.