
Обработка каналов смазкой методом окунания: технология для сложной геометрии
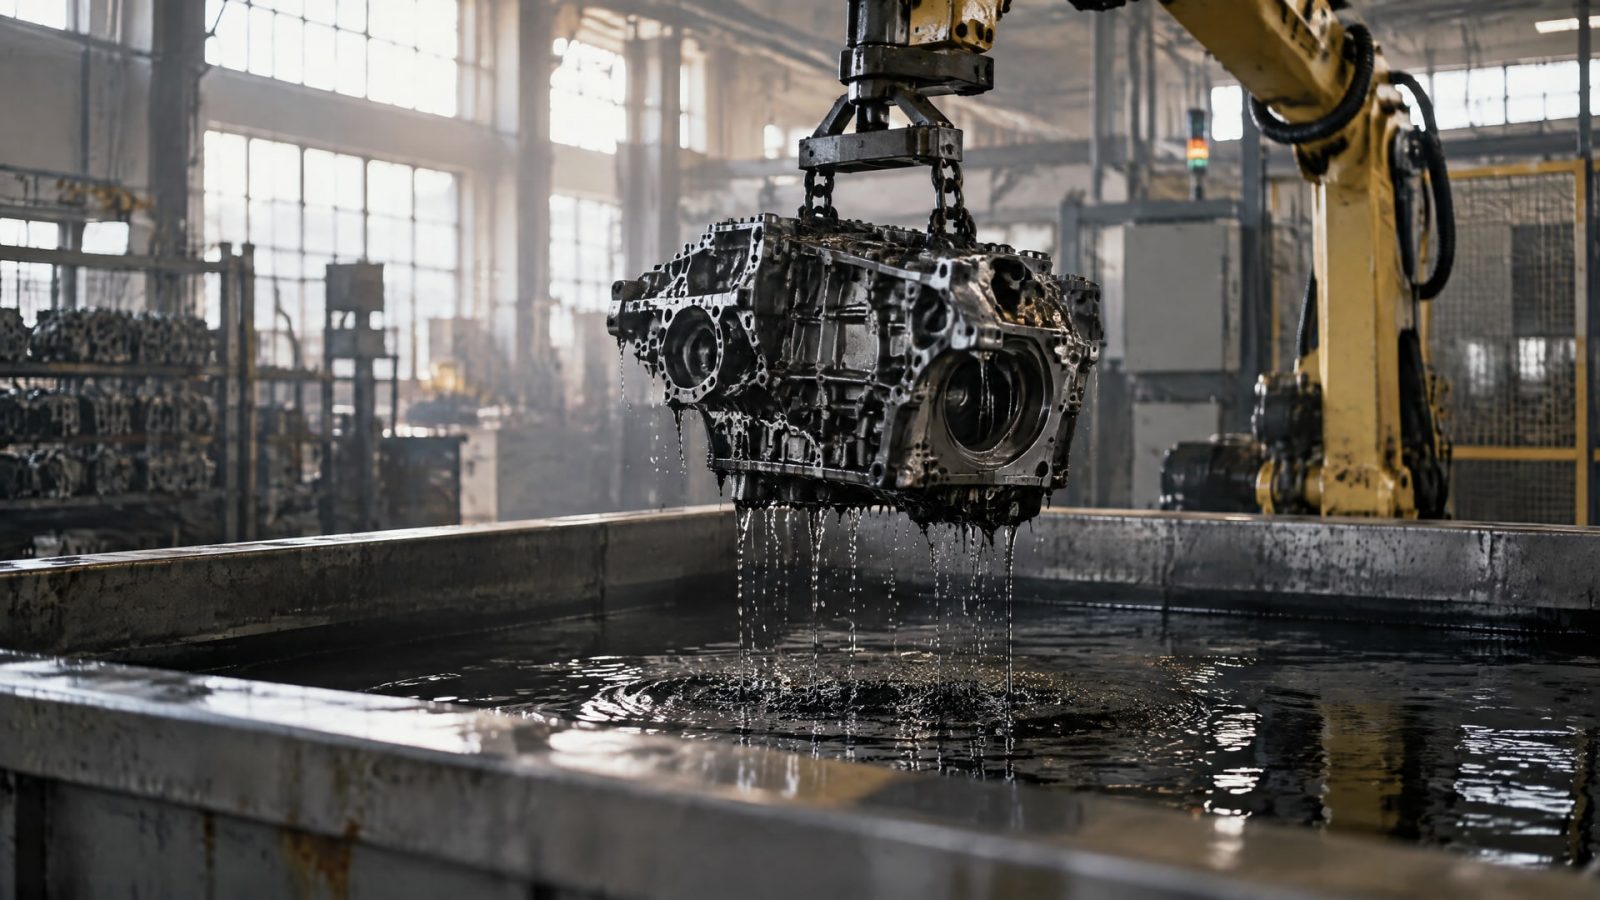
Метод окунания подходит для обработки каналов смазкой и других труднодоступных поверхностей: деталь погружают в состав, который контактирует с наружными и внутренними участками за один проход. Но само погружение не гарантирует равномерного покрытия. Результат зависит от вязкости состава, времени выдержки, скорости извлечения, ориентации детали и условий стекания.
Статья будет полезна инженерам, технологам и закупщикам, которые выбирают способ нанесения твердосмазочного покрытия на детали с отверстиями, полостями и каналами. Разберем, где окунание дает преимущества, какие дефекты возникают в сложной геометрии и как проверить результат не только на внешней поверхности, но и внутри детали.
Как окунание обрабатывает внутренние каналы и сложные поверхности
При окунании деталь полностью или частично погружают в рабочий состав, а затем извлекают и дают ему стечь.
Такой способ удобен, когда нужно нанести покрытие на поверхность, которую сложно обработать направленной струей или доступным инструментом. Состав контактирует с наружными участками, отверстиями, полостями и каналами в рамках одного цикла.
Для труб, зондов, отверстий и внутренних каналов погружение часто предпочтительнее метода, требующего прямой видимости: геометрия детали не мешает составу контактировать с внутренней поверхностью. Метод применяют и для изделий со сложной формой, гнездами и труднодоступными зонами. При этом доступ жидкости внутрь еще не означает, что после извлечения покрытие получится одинаковым по всей длине канала.
Где возникают ограничения
Сложная геометрия меняет распределение состава при погружении и подъеме. В глухих отверстиях, глубоких каналах, узких зазорах и углублениях может задерживаться воздух или накапливаться жидкость. В результате одни участки остаются покрытыми недостаточно, а в других формируются наплывы или утолщенный слой, который способен отслаиваться.
Особое внимание уделяют карманам и местам выхода каналов. Там жидкость может стекать медленнее, чем с открытой поверхности, поэтому внешняя сторона детали не всегда показывает, что происходит внутри. Это важно учитывать при плунжерных отверстиях: оценивать следует не только входную кромку, но и глубину канала, участки возле отверстия и зону выхода.
Окунание не избавляет от необходимости учитывать геометрию. Напротив, для деталей с поднутрениями, длинными каналами и узкими проходами приходится подбирать положение изделия и траекторию извлечения. Если на детали есть зоны, которые нельзя покрывать, может понадобиться маскирование или сочетание окунания с другим способом нанесения.
Окунание внутренних каналов: какие параметры задают результат
Качество покрытия зависит от сочетания свойств состава и режима процесса.
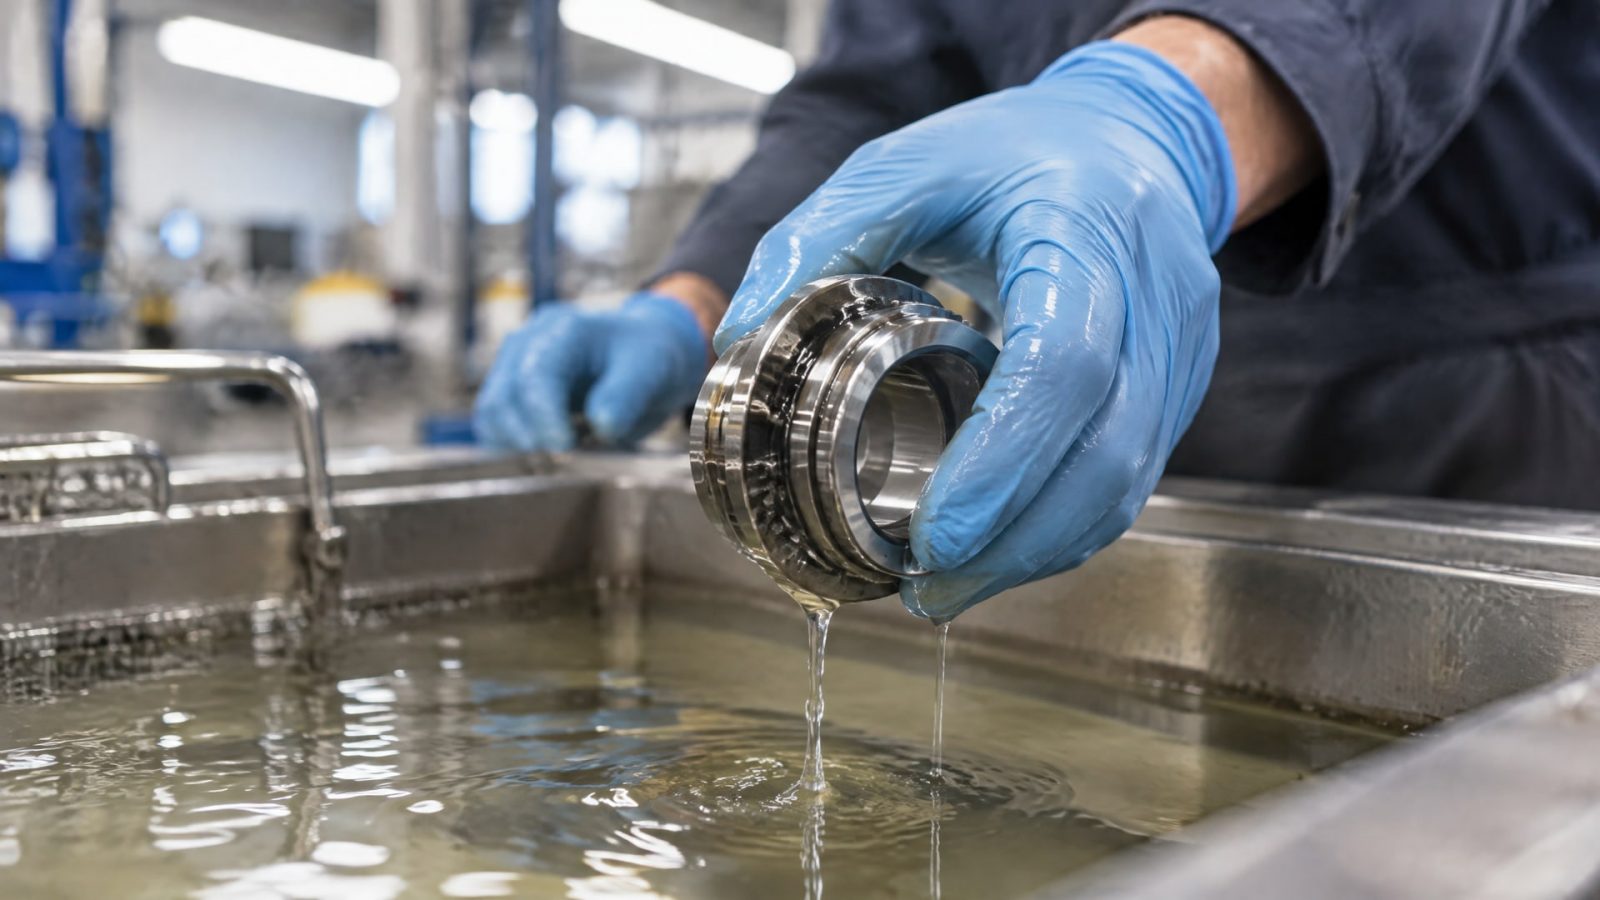
Важны вязкость, температура, время выдержки, скорость извлечения, угол ориентации детали и направление стекания. Эти параметры связаны: например, изменение скорости подъема влияет на количество материала, остающегося на поверхности, а вязкость влияет на проникновение состава в узкие полости.
Слишком высокая вязкость затрудняет заполнение углублений и может привести к неполному покрытию внутри канала. Чрезмерно жидкий состав, в свою очередь, способен сильнее стекать и образовывать потеки. Поэтому подбирают состав, который проникает в нужные зоны и при этом позволяет контролировать толщину покрытия после извлечения.
Ориентиры по времени и скорости
В одном практическом обзоре для dip coating приводится типичная скорость извлечения 5–20 см/мин. Другой материал описывает отдельную технологическую систему с погружением примерно на 10 секунд, скоростью извлечения 1–2 мм/с и стеканием до прекращения остаточного потока. Эти значения относятся к разным примерам и не образуют универсального режима для любой детали или покрытия.
Для сложных форм может применяться линейный профиль подъема: сначала деталь извлекают быстрее, затем замедляют движение, чтобы контролировать стекание. Однако режим следует проверять на конкретном составе и геометрии. Нельзя переносить параметры с плоской детали на изделие с глубокими каналами без испытаний: поведение покрытия в полости может отличаться от поведения на открытом участке.
Ориентация детали при погружении и подъеме также влияет на результат. Поворот изделия помогает снизить вероятность захвата воздуха и задать направление дренажа. При настройке процесса определяют, где будет стекать основная часть состава и какие участки требуют отдельной проверки.
Твердосмазочное покрытие окунанием: подготовка детали и выбор состава
Перед нанесением антифрикционного покрытия поверхность тщательно обезжиривают.
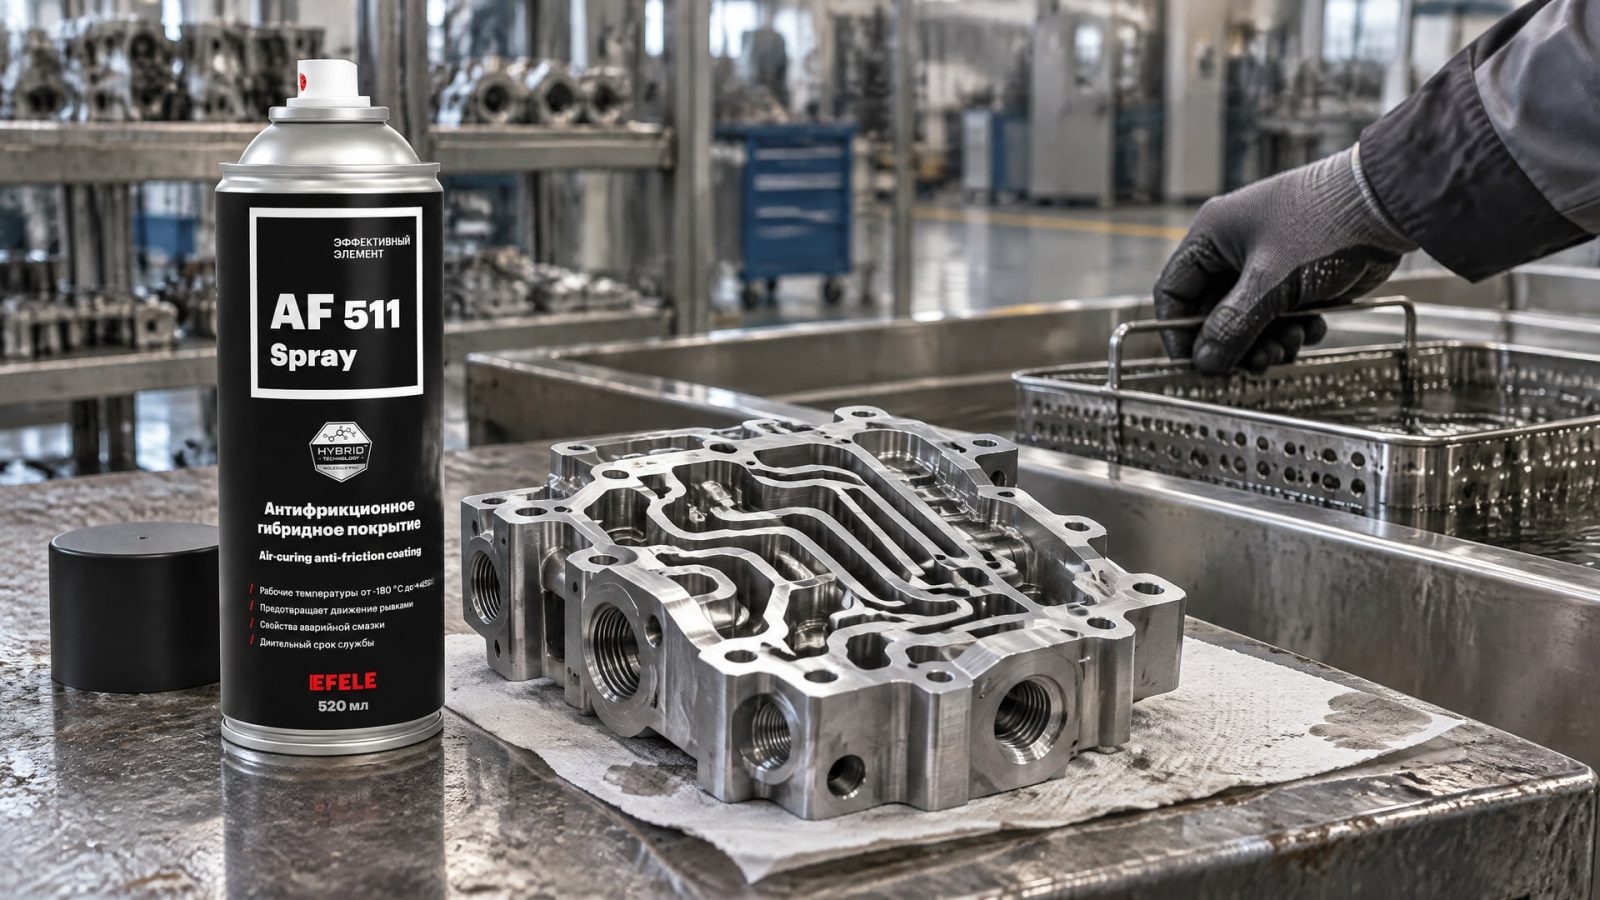
Загрязнения могут помешать смачиванию и ухудшить адгезию покрытия. Подготовку проводят до погружения, а дальнейший выбор состава связывают с материалом детали, ее геометрией и требованиями к покрытию.
Для каналов важно, чтобы состав смачивал поверхность и проникал в узкие полости. При этом одной текучести недостаточно: после извлечения необходимо контролировать стекание, чтобы в нижних зонах не накапливался материал. При выборе учитывают не только способ нанесения, но и возможность равномерно обработать труднодоступные участки.
Как связать свойства покрытия с задачей
Если покрытие нужно нанести на сложную деталь для снижения трения и защиты от износа, технологический режим проверяют вместе с конкретным материалом. В каналах локальные наплывы и непрокрытые зоны могут остаться незаметными при внешнем осмотре, а испытание только на плоском образце не всегда воспроизводит поведение состава в полости. Для такой задачи используют антифрикционное твердосмазочное покрытие EFELE AF-511 Spray, которое наносят методом окунания, а результат оценивают на реальной детали с проверкой внутренних участков.
При подборе покрытия важно сверяться со спецификацией и подтверждать совместимость процесса с геометрией изделия. Для этого фиксируют состояние поверхности до нанесения, настройки ванны и режим извлечения. Если состав или конструкция детали меняются, параметры процесса также проверяют заново.
Контроль качества и типичные дефекты покрытия
Контроль начинают не с внешнего вида детали, а с определения зон риска.
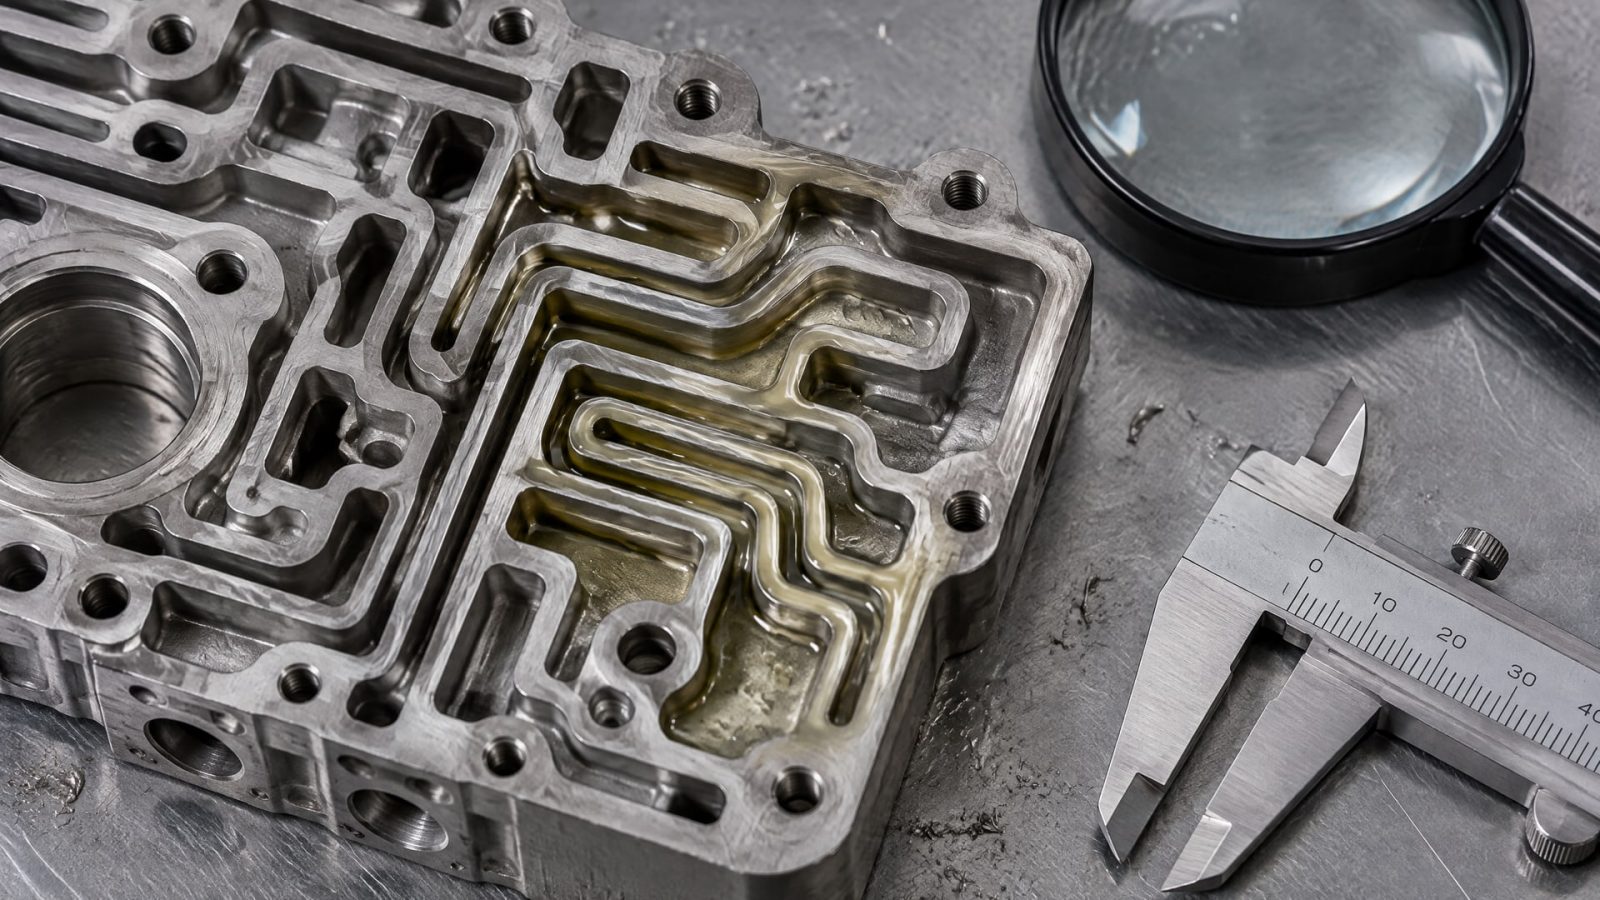
К ним относят глубокие каналы, нижние кромки, участки возле отверстий, внутренние полости и места выхода каналов. В этих точках чаще проявляются застой жидкости, захват воздуха и неравномерное распределение покрытия.
Проверку проводят на деталях с реальной геометрией. Образец-свидетель или плоская пластина полезны для наблюдения за стабильностью состава, но не всегда показывают, как он ведет себя в узком проходе или глубоком отверстии. Поэтому для валидации режима выбирают изделие, которое повторяет наиболее сложные элементы конструкции.
Что проверять после извлечения
Наличие покрытия внутри канала, а не только на входной кромке и наружной поверхности.
Локальные утолщения, потеки и скопления материала в углублениях.
Участки возможного захвата воздуха и неполного смачивания.
Равномерность стекания с учетом положения детали при извлечении.
Адгезию и толщину покрытия в труднодоступных зонах.
Стабильность процесса поддерживают контролем вязкости, температуры и состояния состава в ванне. Полезно вести записи о времени работы, доливах, изменениях вязкости и загрязнении. Такие данные помогают сопоставить дефект с параметрами процесса, а не корректировать режим наугад.
Если покрытие ложится неравномерно, последовательно проверяют подготовку поверхности, вязкость состава, время выдержки, скорость извлечения и ориентацию детали. При обнаружении локальных наплывов оценивают путь стекания и положение зоны накопления. При неполном покрытии внутри канала проверяют, смачивает ли состав поверхность и не мешают ли проникновению узость или высокая вязкость.
Как организовать запуск процесса на производстве
Запуск начинают с анализа чертежа и самой детали.
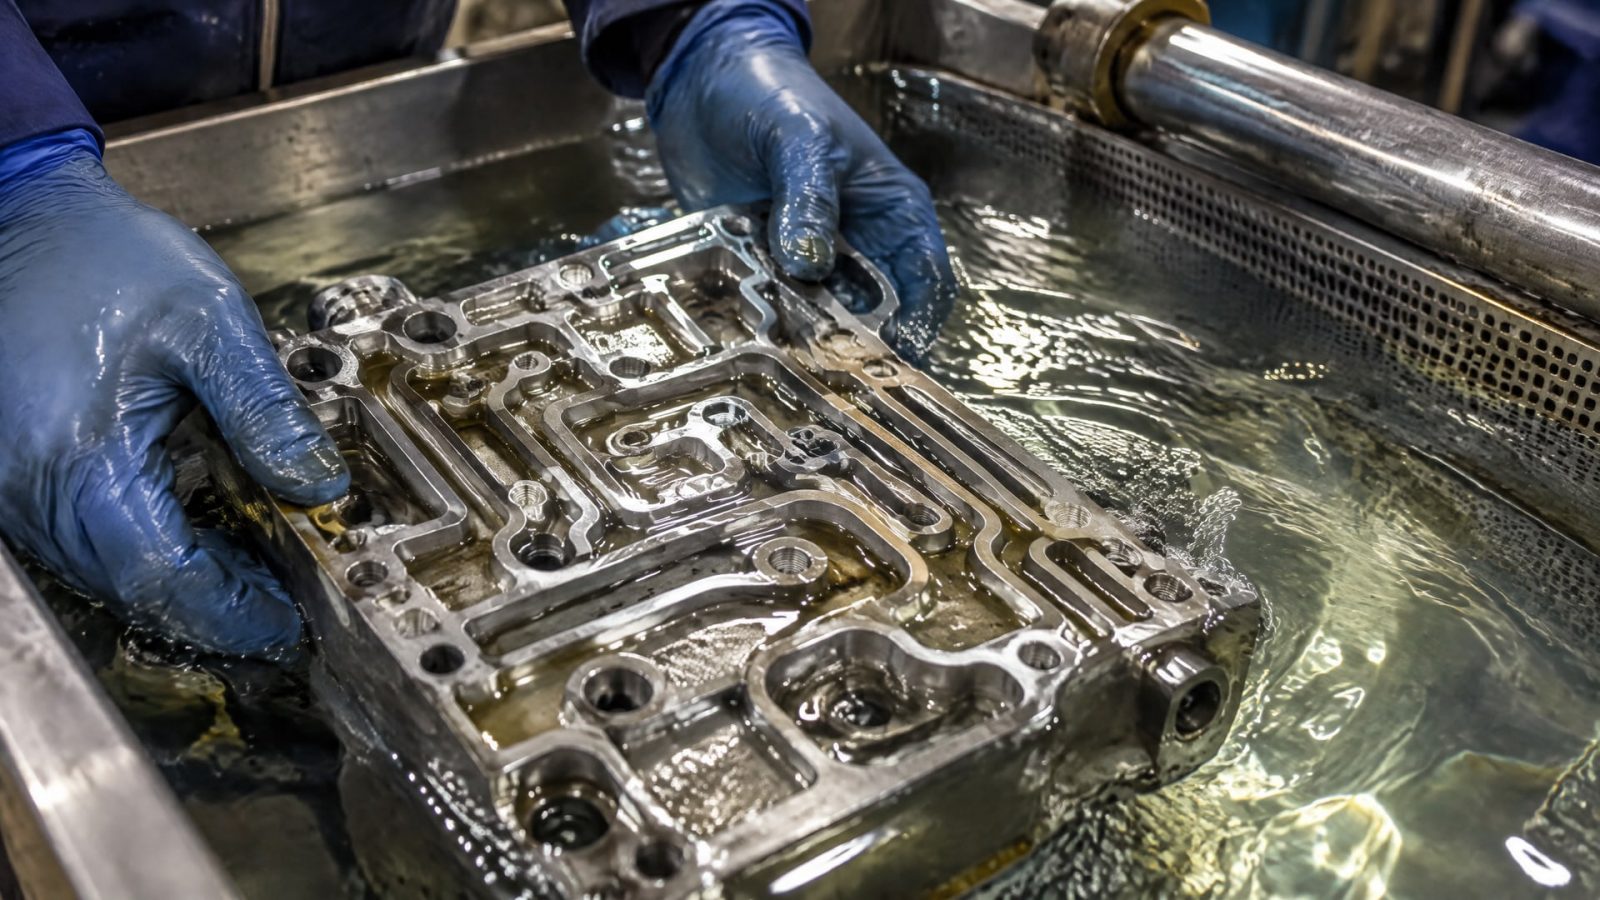
Отмечают глухие отверстия, длинные каналы, поднутрения, полости и зоны, которые не должны покрываться. Затем определяют положение изделия при погружении и подъеме, возможные места выхода воздуха и направление стекания. Такая оценка помогает заранее понять, где понадобится особый контроль или маскирование.
После этого подбирают параметры для конкретной системы. Проверяют вязкость и температуру состава, задают время выдержки и скорость извлечения, фиксируют ориентацию детали. Значения из других процессов используют только как отправную точку: опубликованные ориентиры 5–20 см/мин и примеры с выдержкой около 10 секунд и подъемом 1–2 мм/с не заменяют испытания на производственной детали.
Практический порядок проверки
Подготовить поверхность и обезжирить деталь.
Зафиксировать исходные параметры состава и ванны.
Провести пробное окунание детали с наиболее сложной геометрией.
Проверить покрытие в глубине каналов, полостях и возле отверстий.
Скорректировать скорость, ориентацию или время выдержки, если обнаружены дефекты.
Повторить проверку после изменения состава или режима.
На этапе испытаний важно оценивать не только толщину и внешний вид покрытия, но и его адгезию в глубине канала. Если конструкция содержит много зон, которые требуется оставить без покрытия, заранее предусматривают маскирование или комбинированный процесс. Для серийной работы сохраняют записи по режиму и состоянию ванны, чтобы поддерживать воспроизводимость между циклами.
Часто задаваемые вопросы
Подходит ли окунание для обработки внутренних каналов?
Да. При погружении состав может контактировать с внутренними и наружными поверхностями без прямой видимости, поэтому метод используют для труб, отверстий, зондов и полостей. Однако равномерное покрытие не гарантировано: в каналах возможны захват воздуха, застой жидкости и утолщение слоя. Результат проверяют на детали реальной геометрии.
Почему в канале покрытие получается неравномерным?
На распределение влияют вязкость состава, время выдержки, скорость извлечения, ориентация детали и направление стекания. Глубокие полости и узкие зазоры могут удерживать воздух или жидкость. Чтобы найти причину дефекта, проверяют внутренние участки и сопоставляют результат с параметрами процесса, а не только осматривают наружную поверхность.
Можно ли взять режим окунания с плоского образца?
Плоский образец помогает контролировать отдельные свойства процесса, но не всегда показывает поведение состава в каналах и полостях. Геометрия влияет на проникновение, захват воздуха и стекание. Поэтому окончательную настройку проводят на детали или образце, который воспроизводит наиболее сложные элементы конструкции.
Какой должна быть скорость извлечения детали?
Универсальной скорости нет: она зависит от вязкости и состава покрытия, геометрии изделия и требуемого результата. В практических материалах встречаются ориентир 5–20 см/мин и отдельный пример 1–2 мм/с для конкретной системы. Эти значения не взаимозаменяемы и требуют проверки на реальной детали.
Заключение
Обработка каналов смазкой методом окунания позволяет наносить покрытие на внутренние и наружные поверхности сложной детали за один процесс. Его результат определяют свойства состава, время выдержки, скорость извлечения, ориентация изделия и условия стекания. Наиболее внимательно проверяют глубокие каналы, полости, нижние кромки и зоны возле отверстий.
Следующий шаг для инженера - выбрать деталь с наиболее сложной геометрией, обезжирить ее и провести пробное окунание с фиксацией параметров. Затем следует проверить покрытие внутри каналов и скорректировать режим по фактическому результату, а не только по внешнему виду изделия.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Сравнительные триботехнические испытания антифрикционных материалов на основе бронзографита: влияние графита на трение, схемы испытаний.
Измерение коэффициента трения на трибометре по схеме пин-диск позволяет оценить сопротивление скольжению и скорость износа материалов.
Узнайте, как правильно выбрать образцы для испытаний узлов трения и подобрать оптимальные режимы нагрузок.