
Толщина слоя покрытия при окунании: почему метод не подходит для точного машиностроения
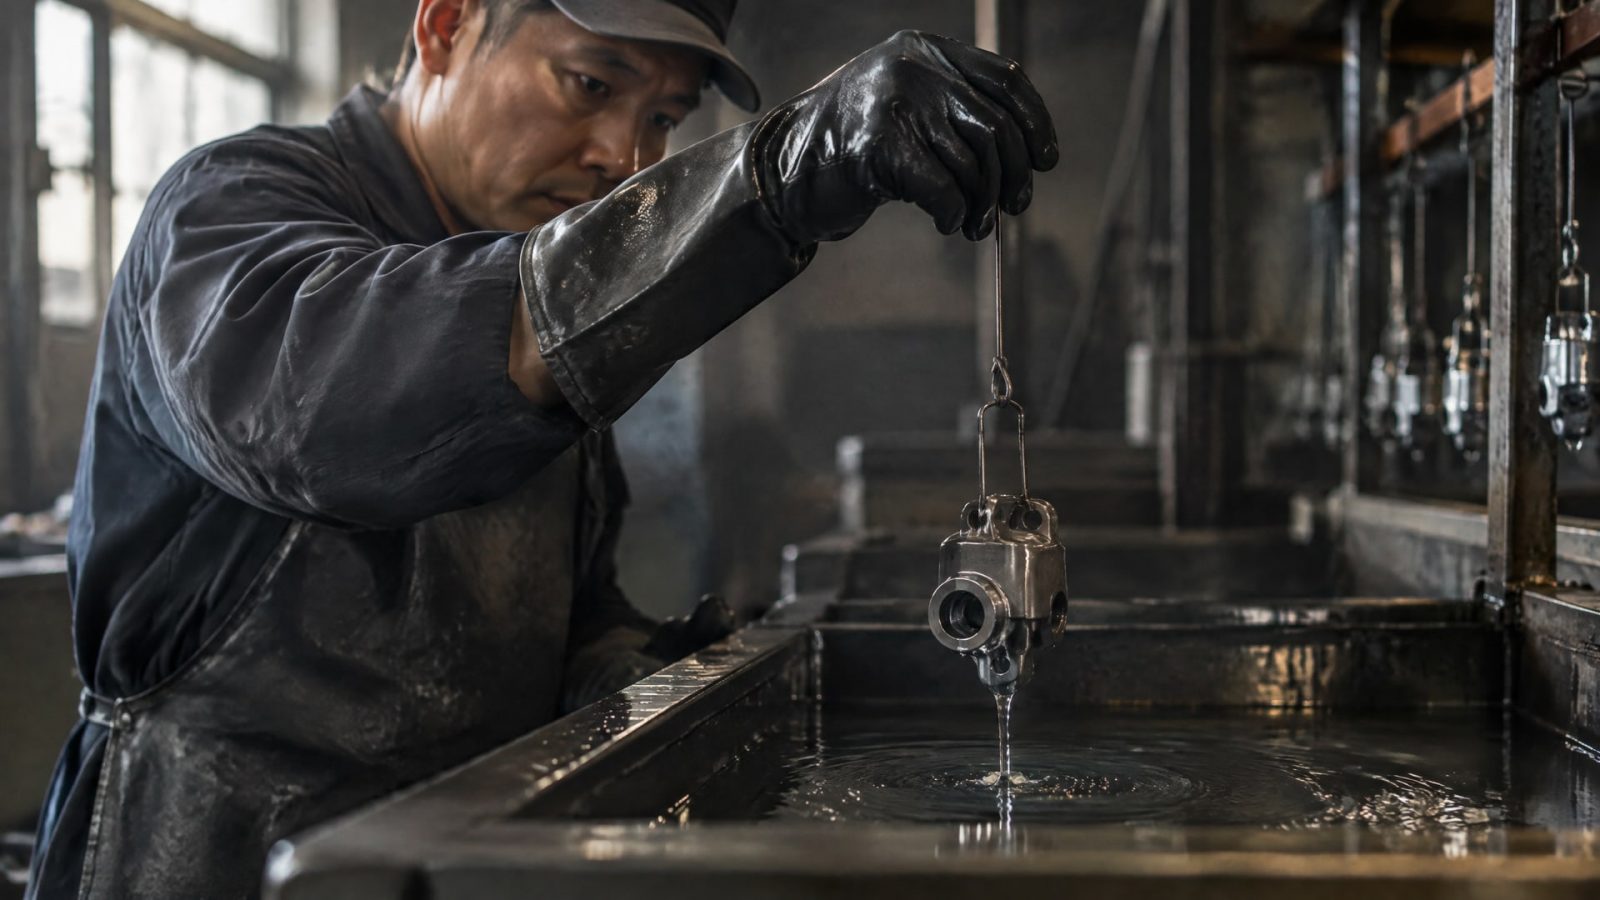
Метод окунания не гарантирует стабильную толщину слоя покрытия: результат зависит от скорости извлечения детали из ванны, вязкости материала и доли сухого остатка. На геометрически сложных изделиях к этому добавляется влияние формы поверхности и стока материала. Поэтому окунание плохо подходит для точного машиностроения, когда покрытие должно сохранять заданные посадки, зазоры и сопряжения.
Статья будет полезна инженерам, технологам и закупщикам, которые выбирают методы нанесения покрытий для функциональных деталей. Разберем, почему толщина меняется от участка к участку, как это влияет на геометрию и защиту от износа, а также какие методы измерения помогают подтвердить результат.
Почему толщина покрытия при окунании меняется
При окунании деталь погружают в материал, а затем извлекают из ванны.
На поверхности остается жидкая пленка, часть которой стекает до формирования сухого слоя. Поэтому итоговая толщина зависит от режима процесса, а не только от номинальных свойств покрытия.
ASTM D823 указывает на три фактора, влияющих на толщину сформированной пленки: скорость извлечения из ванны, вязкость материала и массовая доля твердых веществ. Если любой из параметров меняется, меняется и результат. Для повторяемости их приходится контролировать вместе с условиями подготовки и ориентацией детали.
Как на слой влияет форма детали
На плоском контрольном образце условия стока сравнительно однородны. У детали с отверстиями, полостями, кромками и разными по наклону поверхностями жидкость распределяется иначе. На отдельных участках она может задерживаться или стекать быстрее, поэтому равномерность покрытия нельзя считать гарантированной только на основании выбранного способа нанесения.
Особенно важна геометрия при покрытии деталей насоса и других компонентов с точными сопряжениями. Внутренние поверхности, отверстия и зоны контакта могут требовать разной толщины, но окунание само по себе не позволяет задать ее отдельно для каждого участка. Если материал скапливается у кромки или задерживается в полости, локальная толщина может отличаться от номинальной.
Почему одинаковый режим не всегда означает одинаковый результат
Повторяемость зависит от стабильности параметров ванны и извлечения. ASTM D823 связывает толщину с вязкостью и долей сухого остатка, поэтому отклонение в свойствах материала способно изменить результат даже при прежней скорости движения детали. Добавляется и влияние основы: для горячего цинкования ISO 14713-2 отмечает, что толщина покрытия в значительной мере определяется природой и толщиной стали.
Поэтому сравнение деталей только по внешнему виду недостаточно. Ровный цвет или блеск не показывают, одинаков ли слой на разных участках и соответствует ли он размерным требованиям. Для точного машиностроения процесс окунания требует заданных режимов и контроля, иначе «примерно одинаковое» покрытие не подтверждает повторяемость партии.
Толщина 1 слоя покрытия и влияние на размеры детали
Толщина покрытия влияет на размеры поверхности, а значит, должна учитываться при проектировании и подготовке деталей.
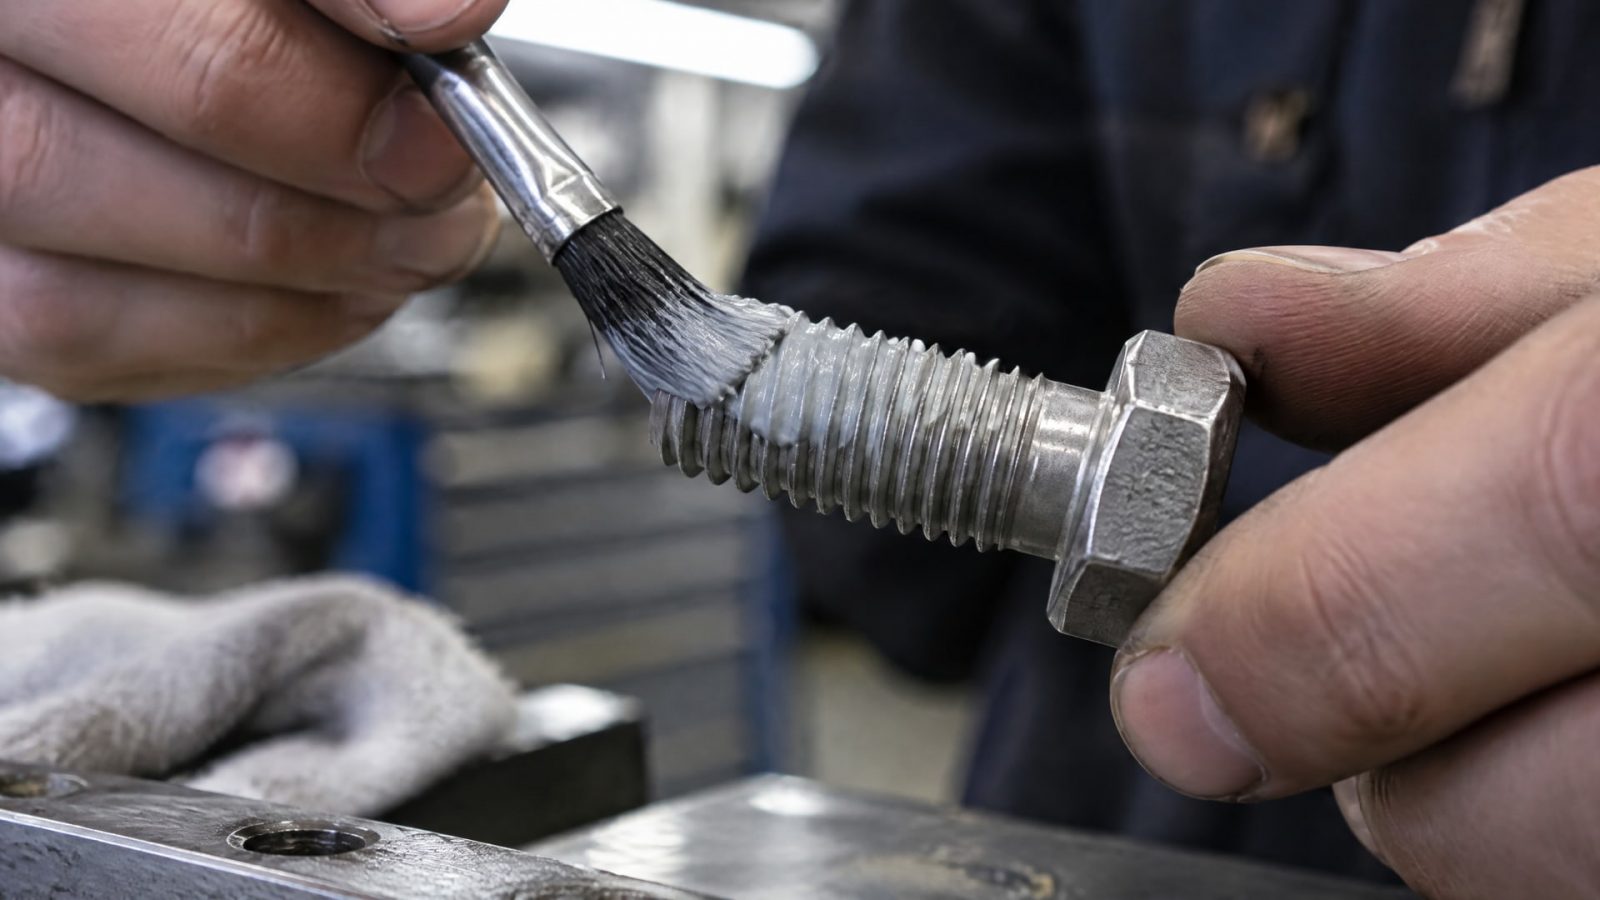
Это особенно существенно для посадок, резьб, отверстий и сопрягаемых элементов: даже тонкий функциональный слой занимает часть предусмотренного зазора. В результате деталь после нанесения может не соответствовать исходным размерам узла.
ISO 14713-2 указывает на необходимость закладывать дополнительный допуск под покрытие на сопрягаемых поверхностях и в отверстиях при горячем цинковании. Этот принцип важен и для других процессов: если покрытие меняет геометрию, его толщину учитывают заранее, а не после сборки. При этом нельзя исходить из правила «чем толще, тем лучше»: задача состоит в достижении заданного диапазона, а не максимального значения.
Где особенно важна размерная стабильность
К деталям с требованиями к зазорам относятся элементы насосов, узлы с подвижными сопряжениями и компоненты, где покрытие наносится на рабочую поверхность. Если слой распределяется неравномерно, одни участки могут сохранить необходимый зазор, а другие - изменить условия контакта. Это затрудняет сборку и может повлиять на работу узла.
При выборе покрытия важно разделять две задачи: защита деталей от износа и сохранение размеров. Слой может выполнять защитную функцию, но при этом мешать сопряжению, если его толщина не учтена. Для защиты от эрозионного износа внутренних поверхностей также требуется оценивать не только стойкость материала, но и возможность нанести и проверить покрытие в нужных зонах.
Почему толщина не равна ресурсу
Нельзя напрямую заключить, что увеличение толщины всегда продлит срок службы. Для точного узла значимы расположение покрытия, состояние поверхности и соответствие размеров. Слишком толстый слой способен нарушить посадку, а недостаточный или неодинаковый - не обеспечить ожидаемую защиту. Следовательно, ресурс детали нельзя оценивать только по визуальной полноте покрытия.
Практический порядок такой: определить функциональные поверхности, задать допустимые размеры после нанесения и установить способ проверки толщины. Если покрывается отверстие или сопрягаемая поверхность, допуск на покрытие включают в размерную цепь до запуска процесса. Это помогает оценить пригодность окунания и сравнить его с методами, где нанесение можно точнее локализовать.
Как измерить толщину сухого слоя покрытия
Толщину покрытия подтверждают измерением, а не визуальной оценкой.
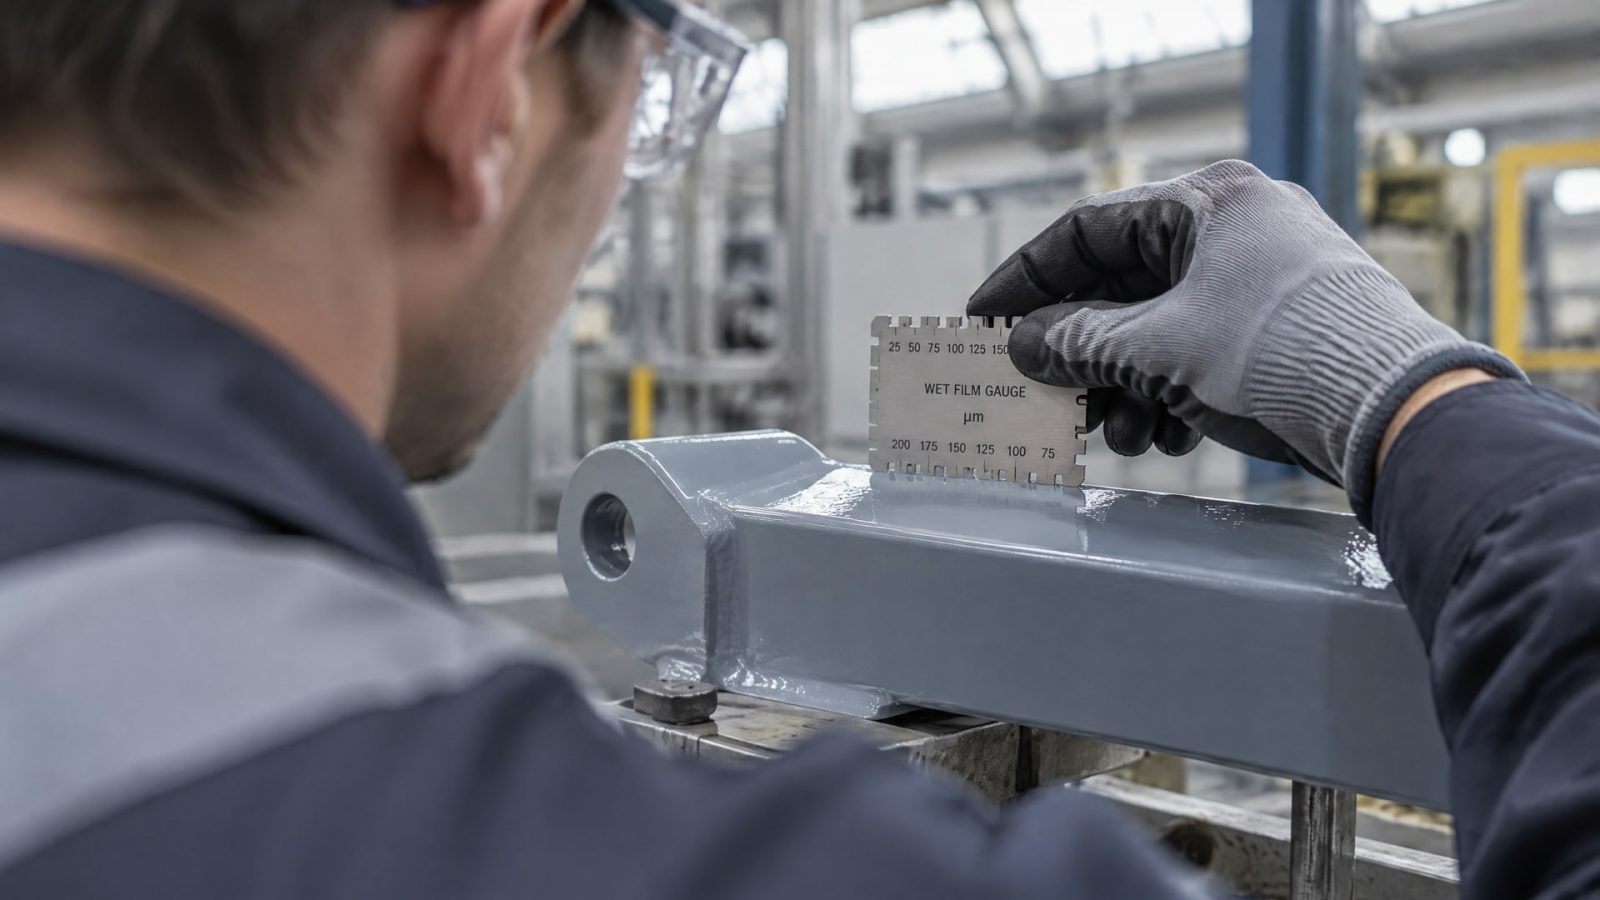
ISO 2808 описывает методы контроля мокрой пленки, сухой пленки и слоя порошка до отверждения. Для мокрой пленки может применяться гребенка; также толщину можно рассчитывать по массе материала, его плотности и площади покрытия. Выбор способа зависит от стадии контроля и типа покрытия.
Для металлических покрытий ISO 1463 предусматривает измерение по микрошлифу. Достижимая точность составляет порядка 1 мкм или 10% от толщины. Такой подход подходит для детальной проверки сечения, но измерение связано с подготовкой образца и неразрушающим контролем не является.
Неразрушающие способы контроля
ISO 3882:2024 систематизирует методы измерения и разделяет их на разрушающие и неразрушающие. К неразрушающим относятся методы, описанные, в частности, в ISO 2178 и ISO 2360 для покрытий на магнитных и немагнитных основаниях. Они позволяют проверять детали без разрушения партии, если сочетание материала основы и покрытия подходит выбранному прибору.
Для металлических покрытий ISO 4518 применим к диапазону толщин примерно от 0,01 до 1000 мкм и предусматривает измерение ступеньки профилометром. Метод полезен при контроле тонких функциональных слоев, когда требуется формализованный результат, а не визуальное сравнение. Однако прибор и методику подбирают с учетом поверхности и материала системы.
Как выстроить контроль серии
Универсального прибора для всех покрытий нет. ISO 3882:2024 указывает на разные физические принципы и ограничения методов, а выбор зависит от основы и покрытия. Для металлических слоев могут применяться магнитные, вихретоковые и рентгено-спектрометрические методы; для точной верификации используют также микрошлиф или профилометрическое измерение.
Для серийного контроля разумно сочетать проверку деталей неразрушающим методом и валидацию на выборке разрушающим или металлографическим способом. Это помогает контролировать партию, не разрушая каждую деталь, и периодически подтверждать корректность показаний. Эталонные образцы и настройку измерений нужно документировать; ISO 21968 отдельно указывает на документирование и прослеживаемость эталонных образцов.
Методы нанесения покрытий для точных деталей
Для точного машиностроения метод выбирают по тому, насколько управляемо он формирует слой на конкретной детали.
Окунание может быть приемлемо, если допуски позволяют вариации и процесс стабильно контролируется. Но когда важны повторяемая толщина, локальное нанесение или сохранение сопряжений, зависимость от стока и геометрии становится ограничением.
Выбор технологии начинается с чертежа и назначения поверхности. Нужно определить, какие зоны защищают от износа, где слой не должен менять посадку и какие участки требуют отдельного контроля. После этого сопоставляют метод нанесения, допустимое изменение размеров и доступный способ измерения. Так можно оценить не только производительность процесса, но и пригодность результата для конкретного узла.
Что проверить до запуска процесса
До нанесения покрытия следует зафиксировать исходные размеры детали и обозначить критичные зоны: отверстия, резьбы, посадочные поверхности и сопряжения. Для горячего цинкования ISO 14713-2 прямо отмечает необходимость учитывать допуск под покрытие на отверстиях и сопрягаемых поверхностях. Для других покрытий такой же расчет должен опираться на требования чертежа и технологической документации.
Затем определяют контрольные точки и метод измерения. Неразрушающий контроль подходит для проверки деталей в потоке, если материал основы и покрытия соответствуют принципу прибора. Микрошлиф по ISO 1463 и профилометрический метод по ISO 4518 позволяют подтвердить толщину на образце или подготовленной поверхности. Результат оформляют так, чтобы его можно было сопоставить с заданными требованиями.
Когда окунание можно оставить в технологии
Окунание не запрещено для всех деталей точного машиностроения. Оно может подойти, если вариации толщины не нарушают размеры, геометрия изделия не создает неконтролируемого скопления материала, а параметры ванны и извлечения стабильно поддерживаются. Но пригодность подтверждают измерениями, а не предположением о равномерном стоке.
Если на изделии есть тонкие функциональные поверхности, сложные внутренние зоны или небольшие зазоры, процесс оценивают по результатам пробной партии. Проверяют толщину в нескольких характерных точках и сопоставляют ее с геометрическими требованиями. При расхождении между участками требуется пересмотреть режим, схему нанесения или сам метод, а не компенсировать неопределенность увеличением толщины.
Что определяет защиту деталей от износа
Покрытие должно выполнять функцию, ради которой его наносят, и одновременно сохранять пригодность детали к сборке и работе.
Для защиты от механического или эрозионного износа важны свойства слоя, его распределение по поверхности и соответствие условиям эксплуатации. Номинальная толщина без контроля не дает полной картины: локальные отклонения могут остаться незамеченными.
При нанесении методом окунания особое внимание уделяют внутренним поверхностям, кромкам и зонам, где материал задерживается или стекает. Это важно для покрытия деталей насоса, если от слоя ожидают защиту рабочей поверхности. Для таких задач проверяют не только доступные наружные участки, но и те зоны, где износ наиболее вероятен и где нанесение может быть неоднородным.
Как связать покрытие и ресурс детали
Ресурс зависит от того, сохраняет ли покрытие функциональность в рабочем узле. Если слой нарушает посадку, деталь может не собраться или работать не так, как предусмотрено конструкцией. Если на нужной поверхности толщина недостаточна или нестабильна, расчетная защита от износа не подтверждена. Поэтому контроль толщины связывают с измерениями и требованиями к детали, а не с субъективной оценкой внешнего вида.
При разборе отказа полезно сопоставить фактическую толщину на разных участках с исходными размерами, материалом основы и способом нанесения. Микрошлиф дает представление о сечении покрытия, а подходящий неразрушающий метод помогает проверять серию. Такой анализ позволяет отличить проблему нанесения от неподходящего выбора материала или неверно заданных размеров.
Перед утверждением технологии фиксируют критерии приемки: измеряемые участки, применяемую методику и требования к размеру после покрытия. Если окунание не обеспечивает повторяемость на конкретной геометрии, рационально сравнить его с другими методами нанесения. Решение принимают по результатам измерений пробных деталей и проверке функциональных сопряжений.
Часто задаваемые вопросы
Всегда ли при окунании получается одинаковая толщина покрытия?
Нет. ASTM D823 связывает результат со скоростью извлечения из ванны, вязкостью и массовой долей твердых веществ. На распределение слоя также влияет геометрия детали: жидкость стекает и задерживается на разных участках неодинаково. Поэтому повторяемость подтверждают измерениями, а не считают гарантированной особенностью метода.
Как измерить толщину сухого слоя покрытия?
Метод выбирают по материалу основания и покрытия. ISO 2808 описывает контроль мокрой и сухой пленки, ISO 2178 и ISO 2360 - неразрушающие методы для подходящих сочетаний материалов, а ISO 1463 - измерение металлического покрытия по микрошлифу. Важно заранее определить контрольные точки и требования к точности.
Какова допустимая толщина покрытия на сопрягаемых поверхностях?
Универсального значения для всех деталей нет: допустимая толщина зависит от чертежа, посадки и функции узла. Для горячего цинкования ISO 14713-2 указывает, что дополнительный допуск нужно учитывать на сопрягаемых поверхностях и в отверстиях. Для другого покрытия требования устанавливают в документации на конкретную деталь.
Чем опасно слишком толстое покрытие?
Избыточная толщина может изменить размеры детали и нарушить посадку или сопряжение. Поэтому принцип «чем толще, тем лучше» для точного узла не работает. Требуется задать нужный диапазон, учесть его в размерной цепи и подтвердить измерением, что слой одновременно выполняет защитную функцию и не мешает сборке.
Заключение
Метод окунания плохо подходит для точного машиностроения там, где толщина слоя покрытия должна быть строго повторяемой и не менять размеры сопряжений. Скорость извлечения, вязкость и доля сухого остатка влияют на результат, а геометрия детали создает дополнительные различия по поверхности. Поэтому ресурс и размерную пригодность нельзя подтверждать только внешним видом покрытия.
Следующий шаг - отметить на чертеже функциональные поверхности и зоны с ограничениями по размерам, задать допустимую толщину и выбрать метод измерения с учетом основы и покрытия. Затем проведите проверку пробных деталей в характерных точках и сопоставьте результаты с требованиями к сопряжениям.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как смазка дозатора пищевой категории H1 влияет на скорость и точность фасовки порошков, а также как выбрать подходящую консистенцию.
Узнайте, как правильно выбрать смазку шпинделя станка с ЧПУ и организовать обслуживание подшипников для долгой работы.
Узнайте, чем смазать капот автомобиля, чтобы обеспечить его долговечность и бесперебойную работу.