
Как смазка для пищевого дозатора H1 влияет на скорость и точность фасовки порошков
Пищевая смазка для дозатора не увеличивает скорость фасовки автоматически и не меняет заданную дозу. Ее влияние косвенное: подходящий материал снижает трение в узлах и помогает поддерживать ровную работу механики, а корректное нанесение уменьшает риск загрязнения и внеплановых остановок. H1 выбирают для узлов, где возможен только случайный контакт смазки с продуктом.
Статья полезна инженерам, техническим специалистам и снабженцам, которые обслуживают линии фасовки порошков. Разберем, где H1-смазка может повлиять на скорость и точность, чем отличаются H1-регистрация и ISO 21469 и как подобрать консистенцию для конкретного узла.
Что означает H1 для фасовки порошков
H1 применяют там, где возможен случайный контакт смазки с пищей.
Это не разрешение наносить ее на продукт или использовать как технологический ингредиент. Для фасовочной машины такое требование может относиться к узлам, расположенным вблизи зоны продукта: например, к уплотнениям, крышкам и элементам оборудования.
Выражение «пищевая смазка» требует уточнения. Согласно позиции NLGI, термин «Food Grade» корректно применять к продуктам категории H1, а не к любому материалу, который называют безопасным для пищевого производства. При выборе важно сверить регистрацию продукта и назначение узла, а не ориентироваться только на общее описание на упаковке.
H1 и ISO 21469 отвечают на разные вопросы. H1 указывает на допустимость случайного контакта с пищей. ISO 21469 охватывает гигиенические требования к формуляции, производству, применению, хранению и упаковке смазки; этот стандарт дает более широкий уровень подтверждения гигиенической безопасности, чем одна регистрация H1.
При проверке документации учитывают и состав: ингредиенты H1-смазок должны соответствовать требованиям FDA 21 CFR 178.3570 или быть эквивалентно зарегистрированы профильной организацией. Это не заменяет оценку условий эксплуатации. Даже правильно зарегистрированную смазку подбирают с учетом нагрузки, узла и способа подачи.
Ключевое ограничение остается неизменным: H1 предназначена для возможного случайного контакта, а не для прямого внесения в порошок. Если контакт с продуктом входит в штатный технологический процесс, H1 сама по себе такого применения не разрешает.
Как пищевые смазки влияют на скорость фасовки
Смазка влияет на производительность не за счет изменения скорости дозирования, а через состояние механики.
Подшипники, направляющие, уплотнения и дозирующие элементы должны работать стабильно. Снижение трения в этих узлах и предупреждение преждевременного износа помогают уменьшить вероятность остановок, которые мешают поддерживать заданный темп линии.
Универсального процента увеличения производительности фасовочной машины источники не приводят. Результат зависит от конструкции оборудования, нагрузки и режима обслуживания. Поэтому обещание конкретного прироста скорости только за счет перехода на H1-смазку нельзя считать обоснованным без оценки самой машины и ее технического состояния.
На фасовочных линиях режимы могут включать вибрацию, частые циклы и повторяющиеся пуски и остановы. Для выбора важна совместимость смазки с реальной работой узла. Одновременно необходимо соблюдать принцип минимально необходимого количества: избыток не обеспечивает дополнительную стабильность и может увеличить риск попадания смазки в продуктовую зону.
При анализе причин снижения темпа полезно разделить механические и технологические факторы. Если дозатор останавливается из-за повышенного трения или износа смазываемого узла, подбор подходящего материала может поддержать стабильность работы. Если причина связана с настройкой дозирования или свойствами порошка, одна замена смазки проблему не устранит.
Поэтому эффект оценивают на уровне конкретной машины: фиксируют проблемный узел, проверяют его состояние и процедуру обслуживания, затем контролируют, как изменились остановки и стабильность цикла. Это дает более надежную основу для решения, чем ожидание универсального ускорения от категории H1.
Смазка и точность фасовки порошков
Для точности дозирования важно, чтобы смазка оставалась в предназначенном для нее узле и не мигрировала в зону продукта.
Избыточное нанесение повышает риск загрязнения и отложений, а также может осложнить поддержание санитарного состояния оборудования. Поэтому принцип «чем больше, тем надежнее» здесь не работает.
NSF указывает, что количество смазки должно быть минимально необходимым для достижения технического эффекта. Это правило особенно важно для фасовочного оборудования, где дозирующие элементы расположены рядом с продуктом. Перед обслуживанием следует определить точки нанесения и не переносить смазку на поверхности, которые контактируют с порошком.
Точность фасовки зависит не от класса H1 как такового, а от корректного выбора и применения материала. H1 отвечает на вопрос о допустимости случайного контакта. Консистенция NLGI помогает подобрать смазку по узлу и способу подачи: в материалах по H1 встречаются классы NLGI 0, NLGI 1 и NLGI 2. Сам по себе класс NLGI не показывает, подходит ли смазка конкретному дозатору.
При использовании смазки для дозатора пищевого оборудования также учитывают вероятность миграции. Если материал попадает на продуктовые поверхности, это может ухудшить чистоту оборудования, создать отложения и повлиять на стабильность дозирования. Поэтому важно не только выбрать H1, но и соблюдать процедуру обслуживания, предусмотренную для конкретной линии.
При приемке результата проверяют не только точность дозы, но и состояние обслуженного узла: нет ли избытка смазки, загрязнения или ее следов за пределами точки нанесения. Такой контроль связывает обслуживание механики с санитарными требованиями и помогает не подменять причину неточности одним лишь выбором смазочного материала.
Как выбрать пищевую смазку для дозатора
Подбор начинают с определения узлов, для которых возможен случайный контакт с продуктом.
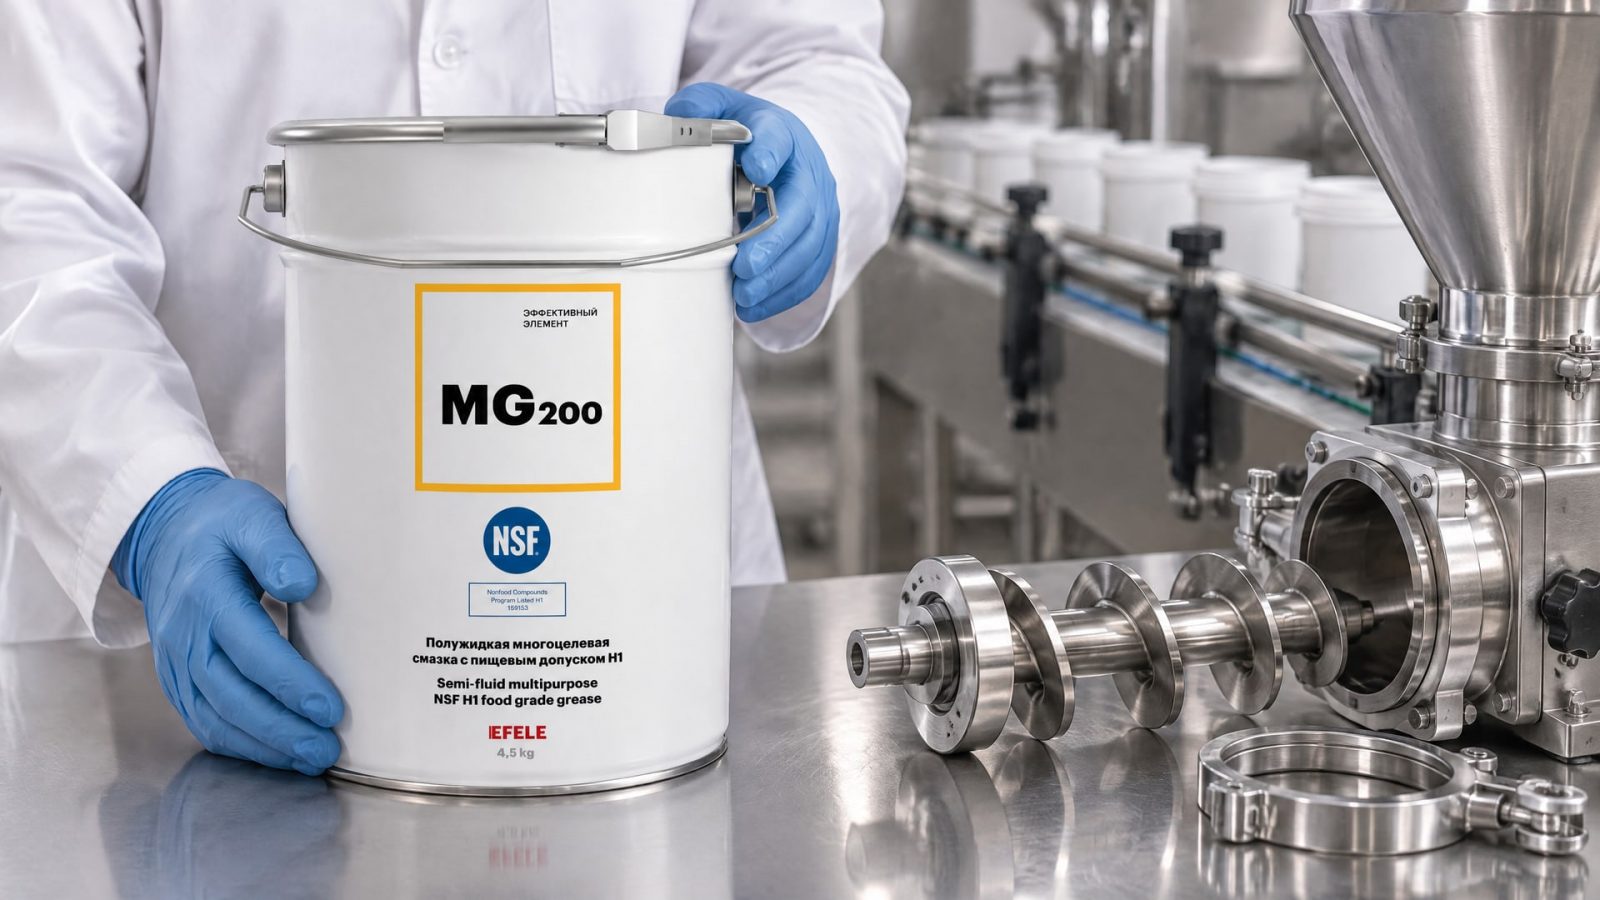
Затем проверяют, требуется ли H1-регистрация, и нужна ли дополнительная проверка по ISO 21469. Этот стандарт охватывает не только формулу, но и процессы производства, хранения, транспортировки и маркировки смазки.
Следующий шаг - установить, как смазка подается и какую консистенцию требует узел. Классы NLGI 0, NLGI 1 и NLGI 2 встречаются среди H1-смазок, но выбирать класс только по наличию пищевого допуска нельзя. Более жидкая консистенция может требоваться для централизованной подачи, более густая - для отдельных подшипников и узлов с повышенной нагрузкой; окончательный выбор сверяют с требованиями оборудования.
Если для конкретного узла нужна полужидкая консистенция, а риск случайного контакта требует H1, в подборе можно рассматривать EFELE MG-200. Для такого решения отдельно проверяют соответствие консистенции способу подачи и требованиям узла, а нанесение ограничивают минимально необходимым количеством. Сам факт H1-регистрации не отменяет проверки эксплуатационной пригодности.
Перед заменой материала полезно пройти короткий чек-лист:
Установить, возможен ли случайный контакт смазки с пищей.
Проверить H1-регистрацию и, если этого требуют условия контроля, наличие ISO 21469.
Сверить требуемую консистенцию и способ подачи с документацией на узел.
Определить точки нанесения и минимально необходимое количество.
Проверить маркировку и сведения о регистрации продукта.
Такая последовательность помогает избежать двух ошибок: выбора смазки только по слову «пищевая» и избыточного нанесения в надежде повысить стабильность работы. Для закупщика она также дает понятные критерии сравнения документации поставщиков без опоры на рекламные формулировки.
Обслуживание и контроль на фасовочной линии
После выбора H1-смазки важна не только регулярность обслуживания, но и точность выполнения процедуры.
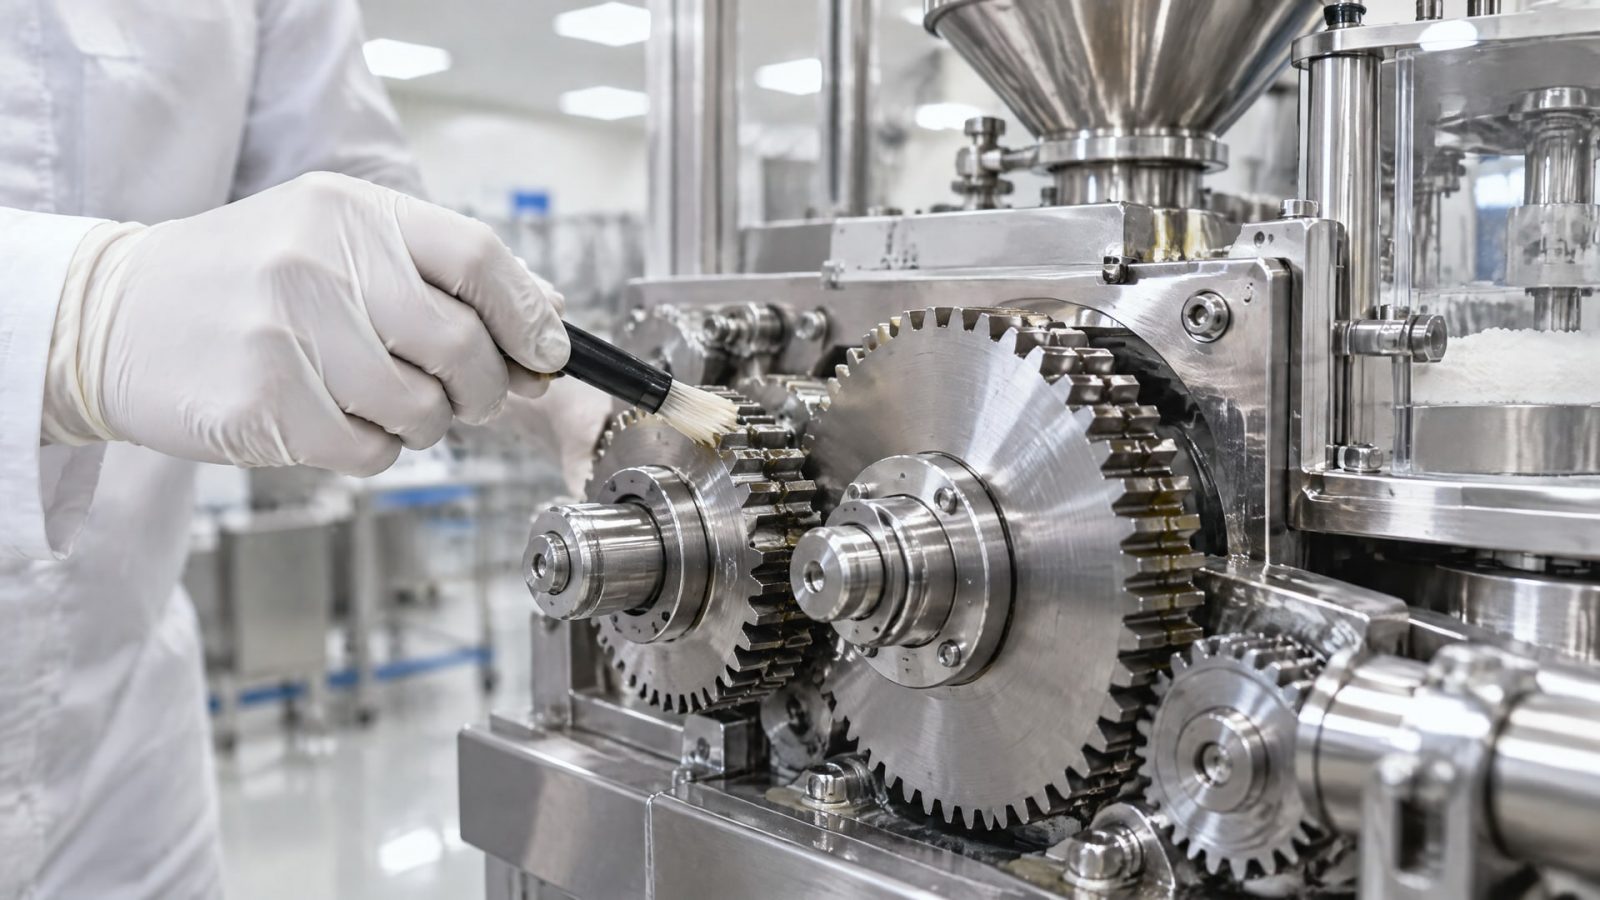
Смазку наносят в предусмотренные точки и в количестве, достаточном для технического эффекта. Для пищевого производства это одновременно вопрос работы узла и контроля возможного случайного контакта с продуктом.
При обслуживании проверяют уплотнения, крышки, подшипники, направляющие и дозирующие элементы, если они входят в перечень смазываемых узлов машины. Важно не переносить материал на продуктовые поверхности и удалять причины миграции, если смазка оказывается за пределами точки нанесения. Требования к гигиене следует учитывать вместе с регламентом самой линии.
Маркировку и документы оценивают до применения материала. H1 подтверждает назначение для условий возможного случайного контакта, а ISO 21469 относится к более широким гигиеническим требованиям к жизненному циклу продукта. Эти признаки не заменяют проверки консистенции, способа подачи и условий работы узла.
Результат обслуживания оценивают по состоянию механики, отсутствию излишков и стабильности работы оборудования. Если после корректировки не изменились остановки или точность дозы, следует проверить другие возможные причины: состояние дозирующего узла, настройки машины и соблюдение процедуры обслуживания. Так смазку рассматривают как часть технического контроля, а не как самостоятельный способ повысить производительность.
Часто задаваемые вопросы
H1-смазка автоматически увеличивает скорость фасовки?
Нет. H1 указывает на допустимость случайного контакта с пищей, а не на гарантированный прирост скорости. Подходящая смазка может поддерживать стабильную работу механики и снижать риск остановок, но результат зависит от конкретной машины, нагрузки и режима обслуживания. Универсальный процент ускорения для фасовочных линий не установлен.
Может ли смазка повлиять на точность фасовки порошков?
Может повлиять косвенно, если ее избыток мигрирует в зону продукта или создает отложения. Это способно осложнить санитарное состояние оборудования и стабильность дозирования. NSF рекомендует применять минимально необходимое количество. Сам класс H1 не гарантирует точность фасовки и не заменяет правильный выбор консистенции и соблюдение процедуры нанесения.
Чем ISO 21469 отличается от H1-регистрации?
H1 обозначает смазку для случаев возможного случайного контакта с пищей. ISO 21469 охватывает гигиенические требования к формуляции, производству, применению, хранению и упаковке. Поэтому ISO 21469 дает более широкий уровень подтверждения гигиенического контроля, но не отменяет необходимости проверить назначение узла и условия эксплуатации смазки.
Можно ли использовать H1-смазку для прямого контакта с порошком?
Нет. H1 предназначена для ситуаций, в которых контакт с пищей может произойти случайно. Она не разрешает намеренно наносить смазку на порошок или вводить ее в технологический процесс. Если контакт является частью штатной операции, H1-регистрация сама по себе не подтверждает пригодность такого применения.
Заключение
Смазка для дозатора пищевого оборудования влияет на скорость фасовки косвенно: подходящий материал помогает поддерживать работу смазываемых узлов и снижать риск внеплановых остановок. На точность дозирования прежде всего влияют правильный подбор консистенции, предотвращение миграции и нанесение минимально необходимого количества. H1 означает допустимость только случайного контакта с пищей, а ISO 21469 расширяет требования к гигиене продукта и процессов его обращения.
Следующий шаг - составить перечень смазываемых узлов фасовочной машины, сверить требования к консистенции и способу подачи, затем проверить H1-регистрацию и необходимость ISO 21469. После этого определяют точки нанесения и контролируют работу дозатора и санитарное состояние оборудования после обслуживания.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать смазку шпинделя станка с ЧПУ и организовать обслуживание подшипников для долгой работы.
Узнайте, чем смазать капот автомобиля, чтобы обеспечить его долговечность и бесперебойную работу.
Узнайте, какие документы нужны для смазки с допуском H1, помимо NSF, и как отличить регистрацию от маркетинговой надписи.