
Обработка титана с СОЖ: как повысить стойкость инструмента при фрезеровании
При фрезеровании титановых сплавов стойкость инструмента повышают не просто увеличением объема охлаждающей жидкости, а ее точной подачей к режущей кромке. В большинстве операций СОЖ нужна: она отводит тепло, помогает удалять стружку и снижает риск ее налипания на инструмент. Если станок позволяет, предпочтительна подача через шпиндель и инструмент под высоким давлением.
Статья пригодится инженерам, технологам и снабженцам, которые подбирают СОЖ и настраивают фрезерование титана. Разберем, почему быстро изнашивается кромка, как организовать подачу жидкости, на какие параметры обращать внимание при выборе состава и когда стоит рассматривать альтернативные стратегии охлаждения.
Почему при фрезеровании титана быстро изнашивается инструмент
Титановые сплавы создают для режущей кромки сочетание тепловой и механической нагрузки.
Из-за низкой теплопроводности материала значительная часть тепла остается в зоне резания, а не уходит в заготовку. При этом стружка может прилипать к кромке, ухудшать резание и повторно попадать под инструмент. Поэтому стойкость инструмента зависит не только от марки сплава или выбранной фрезы, но и от того, насколько эффективно СОЖ достигает зоны контакта.
Одного внешнего потока может быть недостаточно. Если струя не попадает к кромке, жидкость охлаждает доступную поверхность, но хуже отводит тепло от самого процесса резания. Стружка при этом может задерживаться в рабочей зоне и повторно резаться. Это повышает нагрузку на инструмент и ухудшает стабильность обработки.
Что именно должна обеспечивать СОЖ
При фрезеровании титана у СОЖ несколько взаимосвязанных задач:
отводить тепло из зоны резания;
снижать трение и риск налипания стружки на кромку;
помогать вымывать стружку из рабочей зоны;
поступать к режущей кромке с нужного направления и достаточным напором.
В публикациях по высокоскоростной обработке титана применение СОЖ и других стратегий охлаждения связывают со снижением износа на 20-50%. Это диапазон результатов исследований, а не гарантированный прирост стойкости на конкретном производстве. Фактический эффект зависит от сплава, инструмента, режима резания и способа подачи жидкости.
Поэтому оценивать систему нужно не по наличию насоса или объему жидкости в баке, а по ее работе непосредственно у кромки. Если стружка не удаляется и СОЖ не доходит до зоны резания, увеличение внешнего потока может не решить проблему. При поиске причины преждевременного износа стоит проверить направленность струй, доступ к зоне резания и наличие повторного резания стружки.
Как организовать подачу СОЖ при фрезеровании титана
Для фрезерования титана рекомендуется применять охлаждение, а при технической возможности подавать СОЖ через шпиндель и инструмент.
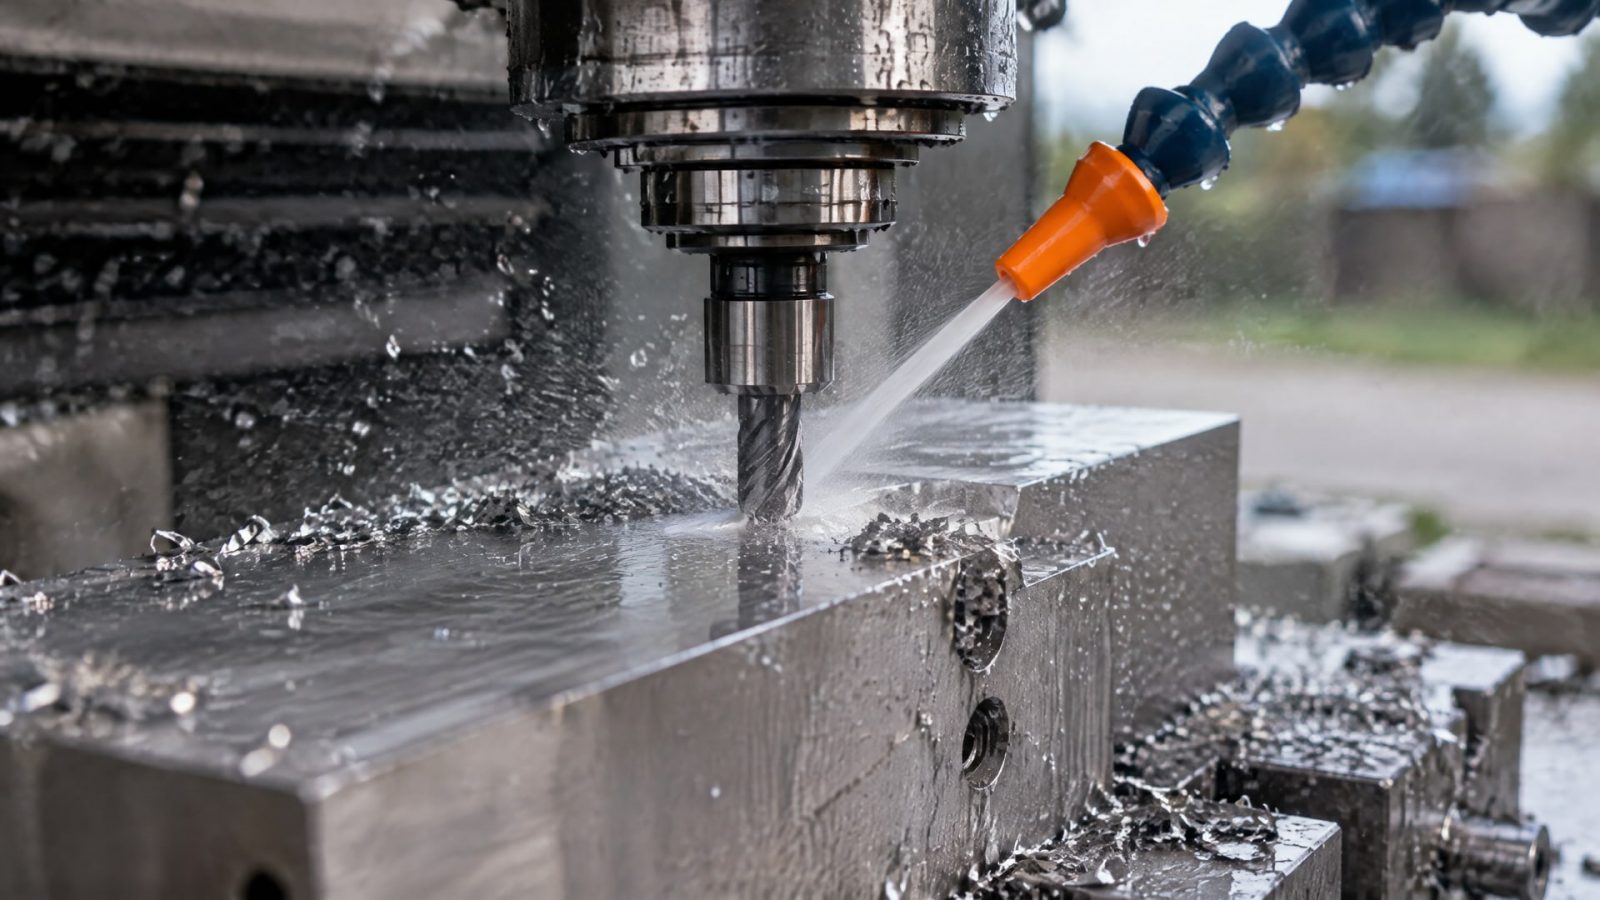
Такая схема направляет жидкость ближе к режущей кромке и помогает одновременно отводить тепло и удалять стружку. По сравнению с внешней низконапорной подачей это более приоритетный вариант для многих операций по титановым сплавам.
В материалах по обработке титана приведены ориентиры для высоконапорной подачи: давление 70 бар и выше, расход около 50 л/мин. Эти значения описывают практический подход, а не универсальные настройки для любого оборудования. Перед их применением нужно убедиться, что насос, шпиндель, инструмент и система фильтрации рассчитаны на выбранную подачу.
Давление, расход и геометрия сопел
Давление и расход связаны с конструкцией системы, но сами по себе не показывают, насколько хорошо СОЖ работает у кромки. Важны геометрия сопел, положение струи и доступ жидкости к зоне резания. Для сохранения давления в рекомендациях по высоконапорной подаче отмечают применение небольших сопловых отверстий. При этом конфигурацию проверяют по требованиям станка и инструмента.
При наладке полезно оценить:
попадает ли струя в место контакта инструмента с заготовкой;
выносит ли поток стружку из зоны резания, а не перемещает ее по поверхности;
сохраняется ли подача при фактической нагрузке и выбранной оснастке;
не перекрывает ли инструмент доступ СОЖ к кромке.
Повышение давления и расхода не заменяет проверку траектории струи. Если поток не достигает нужной зоны, увеличение его объема может дать меньший эффект, чем корректная настройка сопел. Принимать решение следует по результатам испытаний на операции: фиксировать срок службы инструмента, состояние кромки и характер отвода стружки.
Высоконапорная СОЖ в одном из материалов по фрезерованию титана связывается с возможностью удвоить стойкость по сравнению с обычным давлением. Это ориентир из конкретного практического материала, а не обещание такого же результата для любого производственного участка. До внедрения стоит сопоставить эффект с затратами на перенастройку и проверить, не меняются ли качество поверхности и стабильность процесса.
Как выбрать СОЖ для обработки титана
СОЖ для обработки титана выбирают по сочетанию теплоотвода, смазывающей способности и условий подачи.
Для сложных операций важно уменьшить не только нагрев, но и адгезию стружки к кромке. Поэтому оценивать состав следует вместе с режимом резания и способом доставки жидкости, а не отдельно от них.
Для некоторых операций рассматривают водосмешиваемые масла или полусинтетические СОЖ с противоизносными и противозадирными свойствами. Выбор зависит от требований процесса и рекомендаций изготовителя жидкости. Для водосмешиваемых составов в источниках приведены общие ориентиры: концентрация 6-10%, pH 8,5-9,5 и температура рабочей жидкости 20-25°C. Это не универсальные значения для всех продуктов: рабочие параметры нужно сверять с документацией на конкретную СОЖ.
Масляная или водосмешиваемая СОЖ
Водосмешиваемые составы позволяют сочетать охлаждение со смазыванием, а масляные СОЖ рассматривают в задачах, где важна смазывающая способность. Выбор нельзя делать только по названию типа жидкости: нужно учитывать сплав, операцию, требования оборудования и способ подачи к инструменту. В частности, при высокой нагрузке направленная подача может быть важнее простого увеличения объема жидкости.
Если поток не достигает кромки, стружка остается в зоне резания или налипает на инструмент, смена состава сама по себе может не устранить причину износа. Сначала стоит проверить давление, положение сопел, качество подачи через инструмент и состояние системы. Затем проводить сравнение составов в одинаковых условиях, чтобы отделить влияние жидкости от влияния настройки станка.
Когда технологическая карта предполагает применение масляной СОЖ, в подборе рассматривают EFELE CF-632. Перед вводом в процесс его соответствие конкретному титановому сплаву, операции и оборудованию подтверждают по технической документации. Такой порядок помогает не подменять инженерный подбор общим утверждением, что одна жидкость одинаково подходит для любых условий фрезерования.
Для закупщика или снабженца важны не только цена жидкости и доступность поставки. На стоимость эксплуатации влияют стабильность процесса, расход СОЖ, срок службы инструмента и требования к обслуживанию системы. Эти параметры лучше сопоставлять по результатам производственной проверки на конкретной операции.
Фрезерование титана: режимы и контроль стружки
Стойкость инструмента при фрезеровании титана зависит от согласования режима резания с возможностями системы охлаждения.
Источники не дают универсальной таблицы скоростей и подач для всех титановых сплавов и типов фрез. Поэтому режимы подбирают под конкретный материал, инструмент и станок, а СОЖ настраивают одновременно с параметрами резания.
При подборе режима важно учитывать, может ли система обеспечить подачу к кромке в условиях фактической нагрузки. Высокая скорость сама по себе не гарантирует производительность: если СОЖ не отводит тепло, а стружка задерживается в зоне резания, нагрузка на инструмент может возрасти. В одной из работ отмечено, что при слишком высоких скоростях стандартная подача СОЖ может терять эффективность из-за термошока и усталости инструмента. Значит, скорость, способ охлаждения и состояние кромки нужно оценивать совместно.
На что смотреть во время пробного запуска
При тестовой обработке удобно фиксировать параметры до изменения настроек и после него. Это позволяет понять, что именно повлияло на результат: режим, состав СОЖ, давление или геометрия сопла. В первую очередь проверяют:
состояние режущей кромки и характер ее износа;
наличие налипания стружки и повторного резания;
стабильность удаления стружки из рабочей зоны;
качество обработанной поверхности;
фактические параметры подачи СОЖ к инструменту.
Если кромка быстро изнашивается, не следует сразу менять только скорость резания или марку инструмента. Сначала нужно проверить, достигает ли СОЖ зоны контакта и удаляется ли стружка. При неудовлетворительном отводе стружки корректировка подачи может дать более предметный результат, чем увеличение внешнего потока.
Оценивать изменения стоит на сопоставимых партиях и режимах. В материалах по обработке титана высоконапорная подача связана с ростом стойкости, однако конкретный результат зависит от настройки процесса. Поэтому испытания должны учитывать не один показатель, а совокупность срока службы инструмента, качества поверхности и устойчивости обработки.
MQL и криогенное охлаждение: когда их рассматривать
Помимо традиционной подачи СОЖ, при обработке титановых сплавов исследуют MQL и криогенные стратегии.
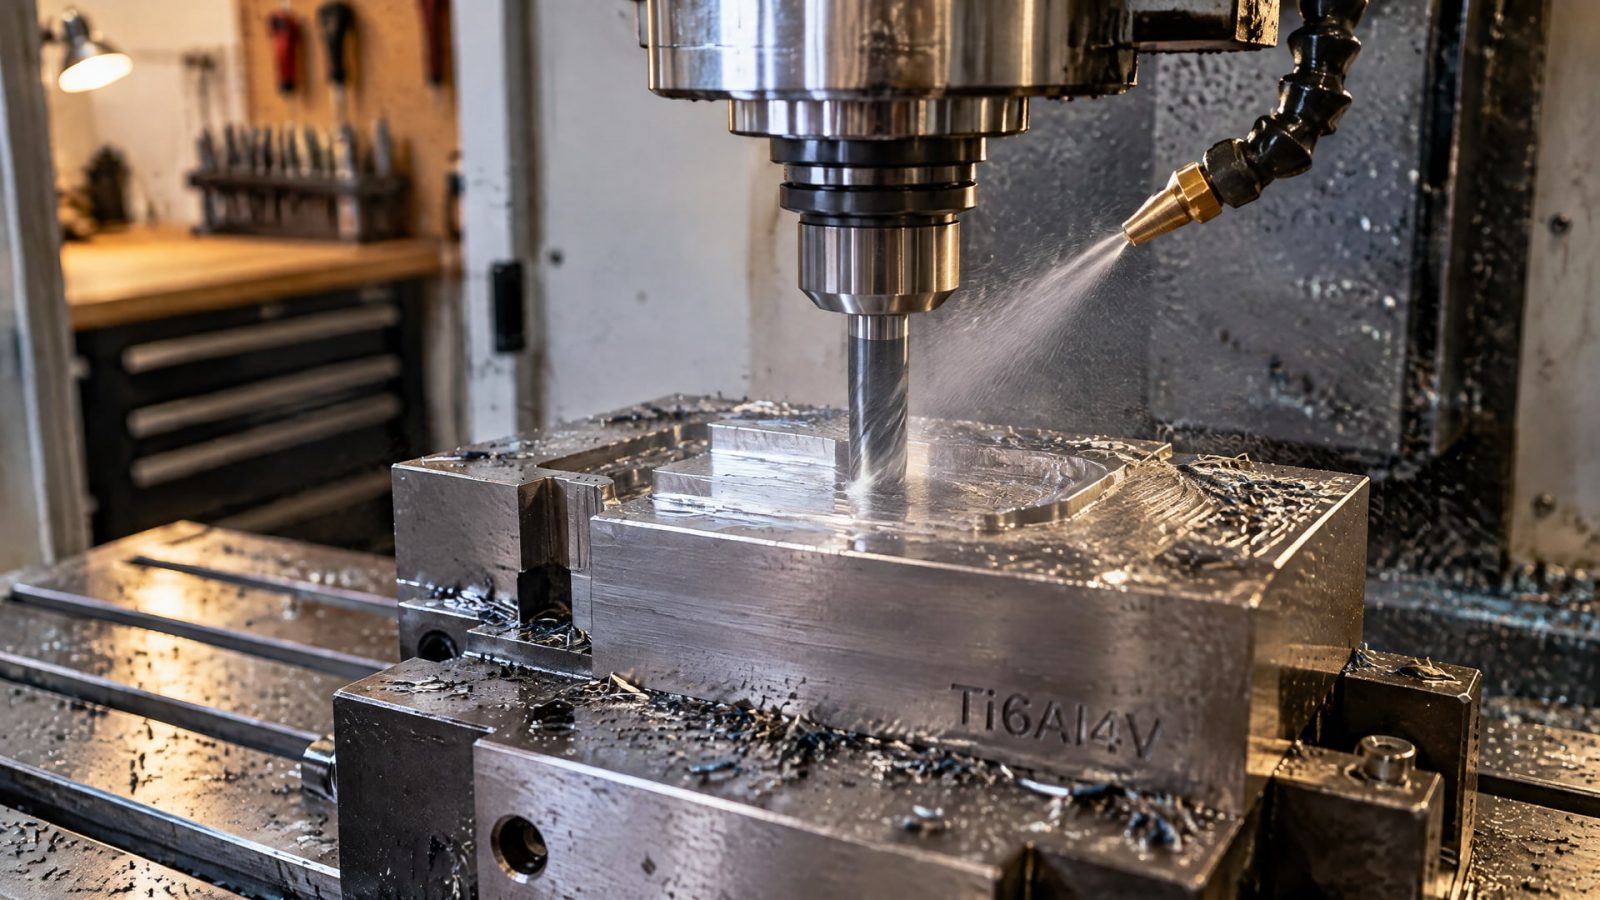
MQL может улучшать стойкость инструмента по сравнению с сухой обработкой и снижать силы резания. Однако результат зависит от режима и настройки подачи, поэтому считать MQL прямой заменой высоконапорной СОЖ для любой операции нельзя.
Криогенные среды также показывают потенциал, но эффект привязан к условиям конкретного исследования. Например, для комбинированной стратегии scCO2 + MQL в одном из режимов сообщалось о стойкости инструмента до 245% от уровня, полученного при flood coolant. Это результат отдельного режима, а не типичный показатель, который можно переносить на любой станок или сплав.
Как принять решение о смене стратегии
Перед внедрением альтернативного охлаждения нужно определить, какую проблему требуется решить. Если основная сложность - подвод жидкости к кромке и удаление стружки, сначала проверяют доступные возможности черезинструментальной подачи и настройку сопел. Если задача связана с сокращением расхода жидкости, MQL может быть предметом испытаний, но его эффективность зависит от конкретной операции.
Переход на новую стратегию оценивают по одинаковым критериям: стойкость инструмента, характер износа, состояние поверхности и стабильность удаления стружки. Результаты отдельных исследований показывают потенциал MQL и криогенных подходов, но не дают основания назначать их без производственной проверки. Инженеру важно сопоставить эффект с требованиями к оборудованию и технологическому процессу.
Для ответственного выбора полезно проводить испытания последовательно: сначала установить стабильную подачу обычной СОЖ, затем проверить альтернативный подход на ограниченной операции. Так проще понять, связано ли изменение стойкости с самой стратегией охлаждения или с изменившимися режимами резания.
Как контролировать СОЖ и внедрить изменения
Даже подходящий состав не даст ожидаемого результата, если система подает его нестабильно или рабочие параметры вышли за пределы, указанные изготовителем.
Для водосмешиваемых СОЖ контролируют концентрацию, pH и температуру. В источниках приведены ориентиры 6-10% по концентрации, pH 8,5-9,5 и 20-25°C, однако для конкретного продукта приоритет имеют его технические требования.
Контроль нужен не сам по себе, а для поддержания воспроизводимого процесса. Если параметры жидкости меняются, сравнение стойкости инструмента до и после перенастройки теряет точность. В таких условиях сложно определить, повлияли ли на результат новый режим, качество подачи или состояние СОЖ.
Практический порядок проверки
Зафиксировать текущие режимы, способ подачи СОЖ и состояние инструмента.
Проверить, достигает ли струя режущей кромки и выносит ли стружку из зоны резания.
Сверить параметры рабочей жидкости с технической документацией изготовителя.
Провести пробную обработку с изменением одного параметра за раз.
Сопоставить стойкость инструмента, износ кромки и качество поверхности.
Для водосмешиваемой жидкости концентрацию, pH и температуру сравнивают с установленными требованиями к конкретному составу, а не только с общими ориентирами. Для масляной СОЖ проверяют ее применимость к операции и оборудованию по документации. В обоих случаях важно поддерживать одинаковые условия испытаний, иначе выводы о влиянии состава или подачи будут ненадежными.
Если простая перенастройка не дает устойчивого результата, следующий шаг - проверить ограничения насоса, шпинделя, инструмента и системы фильтрации. Такой разбор помогает понять, нужна ли модернизация подачи или достаточно изменить положение сопел. Для снабженца результаты испытаний также дают основание сравнивать варианты не только по стоимости жидкости, но и по расходу инструмента и стабильности обработки.
Часто задаваемые вопросы
Нужна ли СОЖ при фрезеровании титана?
Для фрезерования титана охлаждение обычно применяют, особенно при значительном съеме материала. СОЖ помогает отводить тепло и удалять стружку, а подача через шпиндель и инструмент улучшает доступ к зоне резания. Конкретную схему выбирают с учетом возможностей станка, инструмента и условий обработки.
Какая СОЖ подходит для обработки титана?
СОЖ для обработки титана выбирают по смазывающей способности, теплоотводу и совместимости с операцией. Для ряда процессов рассматривают водосмешиваемые и полусинтетические составы с противоизносными свойствами, а для других - масляные СОЖ. Параметры конкретной жидкости сверяют с ее технической документацией.
Можно ли заменить обильную подачу СОЖ на MQL?
MQL может улучшать стойкость инструмента по сравнению с сухой обработкой, но результат зависит от режима резания и настройки подачи. Исследования не дают основания считать эту стратегию универсальной заменой высоконапорной СОЖ. Перед переходом нужно проверить ее на конкретной операции и сравнить износ инструмента и качество поверхности.
Какое давление СОЖ нужно при фрезеровании титана?
В практических материалах по обработке титана приводится ориентир от 70 бар и расход около 50 л/мин для высоконапорной подачи. Эти значения не универсальны: их применимость зависит от возможностей насоса, шпинделя, инструмента и конфигурации сопел. Настройки проверяют по документации оборудования и результатам пробной обработки.
Заключение
Чтобы повысить стойкость инструмента при фрезеровании титана, нужно обеспечить подачу СОЖ к режущей кромке и эффективное удаление стружки. При наличии подходящего оборудования приоритетна черезинструментальная подача; практические ориентиры для высоконапорной системы составляют от 70 бар и около 50 л/мин. Конкретный эффект зависит от сплава, инструмента и режима.
Следующий шаг - проверить на рабочей операции направление струи, давление и отвод стружки, затем сверить параметры СОЖ с технической документацией и провести сравнимое испытание. Такой подход помогает определить, что именно ограничивает стойкость: состав жидкости, ее подача или выбранный режим резания.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как адгезия герметика к краске влияет на надежность соединения и что нужно учесть при работе с окрашенными деталями.
Узнайте, как предотвратить отложения в СОЖ при обработке меди, выбирая совместимые жидкости, контролируя загрязнения и регулярно очищая систему.
Смазка для мясорубки: как выбрать и применять для безопасности и долговечности оборудования.