
Полимеризация при комнатной температуре: технология нанесения аэрозольных покрытий
Полимеризация при комнатной температуре позволяет получить покрытие без обязательного нагрева в печи, но не означает, что деталь сразу готова к рабочей нагрузке. Для ряда аэрозольных материалов состояние «не липнет» наступает через 15–30 минут, тогда как полное отверждение занимает до 24 часов при 25 °C. Точное время зависит от состава и должно быть указано в его технической документации.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают антифрикционное покрытие в аэрозольном формате или планируют обработку резьбового крепежа. Разберем подготовку поверхности, нанесение тонких слоев, различие между сушкой и полной полимеризацией, а также критерии выбора состава для деталей, работающих при вибрации.
Что означает полимеризация при комнатной температуре
Полимеризация при комнатной температуре означает, что материал способен отвердевать без обязательного нагрева детали.
Однако это не всегда исключает дополнительные этапы сушки или выдержки. Поэтому при выборе покрытия важно различать время до состояния «не липнет», промежуточную сушку и срок полной полимеризации.
Для одного из типов аэрозольного покрытия слой толщиной 1 mil перестает липнуть через 15–30 минут, а полное отверждение занимает 24 часа при 25 °C. Эти значения описывают конкретный материал и не являются универсальным нормативом для аэрозольных покрытий. У другого состава режим может отличаться, поэтому перед запуском процесса сверяются с его технической документацией.
Отлип и готовность к эксплуатации
После поверхностной сушки пленка может не оставлять следа при легком касании, но еще не набрать свойства, необходимые для эксплуатации. Если нагрузить деталь раньше срока полной полимеризации, результат может не соответствовать ожидаемому. Особенно важно учитывать этот интервал, когда покрытая поверхность будет контактировать с другой деталью, испытывать трение или вибрацию.
В технологической карте полезно отдельно фиксировать время нанесения, момент отлипа и окончание отверждения. Если для покрытия указана полная полимеризация за 24 часа при 25 °C, именно этот режим следует учитывать при планировании передачи детали в эксплуатацию. Температура среды также имеет значение: условия, отличающиеся от приведенных в документации, могут изменить время сушки.
Комнатное отверждение и нагрев
Для некоторых систем предусмотрено ускоренное термоотверждение, но нагрев нельзя начинать сразу после распыления. В отдельных техкартах сначала задана выдержка не менее 2 часов при 20 °C, затем нагрев на 2–24 часа при 90–120 °C. Диапазон зависит от конкретного материала и не переносится автоматически на другие покрытия.
Перед применением такого режима нужно проверить требования к первичной выдержке, температуре детали и продолжительности нагрева. Если начать термостадию раньше положенного срока, летучие компоненты могут остаться в пленке и ухудшить ее качество. Если нагрев не предусмотрен документацией, его нельзя считать обязательной или безопасной заменой комнатной полимеризации.
Как подготовить поверхность перед нанесением аэрозоля
Адгезия и равномерность пленки зависят не только от распыления, но и от состояния основания.
Поверхность должна быть чистой и сухой. Влага или загрязнения могут ухудшить формирование покрытия, поэтому подготовку выполняют до открытия баллона, а не пытаются компенсировать дефекты дополнительными проходами.
Участки, которые не должны покрываться, маскируют. Это особенно важно для деталей сложной формы и узлов, где покрытие не должно попадать на сопрягаемые поверхности. Границы маскирования определяют заранее, чтобы не пришлось снимать уже нанесенный материал.
Проверка распыления и маскирование
Перед обработкой детали выполняют тестовый распыл. Он помогает оценить характер факела и убедиться, что покрытие распределяется равномерно. Пробный проход также позволяет подобрать движение баллона и проверить, не образуются ли наплывы при выбранной скорости распыления.
Перед началом работ проверьте:
поверхность очищена и высушена;
зоны без покрытия закрыты маской;
баллон обеспечивает равномерный факел;
для детали предусмотрено положение, при котором можно обработать нужные стороны;
между слоями будет выдержано время, указанное в инструкции.
Подготовленная деталь не должна покрываться конденсатом или повторно загрязняться перед нанесением. Если после очистки поверхность трогали руками или на нее попала влага, состояние основания следует проверить повторно. Технические рекомендации для аэрозольных покрытий также предусматривают нанесение дополнительных слоев только после межслойной выдержки.
Геометрия детали и зоны нанесения
Сложная форма повышает риск пропусков и неравномерной толщины. Для таких деталей заранее планируют последовательность обработки: какие поверхности распылять первыми, когда повернуть деталь и как не задеть уже покрытые участки. Если важны границы слоя, их задают маскированием до распыления.
Не следует компенсировать труднодоступность толстым нанесением за один проход. Для аэрозольных материалов предпочтительны несколько тонких слоев, поскольку избыток состава повышает риск наплывов, пузырей и неоднородного отверждения. Межслойная выдержка при этом должна соответствовать инструкции к конкретному продукту.
Как наносить покрытие из аэрозольного баллона
Для равномерной пленки баллон держат на расстоянии 20–25 см от поверхности.
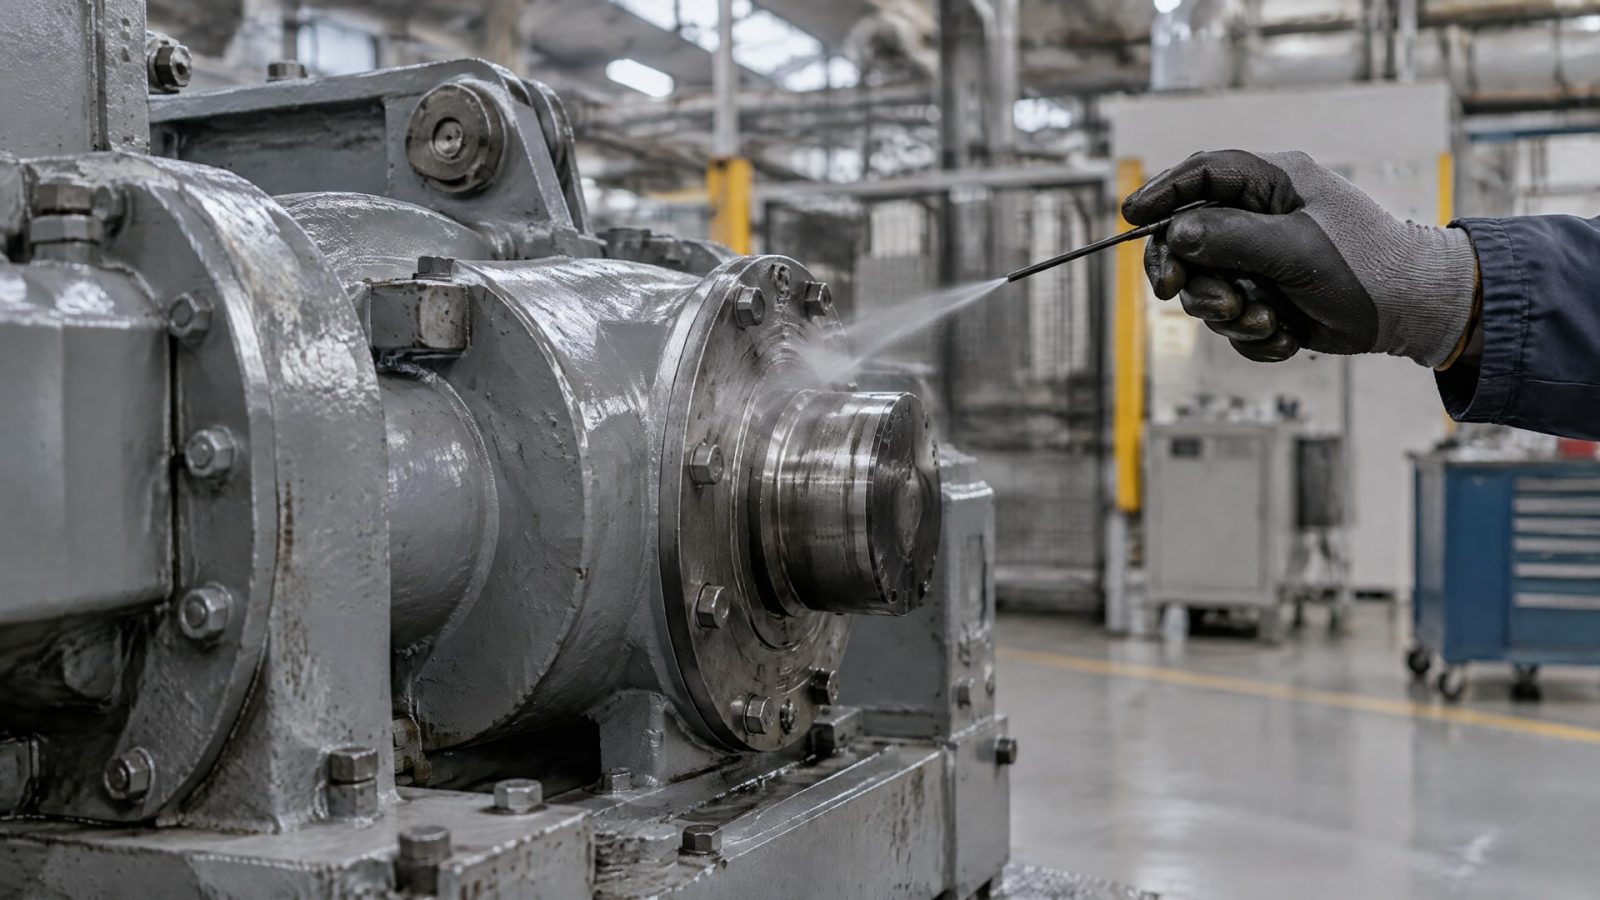
Состав наносят тонкими проходами, не задерживая распыление в одной точке. При обработке большой поверхности используют перекрестное направление проходов, чтобы уменьшить вероятность пропусков.
Для детали с несколькими сторонами предусмотрите поворот на 90° и повторное нанесение по нужному направлению. Такая последовательность помогает распределить материал по геометрии, но не отменяет необходимости контролировать толщину и время между слоями. Указанные расстояние и схема нанесения служат ориентиром из инструкции по аэрозольной обработке; приоритет имеет режим конкретного покрытия.
Последовательность нанесения
Рабочий процесс удобно выстроить по этапам:
Убедиться, что основание чистое, сухое и замаскированное в нужных местах.
Выполнить тестовый распыл и проверить равномерность факела.
Нанести первый тонкий слой с расстояния 20–25 см.
Выдержать межслойное время, указанное для материала.
При необходимости повернуть деталь на 90° и нанести следующий тонкий слой перекрестным проходом.
Оставить покрытие на полное время отверждения, указанное в технической документации.
Если во время нанесения появляются наплывы или пузыри, дальнейшие слои не должны просто скрывать дефект. Следует проверить расстояние до поверхности, скорость движения баллона, толщину прохода и соблюдение межслойной выдержки. Повторный слой наносят только после того, как предыдущий достиг требуемого состояния по инструкции.
Контроль процесса
В производственной карте фиксируют параметры, которые влияют на повторяемость результата: подготовку поверхности, расстояние распыления, число слоев и время выдержки. Для покрытия, которому требуется 24 часа при 25 °C до полной полимеризации, важно учитывать не только сушку между слоями, но и общий срок до эксплуатации.
При обработке деталей с различной геометрией полезно сначала проверить технологию на тестовой поверхности или детали. Это позволяет увидеть, где возникают пропуски и как меняется факел при изменении положения изделия. Такой контроль не заменяет технические требования, но помогает применять их стабильно на конкретном участке.
Сушка, полимеризация и ускоренное отверждение
В технологическом цикле важно разделять межслойную сушку, отлип и полное отверждение.
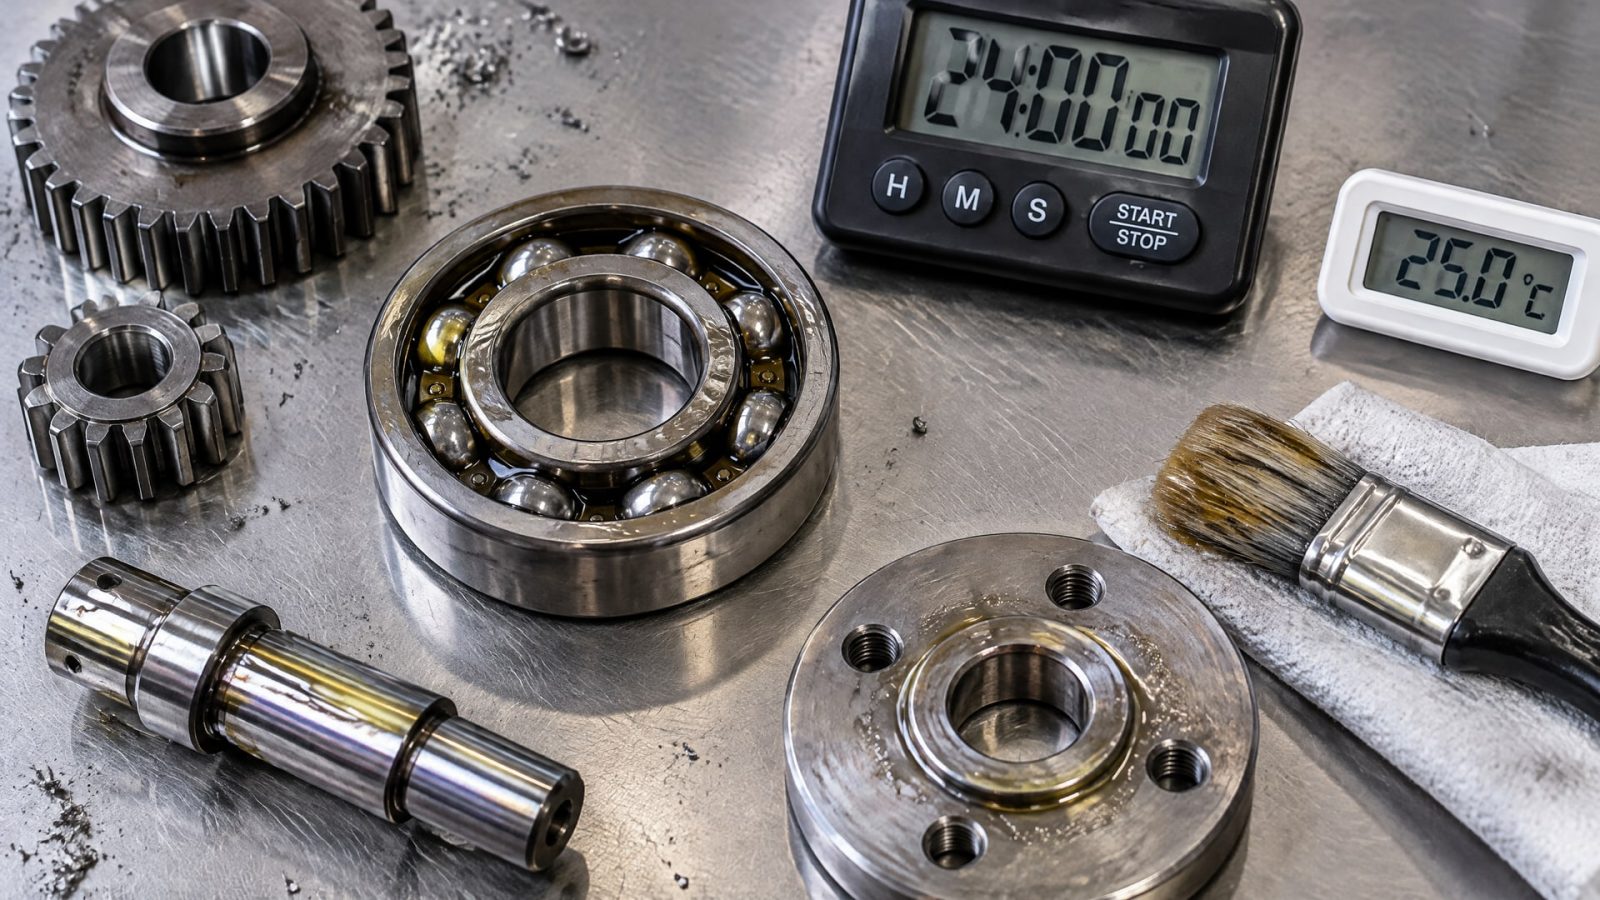
Это разные состояния, и их нельзя считать взаимозаменяемыми. Поверхность может перестать липнуть через 15–30 минут, но для полной полимеризации отдельному покрытию требуется 24 часа при 25 °C.
Время между слоями берут из документации на материал. Если наносить следующий слой слишком рано, пленка может сформироваться неравномерно; если выдержка превышена, это также может повлиять на сцепление между слоями. Универсального интервала для всех аэрозольных покрытий нет.
Когда допустим нагрев
Для некоторых покрытий предусмотрено ускорение процесса нагревом. Один из указанных режимов предполагает сначала выдержать материал не менее 2 часов при 20 °C, а затем нагревать от 2 до 24 часов при 90–120 °C. Конкретные параметры зависят от состава, поэтому переносить этот режим на другое покрытие нельзя.
Перед нагревом нужно проверить, разрешен ли он производителем и соблюдены ли требования к первичной выдержке. Она нужна не формально: слишком ранний нагрев может привести к тому, что растворитель окажется заперт в пленке. Если техническая документация предусматривает только комнатное отверждение, не следует самостоятельно добавлять термоэтап.
Планирование передачи детали в эксплуатацию
Срок передачи детали в работу определяют по полной полимеризации, а не по внешнему виду пленки. Для планирования учитывают длительность нанесения, межслойные интервалы и последующую выдержку. Если покрытие наносится в несколько слоев, время каждого этапа должно быть включено в производственный график.
Приемочный контроль также следует проводить в подходящий момент. Проверка до завершения отверждения не показывает окончательного состояния пленки. В технологической документации участка фиксируют применяемый состав, условия выдержки и момент, после которого деталь можно подвергать предусмотренным нагрузкам.
Антифрикционное покрытие в аэрозоле для крепежа и задвижек
Для резьбового соединения покрытие выбирают по функции узла.
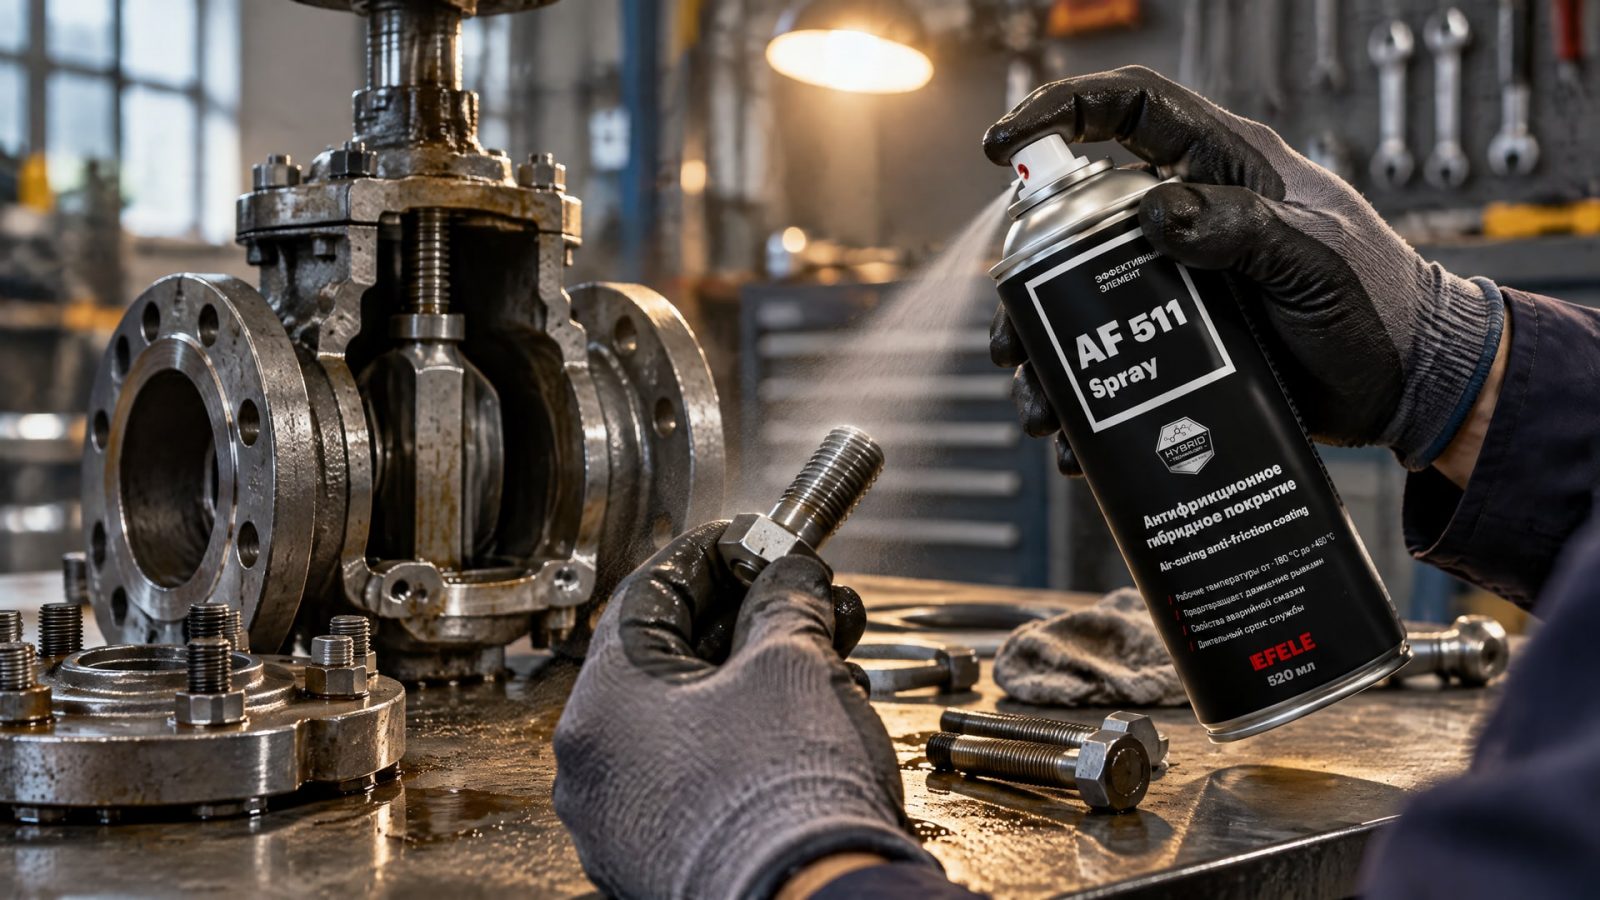
Важно определить, требуется ли снизить или сохранить трение, предотвратить самоотвинчивание, обеспечить разборку или защитить поверхность от коррозии. Само обозначение «антифрикционное» не подтверждает пригодность для любого крепежа и любого режима.
Если соединение работает при вибрации, проверяют, указана ли в документации стойкость к ослаблению. Для одного из резьбовых составов приведены рабочий диапазон от −54 °C до +74 °C и вязкость 150–300 cP при 25 °C. Это характеристики конкретного материала, а не параметры всех покрытий для крепежа. При подборе также учитывают совместимость с материалом детали и необходимость последующей разборки.
Покрытие резьбового крепежа при вибрации
В резьбовом соединении результат зависит от управляемого трения и условий работы пары. Материалы по крепежным покрытиям описывают принцип, при котором контролируемое трение помогает снизить склонность соединения к самоотвинчиванию, в том числе при сильной вибрации. Однако такой эффект подтверждают по спецификации конкретного состава, а не только по его названию.
На крепеже задвижек и трубопроводов к вибрации могут добавляться высокое давление, трение в сопряжении и риск повреждения поверхностей при сборке. Если задача состоит в снижении трения, в этой ситуации применяют сухое антифрикционное покрытие EFELE AF-511 Spray, для которого предусмотрено отверждение при комнатной температуре. Перед обработкой необходимо сверить режим эксплуатации узла с техническими характеристиками материала.
Когда требуется сохранить высокое трение
Не каждому соединению нужно уменьшать трение. При стопорении крепежа может требоваться высокий и стабильный коэффициент трения, поэтому выбор состава должен исходить из функции соединения. Использование антифрикционного материала без проверки этой задачи способно дать результат, противоположный требуемому.
Если условия эксплуатации предполагают вымывание покрытия, фреттинг или холодный пуск, оценивают, как материал ведет себя именно в этих условиях, и сверяются со спецификацией. Для узлов, где требуется высокое и стабильное трение при стопорении, эту задачу решает фрикционное покрытие MODENGY 1031. Сам факт аэрозольного нанесения не заменяет проверки совместимости, режима отверждения и требований к соединению.
Стандарты для крепежа
ISO 10683 и EN 13858 относятся к неэлектролитическим цинк-ламельным покрытиям на стальных крепежах. Для этого класса в источнике указан диапазон толщины 0,008–0,015 мм. Эти стандарты не устанавливают автоматически требования ко всем полимерным покрытиям из аэрозольных баллонов.
Для метрической резьбы в материалах по крепежу отмечено требование смазывать хотя бы один из сопряженных элементов, если необходимо контролируемое трение. При этом состав и порядок обработки выбирают по спецификации соединения. Нельзя считать, что любой аэрозольный материал соответствует требованиям ISO 10683 или EN 13858 только потому, что его наносят на крепеж.
Как выбрать покрытие и проверить результат
Подбор начинают с условий работы детали, а не с формулировки на упаковке.
Зафиксируйте, какую функцию должно выполнять покрытие: уменьшать трение, обеспечивать его заданный уровень, защищать от коррозии или влиять на устойчивость резьбового соединения к самоотвинчиванию. Затем проверьте диапазон эксплуатации, совместимость с материалом основания и требования к разборке.
Необходимо отдельно установить, что подразумевается под временем отверждения. Если документация указывает только время до отлипа, этого недостаточно, чтобы определить готовность к эксплуатации. Для примера, у одного материала слой 1 mil перестает липнуть за 15–30 минут, но полное отверждение занимает 24 часа при 25 °C. Эти параметры не следует считать общими для всех аэрозолей.
Критерии выбора
Перед закупкой или внедрением состава проверьте:
Для какой задачи предназначено покрытие и какое трение требуется в узле.
Указана ли стойкость к вибрации, если крепеж работает в таких условиях.
Каковы рабочий температурный диапазон и режим полной полимеризации.
Требуется ли предварительная выдержка или допустимо ускоренное отверждение нагревом.
Совместим ли материал с основанием и предусмотренной технологией сборки.
Подходит ли указанный стандарт именно к рассматриваемому классу покрытия.
Если покрытие применяют для электроники или контактных узлов, используют профильные требования к подготовке, маскированию и отверждению. IPC-CC-830 служит отраслевым ориентиром для конформных покрытий. Этот стандарт не следует переносить на антифрикционные покрытия крепежа без прямого указания в технической документации.
Контроль после нанесения
После обработки проверяют целостность пленки, равномерность нанесения и отсутствие видимых дефектов. Если предусмотрено несколько слоев, учитывают межслойную выдержку; если требуется полная полимеризация, деталь не нагружают до окончания указанного срока. Для повторяемого результата сохраняют в технологической карте параметры нанесения и условия выдержки.
Когда техническое описание не подтверждает нужную функцию или не содержит полного времени отверждения, до серийной обработки проводят пробное нанесение и уточняют режим по документации. Такой порядок особенно важен для резьбового крепежа: покрытие влияет на трение соединения, а требования к нему определяются конструкцией и режимом работы узла.
Часто задаваемые вопросы
Сколько длится полимеризация при комнатной температуре?
Время зависит от конкретного материала. Для одного аэрозольного покрытия слой толщиной 1 mil перестает липнуть через 15–30 минут, но полностью полимеризуется за 24 часа при 25 °C. Эти значения нельзя переносить на другие составы: ориентируйтесь на указанное для выбранного покрытия время полного отверждения.
Можно ли нагружать покрытие, если оно уже не липнет?
Не обязательно. Состояние «не липнет» говорит о поверхностной сушке, но не подтверждает завершение полимеризации. В одном из примеров отлип наступает за 15–30 минут, а полное отверждение занимает 24 часа при 25 °C. До окончания установленного срока не следует считать деталь готовой к эксплуатации.
На каком расстоянии наносить покрытие из аэрозольного баллона?
В инструкции для аэрозольного нанесения указано расстояние 20–25 см. Рекомендуются тонкие равномерные проходы и перекрестное распыление; для обработки нескольких сторон деталь поворачивают на 90°. Эти параметры служат ориентиром, но режим конкретного покрытия необходимо сверить с его технической документацией.
Можно ли ускорить полимеризацию нагревом?
Только если такой режим предусмотрен для выбранного материала. В одном из режимов задана предварительная выдержка не менее 2 часов при 20 °C, после которой следует нагрев на 2–24 часа при 90–120 °C. Эти значения не универсальны. Нагрев без разрешения документации может ухудшить качество пленки.
Заключение
Полимеризация при комнатной температуре дает возможность наносить покрытие без обязательной печи, но отлип не равен полной готовности детали. Для надежного результата важны чистая сухая поверхность, тонкие равномерные проходы, соблюдение межслойной выдержки и контроль полного времени отверждения. Для крепежа дополнительно проверяют требуемый уровень трения, вибрационную нагрузку и применимость стандартов к конкретному классу покрытия.
Перед внедрением процесса определите функцию покрытия и условия работы узла, затем сверьте параметры нанесения и отверждения с технической документацией выбранного состава. Выполните пробную обработку, зафиксируйте режим в технологической карте и передавайте детали в эксплуатацию после завершения полного отверждения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как полимерные покрытия болтов повышают сопротивление вращению и предотвращают самоотвинчивание крепежа при вибрации.
Узнайте, когда применять анаэробный фиксатор резьбы, а когда антифрикционное покрытие для оптимальной работы резьбовых соединений.
Узнайте, как улучшить адгезию финишного покрытия, правильно подготовив металлическую поверхность. Разберем влияние профиля на сцепление и стандарты проверки.