
Смазка для влажной среды: как обслуживать пищевое оборудование при конденсате
Для пищевого оборудования во влажной среде выбирают смазку с учетом двух независимых условий: риска случайного контакта с продуктом и стойкости к воде, конденсату и мойке. Если смазка может случайно попасть на пищевой продукт, требуется класс NSF H1. При этом H1 сам по себе не подтверждает, что смазка не вымывается водой или выдерживает воздействие моющих растворов.
Статья поможет инженерам, техническим специалистам и снабженцам оценить условия в точке смазывания, проверить данные о водостойкости и организовать обслуживание без избыточного нанесения. Разберем, как защитить оборудование от влаги, почему нельзя выбирать состав только по маркировке H1 и какие меры дополняют смазку при конденсате и регулярной мойке.
Чем опасны влага и конденсат для смазываемого узла
Влага воздействует на узел не только во время мойки.
Конденсат, брызги и пар могут регулярно попадать на подшипники, направляющие и другие точки смазывания, ухудшая удержание смазки и повышая риск коррозии. Поэтому условия эксплуатации нужно оценивать по всему циклу работы: от производства до мойки и санитарной обработки.
При выборе смазки для влажной среды недостаточно узнать, что она предназначена для пищевого оборудования. Важно понимать, как часто на узел попадает вода, насколько интенсивна мойка и применяются ли моющие и дезинфицирующие растворы. Устойчивость к воде не всегда означает такую же устойчивость к химии санитарной обработки.
Перед подбором состава зафиксируйте параметры конкретной точки:
тип узла: подшипник, направляющая, цепь или редуктор;
нагрузку, скорость и температуру работы;
наличие конденсата, пара, брызг и прямого воздействия моечной струи;
частоту мойки и повторного смазывания;
вероятность переноса смазки к продукту, в том числе через капли и разбрызгивание.
Конденсат не стоит считать незначительным воздействием только потому, что на узел не направляют струю воды. Постоянная влажность и периодическое попадание капель тоже могут способствовать вымыванию смазки и коррозии. Это особенно важно учитывать там, где детали регулярно охлаждаются или рядом работают моечные процессы.
Для инженерной оценки полезно сопоставить режим мойки с данными технической документации на смазку. Если в документации указана только пищевая категория, но нет сведений о водостойкости, этого недостаточно, чтобы прогнозировать поведение состава при washdown. В таких условиях отдельно проверяют показатели вымывания, совместимость с санитарной обработкой и интервал повторного смазывания.
Как выбрать смазку H1 для влажной среды
Сначала определяют, может ли смазка случайно соприкоснуться с пищей.
Если такой риск есть, для точки смазывания выбирают NSF H1: этот класс допускает только случайный контакт. H2 применяют в зонах, где контакт смазки с пищей исключен. H2 не является более строгой категорией, чем H1, а относится к другому условию применения.
Пищевая категория отвечает на вопрос о допустимости случайного контакта, но не говорит, насколько хорошо состав удерживается на узле при конденсате или мойке. Поэтому смазка пищевая от воды должна оцениваться по отдельным техническим данным: водостойкости, адгезии, антикоррозионной защите и стойкости к воздействию горячей воды и моющих средств.
При сравнении продуктов проверьте, указаны ли в документации:
класс NSF H1 или H2 и соответствующая область применения;
результаты испытаний на вымывание водой;
сведения об устойчивости к горячей воде и санитарной обработке;
рекомендации по применению для конкретного типа узла;
требования к дозировке и повторному смазыванию.
Если смазка может мигрировать к продукту, одного выбора H1 недостаточно. Нужно минимизировать количество состава и исключить прямое попадание капель на производственную поверхность. На участках с риском разбрызгивания используют защитные экраны и каплеуловители, а обслуживание проводят так, чтобы излишек смазки не переносился на продукт.
Смазка H1 и влажность требуют отдельной оценки, а не выбора по одной надписи на упаковке. Учитывайте нагрузку, скорость и температуру узла, а также частоту мойки. Для зон без риска контакта с пищей применимость H2 определяют по фактическому расположению точки смазывания и возможности миграции, а не только по тому, что узел находится вне непосредственного контакта с продуктом.
Как проверить стойкость смазки к вымыванию
Для оборудования, которое регулярно моют, ищите в документации данные по water washout.
Этот показатель позволяет оценить потерю смазки после воздействия воды. В качестве примера испытания в техническом руководстве приводится воздействие струи горячей воды при 79 °C в течение 1 часа по DIN 51 807 / ASTM D1264.
В указанной шкале результат оценивают по проценту потери смазки:
менее 10% потерь - класс 1;
от 10 до 30% - класс 2;
более 30% - класс 3.
Эти значения помогают сопоставлять результаты испытаний, но не заменяют оценку конкретного режима эксплуатации. Важно учитывать температуру воды, частоту мойки, наличие пара и химических средств. Если производственная процедура отличается от условий испытания, результат water washout не следует трактовать как гарантию сохранения смазки при любом воздействии.
Отдельно проверьте, есть ли сведения о стойкости к моющим и дезинфицирующим растворам. Обычная водостойкость не всегда означает, что состав сохранит свойства при регулярной санитарной обработке. Если производитель не приводит данных по химической стойкости, согласуйте выбор с технической документацией на смазку и фактическими условиями мойки.
Надпись «пищевая» или обозначение H1 не заменяют результатов water washout. В документации могут быть сведения о назначении состава, но при обслуживании узлов в зоне конденсата важны именно данные о поведении при воздействии воды. Снабженцу и инженеру стоит сверить карточку товара с требованиями конкретного оборудования и режимом мойки, а не выбирать смазку только по ее пищевому допуску.
Как подобрать смазку для подшипников и направляющих
Подшипники и направляющие в пищевой зоне могут испытывать одновременно нагрузку, воздействие воды и периодические циклы остановки.
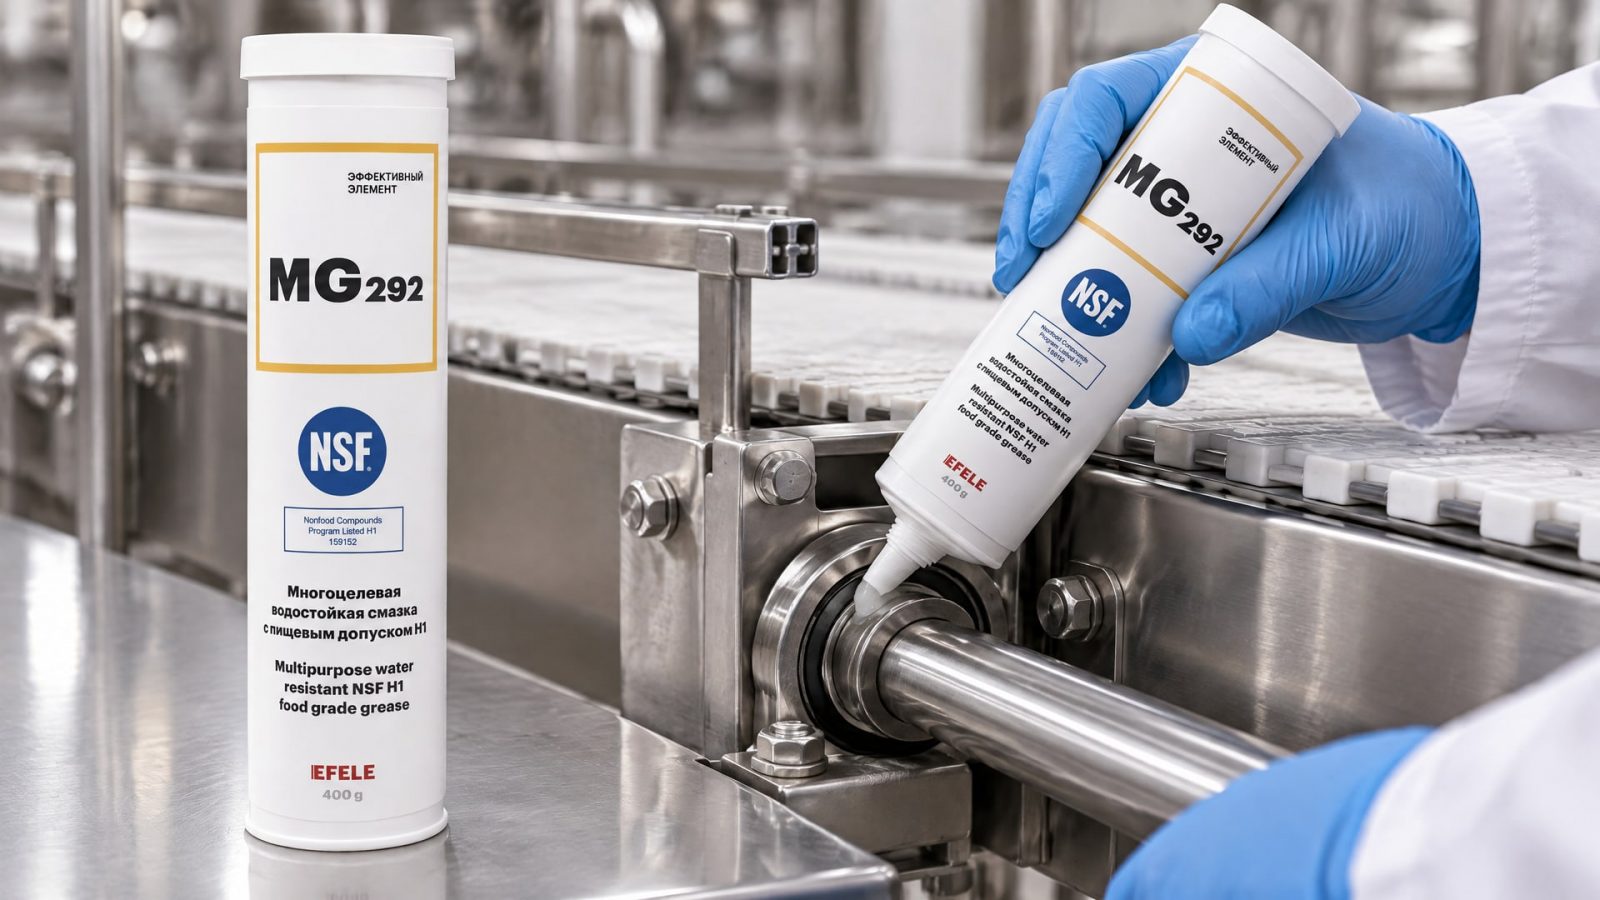
Если смазку вымывает, защитная пленка ослабевает, а интервалы обслуживания сокращаются. Для оценки нужно учитывать не только мойку, но и режим работы: нагрузку, скорость, температуру и характер движения.
На высоконагруженных узлах, где присутствуют вода или пар, в первую очередь проверяют сочетание водостойкости и применимости для пищевой зоны. Например, в таких условиях на подшипниках и направляющих применяют EFELE MG-292 с допуском NSF H1. При этом выбор остается привязанным к документации и требованиям конкретной точки: один и тот же состав нельзя автоматически назначать на все узлы линии.
Если при пуске оборудования возникают повышенные нагрузки, а в работе присутствуют вибрации или микроперемещения, инженеру важно оценить риск фреттинга и удержание смазки на поверхности. Избыточное нанесение не решает проблему вымывания и повышает вероятность миграции. Для H1-составов используют минимально достаточное количество, которое обеспечивает техническую функцию узла.
При подборе сверяйтесь с рекомендациями по типу оборудования и условиями эксплуатации. Не переносите решение для одного подшипника на направляющую или редуктор без проверки: у точек смазывания могут различаться скорость, нагрузка, температура и контакт с водой. Отдельно учитывайте, попадают ли на узел пар и моющие растворы во время санитарной обработки.
Как наносить смазку и защитить оборудование от влаги
Перед нанесением учитывают расположение точки смазывания и риск переноса состава к продукту.
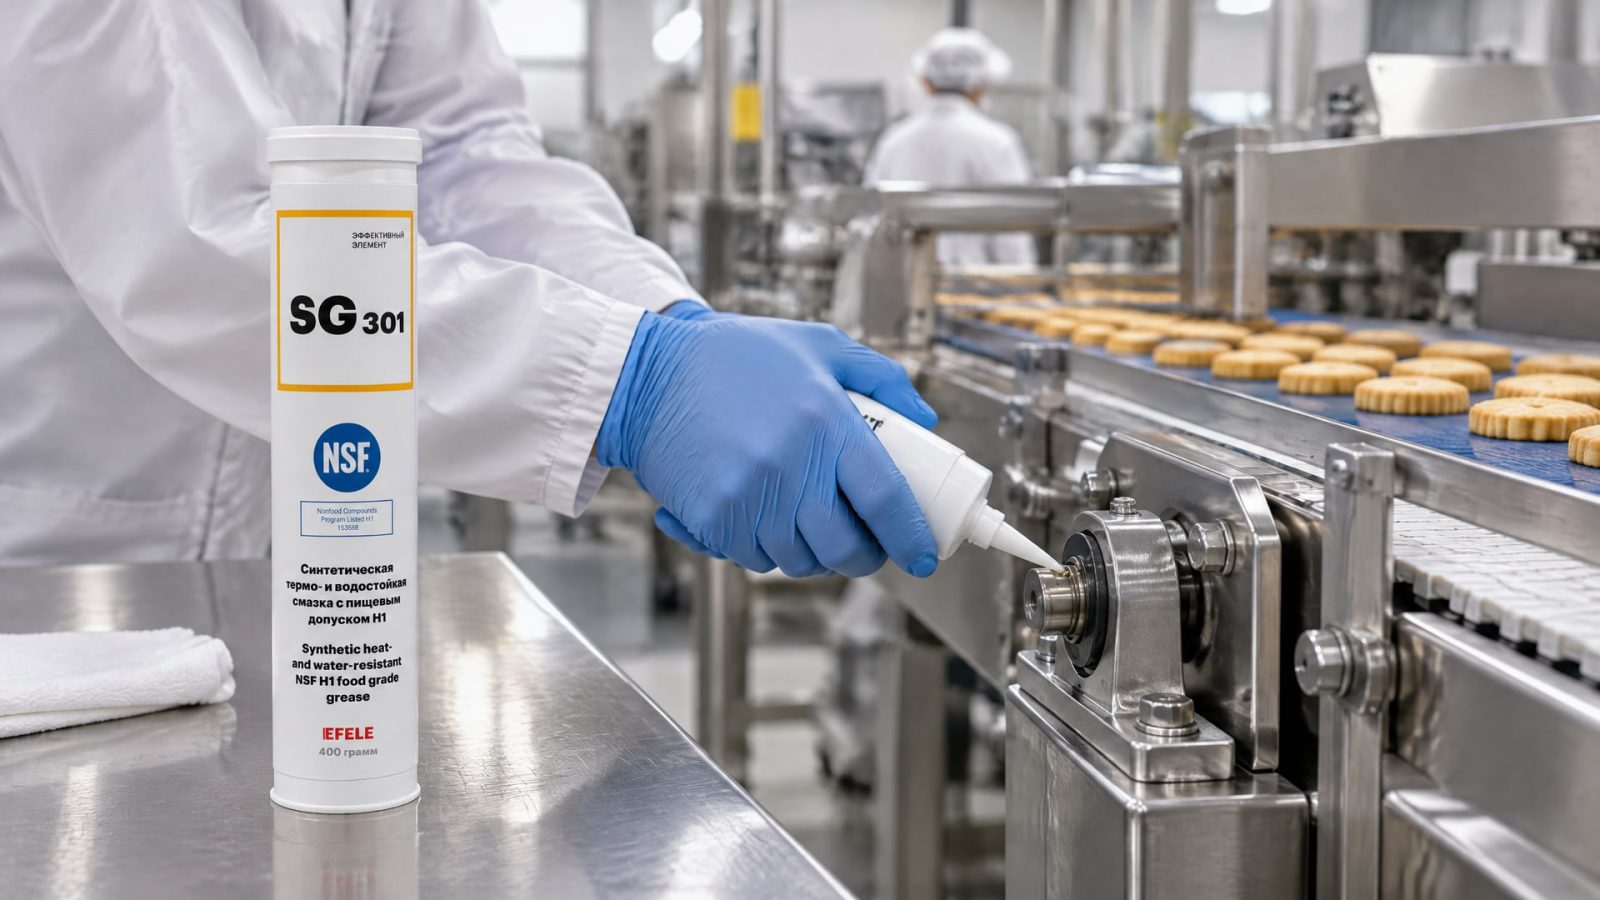
H1 допускает только случайный контакт, поэтому применять больше смазки «для надежности» не следует. В документации NSF для таких составов указано требование использовать минимально достаточное количество.
При регулярной мойке защиту строят не только за счет смазки. В зонах разбрызгивания устанавливают экраны и каплеуловители, чтобы уменьшить попадание воды на узлы и снизить риск переноса смазки на продукт. После санитарной обработки проверяют состояние точек смазывания и соблюдают установленный интервал обслуживания. Если состав вымыт или утратил необходимые свойства, порядок повторного смазывания определяют по документации на продукт и оборудование.
Для узлов трения, где одновременно важны термо- и водостойкость при возможном случайном контакте с пищей, применяют EFELE SG-301 с допуском NSF H1. При подборе учитывают не только конденсат, но и температуру работы, нагрузку и воздействие воды: именно сочетание условий определяет требования к смазке.
Если H1-состав используют как временную антикоррозионную пленку, при риске переноса к продукту ее удаляют до поверхности, безопасной для контакта с пищей. Это отдельный сценарий применения, который не следует смешивать с обычным смазыванием узла. В любом случае важно контролировать дозировку, расположение смазки и состояние защитных устройств после обслуживания.
Как организовать контроль после мойки
Проверка состояния оборудования после мойки помогает понять, соответствует ли выбранная смазка реальному режиму эксплуатации.
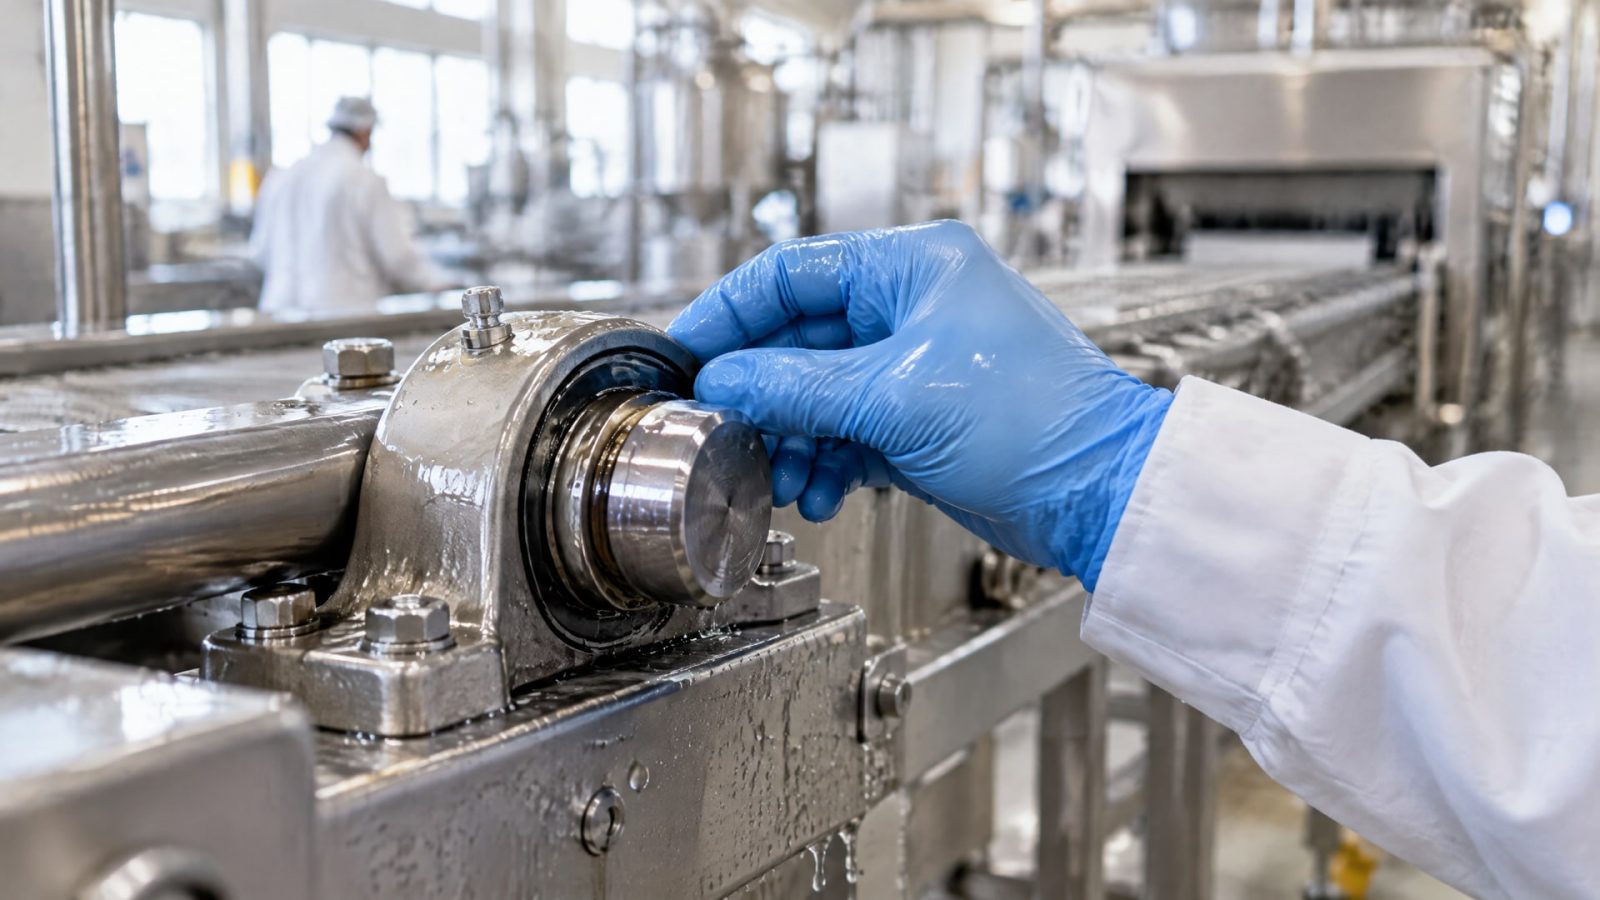
Контролируйте точки, куда попадают конденсат, пар и брызги, и отмечайте признаки вымывания, коррозии или необходимости повторного нанесения. Эти наблюдения сопоставляйте с интервалом обслуживания и данными о водостойкости.
В журнале обслуживания фиксируйте тип узла, условия мойки, применяемую смазку и дату повторного смазывания. Такая запись позволяет увидеть, меняется ли состояние подшипников и направляющих после интенсивной санитарной обработки. Если интервалы повторного нанесения приходится сокращать, повторно оцените совместимость смазки с водой, температурой и моющими растворами.
Полезно разделять проверку на несколько вопросов:
Соответствует ли класс NSF риску контакта смазки с продуктом?
Есть ли в документации результаты испытания на вымывание?
Учтены ли горячая вода, пар и санитарные растворы?
Защищена ли точка смазывания от прямых брызг?
Соблюдается ли минимально достаточная дозировка?
Ориентируйтесь на техническую документацию и фактическое состояние узла, а не только на общее обозначение пищевой смазки. Если условия мойки меняются, выбор следует пересмотреть: состав, подходивший для редких брызг, может не подойти участку с регулярной обработкой горячей водой и моющими средствами.
Часто задаваемые вопросы
Подходит ли любая смазка H1 для конденсата и мойки?
Нет. NSF H1 означает, что смазка допускает только случайный контакт с пищей, но не подтверждает стойкость к воде, пару или санитарной обработке. Для влажной зоны проверьте отдельные данные по вымыванию и устойчивости к горячей воде и моющим средствам, а затем сопоставьте их с режимом работы оборудования.
Чем проверить стойкость смазки к горячей воде?
Ищите в технической документации результаты испытания water washout, в том числе по DIN 51 807 / ASTM D1264. В одном из приведенных методов смазку испытывают при воздействии струи горячей воды при 79 °C в течение 1 часа. Эти данные нужно сопоставить с реальными условиями мойки на предприятии.
Можно ли наносить больше смазки, чтобы защитить узел от влаги?
Нет. Избыточное количество не гарантирует защиту от вымывания и может увеличить риск миграции смазки к продукту. Для H1-составов применяют минимально достаточную дозировку. От брызг и капель дополнительно защищают узел экранами и каплеуловителями, а состояние смазки проверяют при обслуживании.
Заключение
Смазка для влажной среды в пищевом оборудовании должна соответствовать и риску контакта с продуктом, и фактическому воздействию воды. H1 требуется при возможном случайном контакте, но сам по себе не гарантирует стойкость к конденсату, горячей воде или санитарной обработке. Для таких условий проверяют результаты water washout, учитывают режим мойки и применяют минимально достаточное количество смазки.
Следующий шаг - составить перечень точек смазывания, отметить для каждой риск контакта с продуктом, нагрузку и условия мойки, затем сверить эти данные с технической документацией на смазку. Для участков с брызгами предусмотрите экраны или каплеуловители и включите проверку узлов после мойки в план обслуживания.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как проводится контроль качества анаэробных фиксаторов, какие методы испытаний применяются и что учитывать при приемке партии.
Выбирайте смазку без аллергенов для оборудования детского питания, учитывая стандарты безопасности, сертификацию NSF H1 и ISO 21469.
Узнайте, каким должен быть срок годности анаэробного герметика, как правильно хранить материал и проводить входной контроль.