
Смазка с дисульфидом молибдена: сравнение распыления и автоматизированной подачи
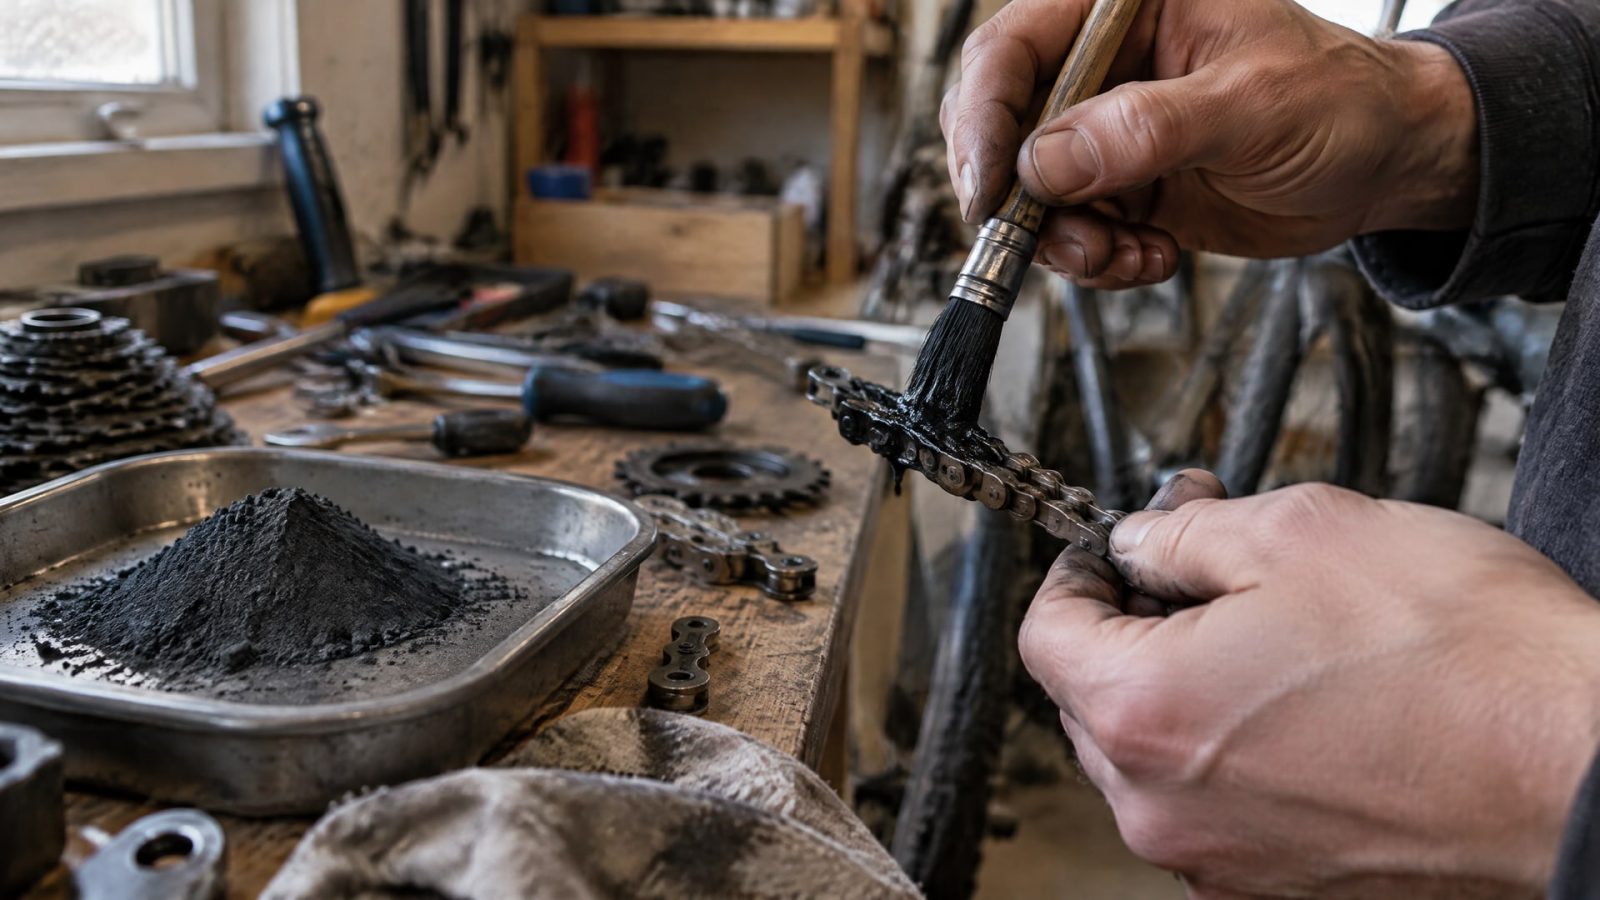
Способ нанесения выбирают по типу смазочного материала и задаче узла. Для сухой пленки важны равномерное распределение, толщина каждого слоя и соблюдение режима сушки. При автоматизированной подаче проще контролировать повторяемость и расход, а для стального каната принципиально, чтобы смазка проникала внутрь конструкции, а не оставалась только на поверхности.
Статья поможет инженерам, техническим специалистам и снабженцам сравнить распыление из баллончика с автоматизированным нанесением. Разберем, чем сухие покрытия с MoS2 отличаются от пластичных смазок, какие требования предъявляют к нанесению пленки и что учитывать при смазке канатов.
Смазка с дисульфидом молибдена: сухая пленка или пластичная смазка
Дисульфид молибдена, или MoS2, применяют как твердый смазочный материал в разных формах: в сухих покрытиях, дисперсиях и пластичных смазках.
Поэтому выражения «смазка на основе дисульфида молибдена» и «сухая смазка» не всегда означают один и тот же материал. Перед выбором способа нанесения нужно уточнить, идет ли речь о сухой пленке или о составе с жидкой либо пластичной консистенцией.
Сухая пленка содержит частицы MoS2 или смесь MoS2 с графитом, связанные связующим веществом. Ее наносят на поверхность, где после подготовки и высыхания формируется покрытие. Пластичную смазку распределяют иначе: здесь важны консистенция, свойства базового масла и возможность подать материал к точке трения.
| Форма материала | Пример параметров или применения | Что учитывать при нанесении |
|---|---|---|
| Сухое покрытие с MoS2 | Тонкая пленка из частиц и связующего | Равномерность слоя, последовательность нанесения и режим сушки |
| Литиевая смазка с MoS2 | Для одного из типовых составов указаны NLGI 2 и диапазон от -30 °C до +160 °C | Консистенцию и прокачиваемость нужно соотносить с узлом и способом подачи |
| Покрытие для стального каната | Применение сухого антифрикционного покрытия рассматривают как отдельный вариант обработки | Нужно различать покрытие поверхности и смазку, которая должна проникать внутрь каната |
Показатели типовой литиевой смазки нельзя переносить на все смазки с дисульфидом молибдена. В одном техописании также приведены температура каплепадения выше 260 °C и кинематическая вязкость базового масла 150 мм²/с при 40 °C. Эти параметры характеризуют конкретный тип состава, но сами по себе не подтверждают пригодность для любого узла или оборудования.
MoS2 тоже не делает смазку универсальной для высоких температур. В присутствии воздуха дисульфид молибдена окисляется выше 400 °C и теряет смазывающую способность. Поэтому при подборе проверяют не только наличие MoS2, но и форму материала, условия контакта и рабочий температурный режим.
Распыление смазки из баллончика: требования к сухой пленке
Распыление смазки из баллончика удобно, когда нужно вручную обработать отдельную деталь или поверхность сложной формы.
Для сухих пленочных составов это один из допустимых методов нанесения наряду с кистью. Но сам факт распыления не гарантирует равномерного результата: важно не наносить один толстый слой вместо нескольких тонких.
В спецификации NASA PRC-8001 для сухих пленочных смазок указано нанесение в несколько тонких равномерных слоев. Каждый слой должен высохнуть перед нанесением следующего. Перед отверждением детали выдерживают минимум 30 минут при комнатной температуре. Такой порядок помогает контролировать формирование пленки и снижает риск дефектов, связанных с неравномерным нанесением.
Для ряда материалов и оснований в той же спецификации указан режим отверждения около 1 часа при 300 ± 25 °F. Это не универсальный режим для всех покрытий с MoS2: температуру и продолжительность нужно сверять с требованиями к конкретному материалу и основанию. Если применить неподходящий режим, одно лишь аккуратное распыление не обеспечит заданное качество покрытия.
При ручной работе результат зависит от того, насколько равномерно оператор обрабатывает поверхность и выдерживает паузы между слоями. Поэтому распыление подходит для небольших объемов и отдельных операций, где процесс можно контролировать визуально. Если требуется регулярно обрабатывать множество деталей с одинаковым результатом, стоит сравнить ручное нанесение с автоматизированной подачей и оценить, как каждый вариант обеспечивает заданную толщину пленки.
Автоматизированная подача: повторяемость и контроль расхода
Автоматизированное нанесение рассматривают, когда для процесса важны повторяемость и контролируемый расход.
По сравнению с ручным распылением оно позволяет организовать стабильную подачу материала, но само по себе не гарантирует качественного покрытия. Нужно проверить, соответствует ли способ подачи консистенции смазки и способен ли процесс обеспечить нужное распределение по поверхности.
Для сухих покрытий автоматизация должна учитывать требования к тонким равномерным слоям и межслойной сушке. Если система подает материал без контроля толщины или следующая операция начинается до высыхания предыдущего слоя, преимущества автоматизации не решают задачу. Режим нанесения остается частью технологического процесса, а не только настройкой оборудования.
При выборе оборудования для пластичных составов проверяют консистенцию и прокачиваемость. Например, в одном техописании литиевой смазки с MoS2 указаны пенетрация при 20 °C с перемешиванием 290 мм⁻¹ и коллоидная стабильность 8% выделенного масла. Эти данные иллюстрируют, что для подачи важны не только название и наличие MoS2, но и физические характеристики конкретного состава. Они не являются нормативом для всех смазок этого типа.
Класс NLGI также нужно трактовать правильно: это класс консистенции пластичной смазки, а не характеристика ее липкости и не подтверждение совместимости с любым дозирующим оборудованием. Для типовой литиевой смазки с MoS2 в источниках указаны NLGI 2 и классификация DIN 51502 KPF2P-30. При подборе системы подачи эти обозначения сопоставляют с документацией на смазку и требованиями узла, а не используют как самостоятельную гарантию пригодности.
Практическое сравнение проводят по условиям эксплуатации: объему работ, требуемой повторяемости, геометрии детали и способу контроля слоя. Для единичных операций проще организовать ручное распыление. При регулярном нанесении на производственном участке автоматизированная подача может упростить контроль расхода и стабильности процесса, если оборудование подходит для выбранного материала.
Смазка стальных канатов: когда важнее проникновение
При повторной смазке стального каната недостаточно покрыть только наружную поверхность.
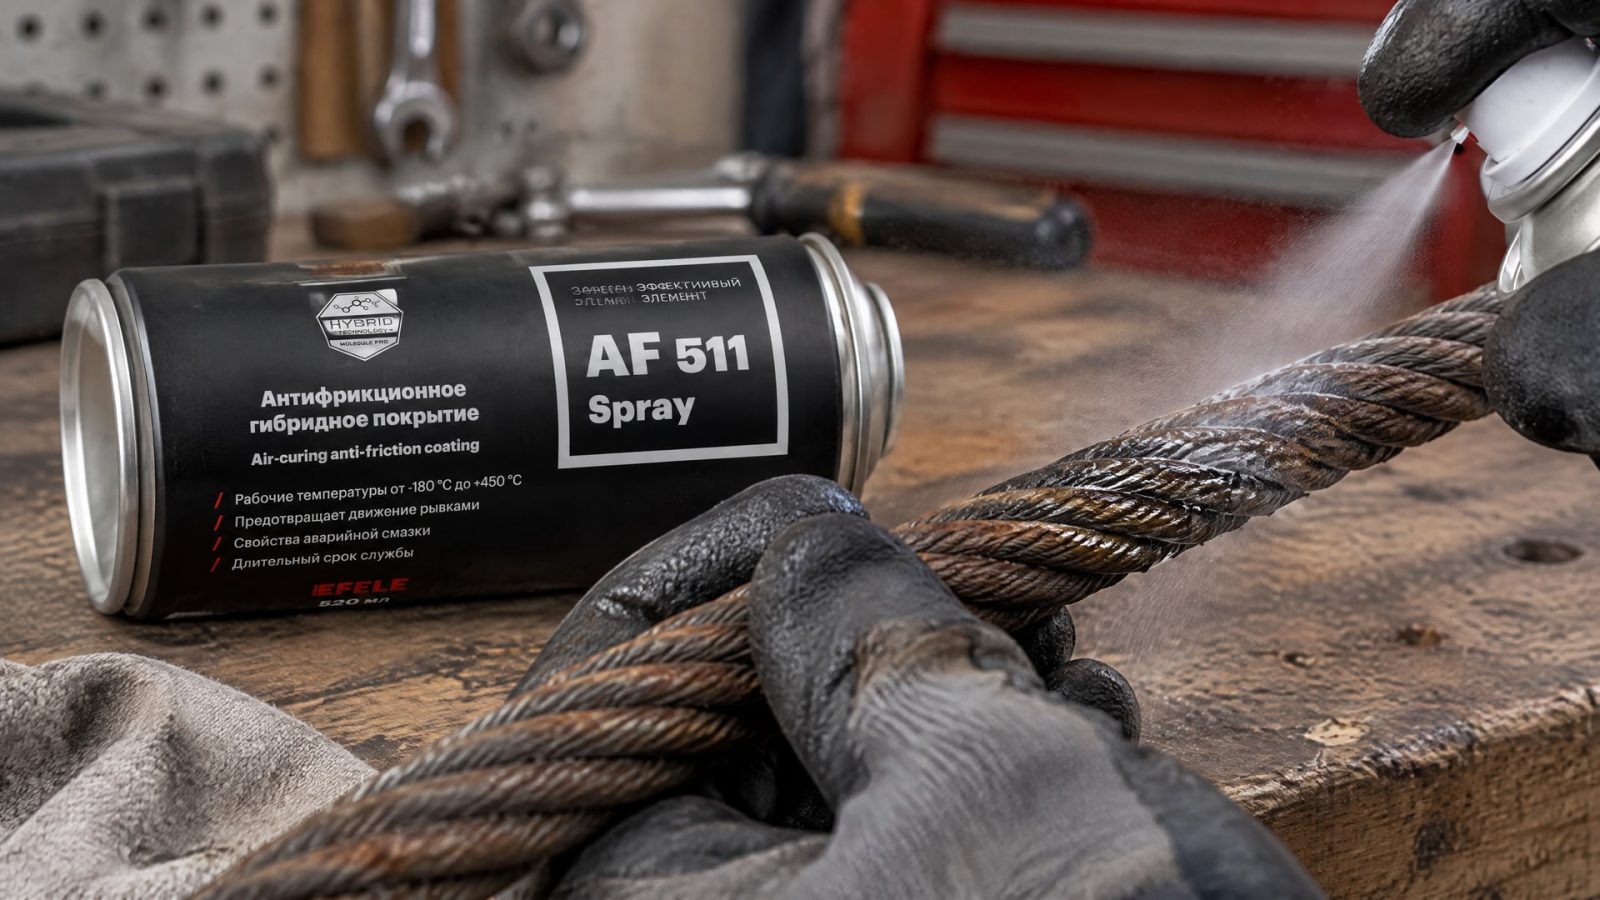
Обычные методы, такие как окрашивание и обмазка, часто не обеспечивают проникновения до сердечника. Высоконапорный лубрикатор дает лучшую пропитку, поэтому для канатов выбор метода зависит не только от удобства нанесения, но и от того, куда должен попасть состав.
Для смазок стальных канатов общего назначения базовые требования задает ISO 4346. Для смазок и испытаний пряденых канатов, применяемых в условиях шахтного подъема, предусмотрен ISO 3156. При выборе состава и технологии нанесения важно определить, к какой категории относится канат, и сверить требования к смазке с соответствующим стандартом.
Среди требований к канатной смазке в отраслевом бюллетене перечислены хорошие покрывающие свойства и водостойкость. Также состав не должен содержать абразивов, воды, хлора и подобных примесей, способных повлиять на металл или покрытие. Поэтому сухое покрытие на внешней поверхности и смазка для пропитки каната решают разные задачи: их нельзя считать взаимозаменяемыми только из-за наличия MoS2.
Если рассматривают именно внешний сухой антифрикционный слой на стальном канате, проблема часто заключается в том, что поверхностное нанесение не отвечает задаче пропитки внутренних элементов. В таком контексте EFELE AF-511 Spray рассматривают как вариант нанесения сухого антифрикционного покрытия на канаты, но это не заменяет проверки того, требуется ли узлу проникновение смазки к сердечнику. Решение принимают по конструкции каната и требованиям к его обслуживанию.
Методы нанесения смазки: сравнительная таблица и выбор
Баллончик и автоматизированная подача не являются универсальными альтернативами для любого состава.
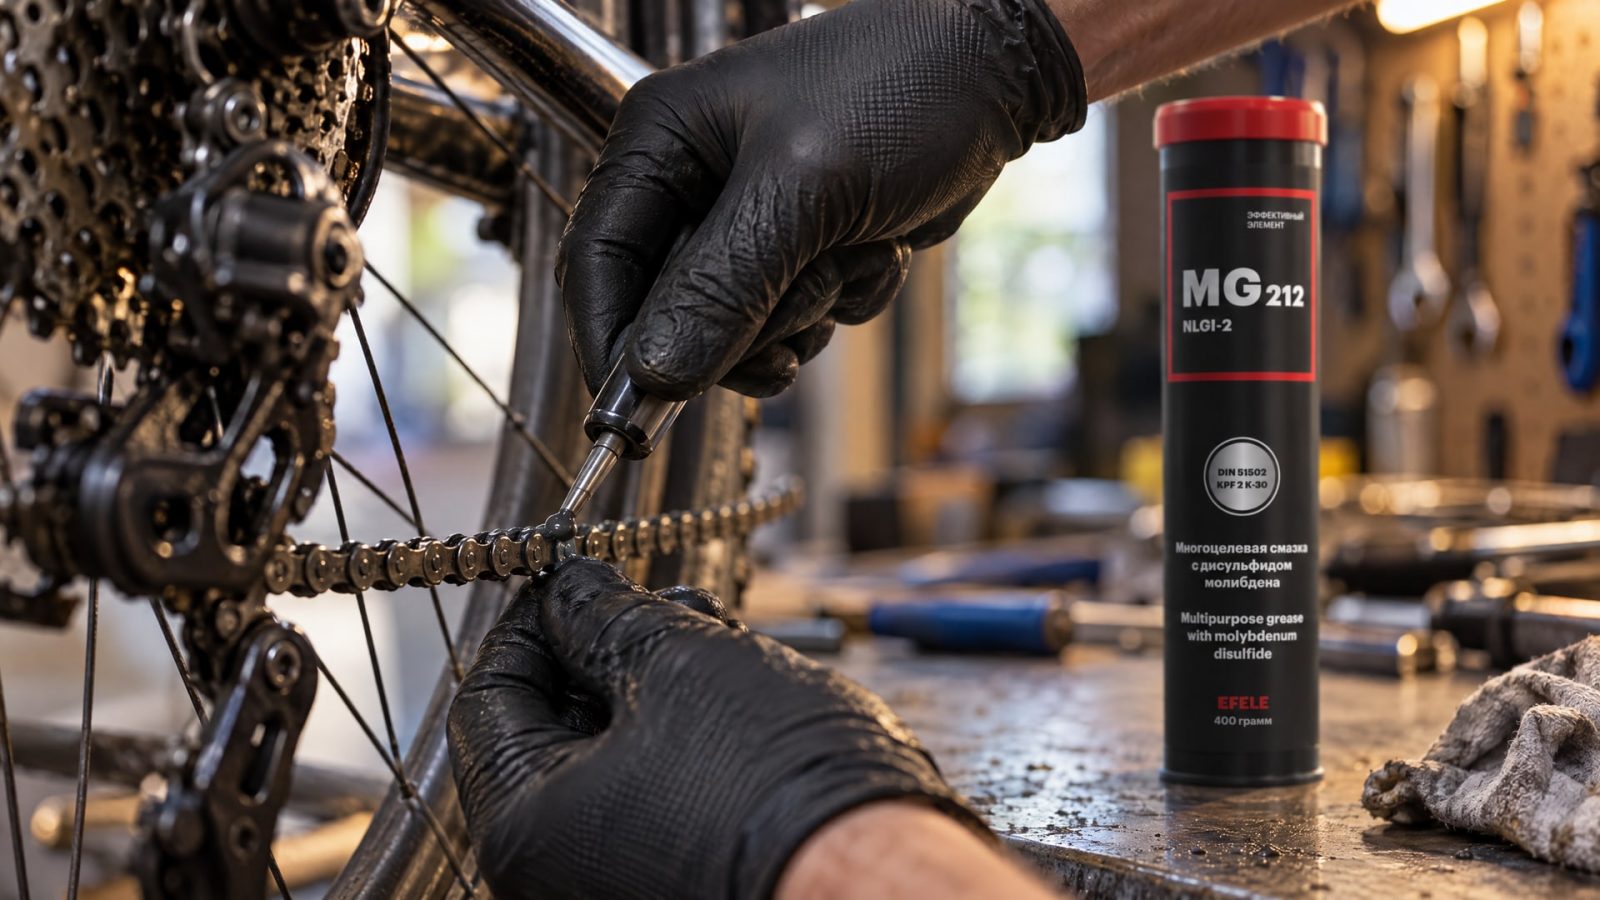
Метод подбирают с учетом формы материала, конструкции узла и результата, который требуется получить: сухую пленку на поверхности, дозированное нанесение пластичной смазки или проникновение состава внутрь каната.
| Материал или метод | Сильная сторона | Ограничение или условие выбора |
|---|---|---|
| Распыление сухого покрытия из баллончика | Удобно для ручного нанесения на отдельные детали и сложные поверхности | Нужно наносить несколько тонких слоев и соблюдать межслойную сушку |
| Автоматизированная подача | Упрощает контроль расхода и повторяемость при регулярной обработке | Оборудование должно подходить для консистенции материала и требований к слою |
| Высоконапорное нанесение на канат | Обеспечивает лучшую пропитку по сравнению с поверхностным окрашиванием или обмазкой | Метод выбирают, когда требуется проникновение внутрь конструкции каната |
| Литиевая смазка с MoS2 | Может применяться в традиционных методах смазывания | Класс NLGI и свойства состава нужно соотносить с узлом и способом подачи |
| Сухое покрытие с MoS2 | Позволяет сформировать пленку на поверхности | Требует контроля равномерности и режима сушки |
В сравнении с сухим покрытием литиевая смазка работает как пластичный состав и требует подбора по консистенции и характеристикам базового масла. Для традиционного смазывания может использоваться EFELE MG-212, литиевая смазка с MoS2. Такой вариант не заменяет сухую пленку там, где технологией задано покрытие, и не решает задачу пропитки каната без проверки способа подачи.
Перед выбором составляют короткую карту процесса: определяют материал, геометрию и условия работы узла, затем устанавливают, какой результат нужен от нанесения. Для сухой пленки фиксируют количество слоев и сушку, для автоматизированной подачи проверяют стабильность дозирования, а для каната отдельно оценивают проникновение внутрь конструкции. После этого сверяются со спецификацией материала и требованиями к оборудованию.
Часто задаваемые вопросы
MoS2 всегда означает сухую смазку?
Нет. MoS2 используют в сухих покрытиях, дисперсиях и пластичных смазках. Внешне похожее назначение не означает одинаковую консистенцию или способ нанесения. Сначала определяют форму материала, затем выбирают метод: распыление, кисть, автоматизированную подачу или способ пропитки каната.
Можно ли нанести сухую смазку одним толстым слоем?
Для сухой пленочной смазки спецификация NASA PRC-8001 указывает несколько тонких равномерных слоев, причем каждый должен высохнуть перед следующим. Перед отверждением деталь выдерживают минимум 30 минут при комнатной температуре. Поэтому один толстый слой не соответствует описанной технологии нанесения.
Подходит ли смазка NLGI 2 для любой автоматизированной подачи?
Нет. NLGI описывает консистенцию пластичной смазки, но не подтверждает совместимость с конкретным оборудованием или узлом. Нужно дополнительно учитывать характеристики базового масла, прокачиваемость, рабочую температуру и требования производителя системы подачи. Один и тот же класс NLGI не означает одинаковых рабочих свойств.
Достаточно ли распылить смазку на поверхность стального каната?
Не всегда. Обычные методы поверхностной обработки часто не обеспечивают проникновения до сердечника. Для лучшей пропитки применяют высоконапорный лубрикатор. Выбор зависит от конструкции каната и требований к обслуживанию; для смазок общего назначения учитывают ISO 4346, а для ряда пряденых канатов в шахтном подъеме - ISO 3156.
Заключение
Распыление из баллончика подходит для ручного нанесения сухого покрытия, если удается обеспечить тонкие равномерные слои и соблюсти сушку. Автоматизированная подача удобна для повторяющихся операций, где важны стабильность и контроль расхода. Для смазки стальных канатов отдельно оценивают проникновение состава: покрытие поверхности не всегда обеспечивает смазывание внутренних элементов.
Следующий шаг - определить тип материала и требуемый результат, затем сверить технологию нанесения со спецификацией смазки и условиями узла. Для сухой пленки проверьте порядок нанесения и сушки, для пластичной смазки - консистенцию и совместимость с подачей, для каната - требования стандартов и необходимую глубину пропитки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазка с дисульфидом молибдена эффективно защищает стальные канаты в тяжелых условиях эксплуатации.
Смазка для агрессивных сред с MoS2: сохраняет свойства при высоких температурах, нагрузках и в вакууме. Выберите подходящий состав.
Узнайте, как фосфатирование нержавеющей стали влияет на выбор твердосмазочных покрытий для нефтегазового оборудования и какие параметры важны для оценки.