
Защита плунжерных пар: технология нанесения твердосмазочных покрытий
Защита плунжерных пар зависит от выбора покрытия, подготовки поверхности и способа нанесения. Для деталей с внутренними каналами, отверстиями и полостями подходит окунание: оно помогает обработать труднодоступные зоны, куда распыление может не попасть. Для серийных деталей также применяют центрифугирование после окунания, распыление, обкатывание и нанесение кистью.
Материал будет полезен инженерам, техническим специалистам и закупщикам, которые выбирают способ защиты сопрягаемых поверхностей плунжера. Разберем, как подобрать технологию нанесения, почему важно контролировать толщину слоя и какие этапы подготовки влияют на адгезию покрытия.
Зачем нужна защита сопрягаемых поверхностей плунжера
В плунжерной паре поверхности работают в тесном сопряжении, поэтому при выборе способа защиты важно учитывать не только твердость материала, но и трение, износ и риск заедания.
Тонкое покрытие может стать частью системы снижения трения, однако результат зависит от состава покрытия, связующего, подготовки детали и режима после нанесения. Само название материала не гарантирует одинаковой работы на деталях с разной геометрией и состоянием поверхности.
В одном исследовании плунжерных пар дизельных двигателей испытывали тонкую алмазоподобную пленку на основе silicon oxycarbide. В 82% опытных пар показатель t превысил 45,7 с; среднее значение составило 46,7 с при стандартном отклонении 1,05 с. Эти результаты относятся к конкретной исследованной системе и не должны автоматически переноситься на другие покрытия, конструкции и режимы испытаний.
Покрытие и упрочнение - разные задачи
Твердосмазочный слой применяют для снижения трения и предотвращения задиров. Отдельно описан процесс восстановления и упрочнения плунжерных пар методом диффузионного хромирования: карбидно-хромовое покрытие наносили на плунжер и втулку из сталей ХВГ и 25Х5М. Эти подходы решают разные технологические задачи, поэтому выбор между ними зависит от состояния деталей и требований к паре.
Если нужно защитить сопрягаемые поверхности плунжера сухим покрытием, оценивают конфигурацию детали и зоны контакта. При покрытии только одной детали учитывают рекомендацию выбирать элемент с большей площадью контакта или более доступной для нанесения поверхностью. В результате решение связывают с конструкцией узла, а не только с общим описанием покрытия.
Какие твердосмазочные покрытия применяют для плунжерных пар
Сухие твердосмазочные покрытия, или bonded solid films, включают смазочный компонент и связующее.
После нанесения система должна пройти предусмотренную для нее сушку или отверждение. Режим зависит от конкретной композиции: часть систем отверждают нагревом, часть сушат на воздухе. Поэтому нельзя выбирать технологический цикл только по типу детали или переносить режим с одного материала на другой.
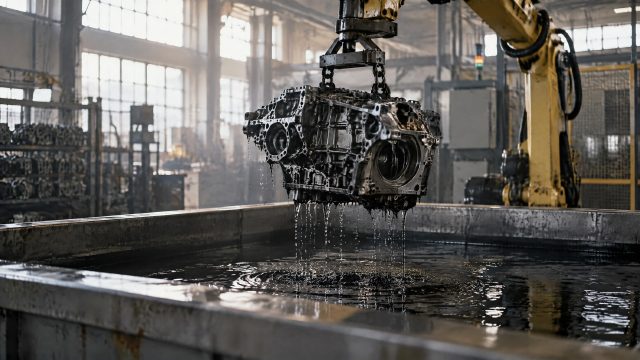
Покрытия наносят распылением, окунанием, нанесением кистью, а также с применением обкатывания и центрифугирования после окунания. Способ выбирают по геометрии детали и размеру партии. Распыление позволяет получать равномерное покрытие, но при сложной форме может не охватить все поверхности. Для деталей с отверстиями и полостями окунание и центрифугирование после него часто подходят лучше.
Почему важна контролируемая толщина
В одном из технических материалов для нанесения окунанием приведен типовой диапазон толщины 0,0004-0,0006 дюйма, то есть примерно 10-15 мкм. Это ориентир из конкретного материала, а не универсальная спецификация для любой плунжерной пары. Требуемую толщину определяют по параметрам детали и рекомендациям для выбранной системы покрытия.
Если нужен более толстый слой, для достижения однородности могут потребоваться несколько циклов нанесения. Это не означает, что максимальная толщина всегда дает лучшую защиту. Важны равномерность, сцепление с основой и соответствие режима нанесения условиям последующей работы детали. Ошибки в выборе толщины или в сушке могут снизить надежность покрытия.
При подборе технологии инженеру следует сверить спецификацию покрытия, способ нанесения и допустимый режим обработки детали. Закупщику полезно уточнить, рассчитана ли выбранная система на нужную геометрию и серийность: низкие потери материала при центрифугировании после окунания особенно важны для массовой обработки мелких деталей.
Как выбрать способ нанесения покрытия
Способ нанесения определяют по форме плунжера, расположению каналов и отверстий, доступности поверхностей и объему партии.
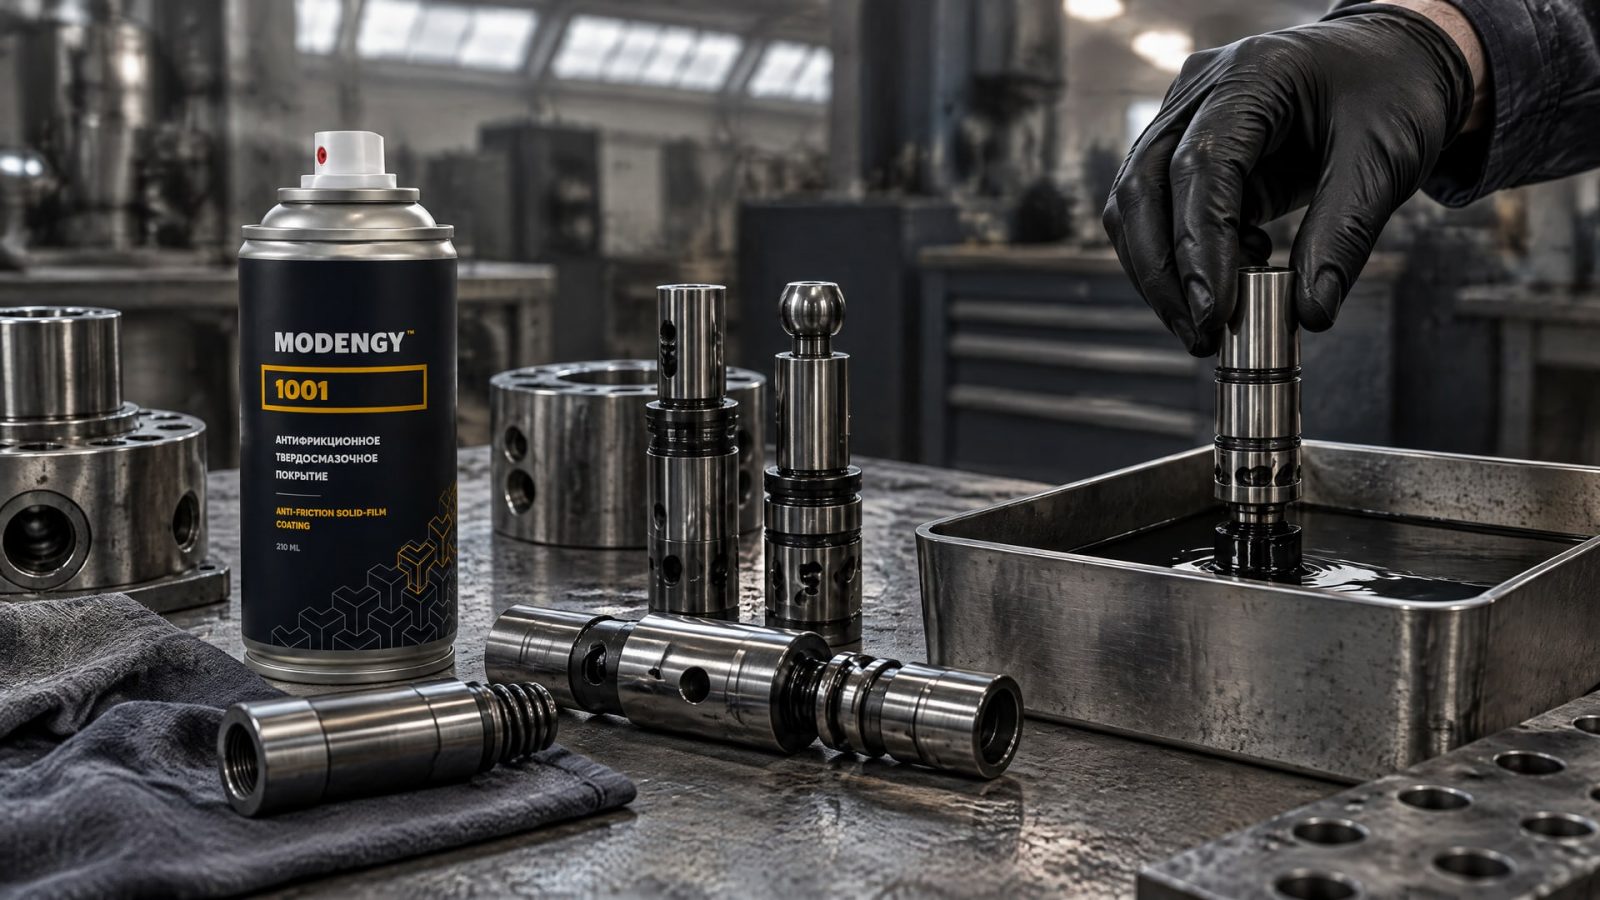
Для детали простой формы может подойти распыление. Если в конструкции есть внутренние полости или углубления, окунание либо окунание с последующим центрифугированием помогают обработать геометрию, для которой распыление не всегда обеспечивает покрытие всех зон.
Для массовых мелких деталей центрифугирование после окунания рассматривают как подходящий вариант: оно позволяет работать со сложной геометрией и снижать потери материала. При этом конкретный цикл зависит от размеров и формы деталей. Если для получения однородного слоя требуется большая толщина, технолог может предусмотреть несколько циклов нанесения, а не пытаться получить нужный результат за один проход.
Когда подходит твердосмазочное покрытие методом окунания
Окунание особенно уместно, если нужно обработать внутренние каналы и плунжерные отверстия. В ремонтной или производственной задаче важно заранее установить, какие поверхности должны быть покрыты и как будет удаляться избыток композиции после извлечения детали. Для сложной геометрии процесс центрифугирования после окунания помогает распределить материал, но его параметры должны соответствовать применяемой системе.
Когда труднодоступные внутренние зоны сочетаются с риском фреттинга, вымывания смазочного материала или затрудненного холодного пуска, инженеру нужно отдельно оценить условия работы пары и требования к покрытию. Для обработки внутренних каналов и плунжерных отверстий сложной детали методом окунания применяют антифрикционное твердосмазочное покрытие MODENGY 1001. Оно предназначено для защиты сопрягаемых поверхностей плунжерных пар.
На производстве способ нанесения выбирают не по одному признаку. Нужно сопоставить геометрию, количество деталей, требования к равномерности и доступность контроля. Если покрывают только одну сторону пары, учитывают площадь контакта и возможность стабильно обработать выбранную деталь. Так решение по технологии связывается с конструкцией узла и воспроизводимостью процесса.
Подготовка поверхности перед нанесением
Адгезия покрытия зависит от того, насколько тщательно подготовлена поверхность.
До нанесения удаляют масло, смазку и оксидные пленки. Также важны подходящая шероховатость и топография детали. Если на поверхности остаются загрязнения или подготовка выполнена непоследовательно, сцепление слоя с основой может снизиться, а срок его работы - сократиться.
Подготовка должна быть согласована с последующими этапами: нанесением, сушкой или отверждением. Твердосмазочное покрытие работает как система, в которой важны сам материал, связующее и режим обработки. Неправильная сушка или отверждение ухудшают свойства слоя, даже если состав нанесен на очищенную поверхность. Поэтому технологическую инструкцию для конкретного материала нельзя заменять общим режимом для всех покрытий.
Что проверить перед запуском процесса
Удалены ли с поверхности масла, смазка и оксидные пленки.
Соответствуют ли шероховатость и состояние поверхности требованиям процесса.
Выбран ли способ нанесения с учетом отверстий, каналов и полостей.
Предусмотрен ли режим сушки или отверждения именно для применяемой системы.
Нужен ли повторный цикл нанесения для получения однородной толщины.
Эти проверки помогают выявить причины нестабильного результата до серийной обработки. Если сцепление покрытия ухудшается или слой распределяется неравномерно, следует проверить не только нанесение, но и очистку детали, ее подготовку и соблюдение режима после нанесения. Для закупщика эта информация также важна: в спецификации на услугу или материал нужно учитывать полный технологический цикл, а не только название покрытия.
Контроль толщины и качества слоя
При контроле оценивают соответствие толщины заданному диапазону, однородность покрытия и его сцепление с подготовленной поверхностью.
Конкретные методы контроля и критерии приемки должны быть определены для выбранной системы и детали. В имеющихся технических материалах не приведены универсальные нормативные значения адгезии или единый стандарт контроля для всех плунжерных пар, поэтому такие требования нельзя назначать без отдельной технической спецификации.
Ориентир 10-15 мкм, приведенный для нанесения окунанием, полезен при предварительном обсуждении технологии, но не заменяет документацию конкретного покрытия. Если технологическая задача требует большей толщины, может понадобиться несколько циклов, чтобы сохранить равномерность слоя. При этом важно оценивать не только среднее значение толщины, но и распределение материала по доступным и труднодоступным зонам детали.
Как оценивать результат испытаний
Данные исследования плунжерных пар с тонкой пленкой на основе silicon oxycarbide показывают, что при испытании 82% опытных пар достигли значения t более 45,7 с. Среднее составило 46,7 с, а стандартное отклонение - 1,05 с. Эти цифры характеризуют именно исследованные образцы и условия, а не гарантированный результат для любой плунжерной пары.
Поэтому при внедрении покрытия оценивают совместимость технологии с конкретной конструкцией и проверяют результат на деталях, обработанных по согласованному циклу. Важно документировать подготовку поверхности, способ нанесения и режим сушки или отверждения. Такой подход помогает связать качество покрытия с параметрами процесса и повторять его на следующих партиях.
Часто задаваемые вопросы
Какое покрытие выбрать для защиты плунжерных пар?
Выбор зависит от задачи: снижение трения, предотвращение задиров, восстановление или упрочнение детали. Для сухого твердосмазочного покрытия учитывают состав связующего, подготовку поверхности и режим после нанесения. Если рассматривается упрочнение, отдельно оценивают подходящие технологические процессы и материалы деталей.
Подходит ли окунание для плунжерных отверстий?
Окунание рассматривают для деталей с отверстиями, внутренними каналами и полостями, куда распыление может не попасть. Для обработки массовых мелких деталей применяют также центрифугирование после окунания. Способ и цикл выбирают с учетом геометрии, объема партии и требований к равномерности слоя.
Всегда ли нужно наносить покрытие несколькими циклами?
Нет. Количество циклов зависит от требуемой толщины и возможности получить однородный слой за один проход. В технических материалах отмечено, что при большей толщине могут понадобиться повторные циклы. Решение принимают по спецификации выбранной системы, а не по общему правилу для всех покрытий.
Почему подготовка поверхности влияет на срок службы покрытия?
Масла, смазка и оксидные пленки мешают надежному сцеплению слоя с основой. Перед нанесением поверхность очищают, а также учитывают ее шероховатость и топографию. На результат влияют и последующие операции: неправильный режим сушки или отверждения может ухудшить свойства покрытия.
Заключение
Защита плунжерных пар твердосмазочным покрытием требует согласовать состав, геометрию детали, метод нанесения и подготовку поверхности. Для внутренних каналов и плунжерных отверстий рассматривают окунание, а для сложных деталей и серийной обработки может подойти центрифугирование после окунания. Толщину и режим обработки определяют по документации конкретной системы.
Следующий шаг для инженера - зафиксировать в технологической спецификации обрабатываемые поверхности, требования к подготовке, способ нанесения и режим сушки или отверждения. Затем следует проверить выбранный цикл на деталях нужной геометрии и оценить равномерность покрытия и его сцепление с основой.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Обработка каналов смазкой методом окунания: технология для деталей со сложной геометрией, преимущества, дефекты и контроль качества.
Сравнительные триботехнические испытания антифрикционных материалов на основе бронзографита: влияние графита на трение, схемы испытаний.
Измерение коэффициента трения на трибометре по схеме пин-диск позволяет оценить сопротивление скольжению и скорость износа материалов.