
Защита продукта при смазке упаковочного оборудования: как выбрать правильное решение
Упаковочное оборудование работает в среде, где риск попадания смазочного материала в готовый продукт - не гипотетическая угроза, а реальная производственная проблема. Смазка может перенестись через упаковочный материал, попасть с конденсатом или брызгами при работе цепей и редукторов. Для контроля этого риска производители пищевых и фармацевтических линий используют специальную категорию смазок - NSF H1, которая допускает случайный контакт с продуктом в пределах установленных норм. В этой статье разберемся, какие смазки подходят для разных узлов упаковочной линии, как их правильно наносить и какие стандарты регулируют их применение.
Статья адресована техническим специалистам, инженерам и снабженцам, которые отвечают за выбор материалов для упаковочного оборудования с требованиями к гигиене и безопасности продукта.
Категории пищевых смазок: от H1 к H2 и H3
Нормативная база различает три основные категории смазок, допустимых в пищевой промышленности, но не все они подходят для упаковочного оборудования.
NSF H1 - это регистрация для оборудования, где возможен случайный (incidental) контакт смазки с продуктом или упаковкой. Этот контакт может произойти через аэрозоль при смазывании, каплю с редуктора над конвейером или переноса с упаковочного материала. Допустимое загрязнение для H1 составляет 10 ppm (0,001%), для силиконовых смазок этот предел снижается до 1 ppm.
NSF H2 применяется в местах, где контакт смазки с продуктом полностью исключен: например, смазка внутри полой направляющей, куда продукт никогда не попадет. Эта категория дешевле H1, но использовать ее на видимых, открытых узлах упаковочной линии опасно.
NSF H3 (часто обозначается как 3H) предназначена для прямого контакта со съедобной продукцией или для высвобождающихся смазочных веществ (release agents). Это узкая категория, актуальная только для отделителей форм, прессов-экструдеров и похожих операций.
Выбор категории определяется нормативными требованиями вашего предприятия и аудитом клиента. Если политика предусматривает NSF H1 + ISO 21469, это означает, что вы гарантируете не только состав, но и гигиену производства смазки на заводе-изготовителе.
Стандарт ISO 21469: что проверяет кроме формулы
ISO 21469 часто путают с самой категорией NSF H1, хотя это разные вещи.
H1 - это регистрация продукта, подтверждающая, что формула и загрязненность смазки соответствуют нормам NSF. ISO 21469 - это стандарт, охватывающий весь жизненный цикл: формуляцию, производство, заполнение контейнеров, хранение, упаковку и применение. Производитель смазки, сертифицированный по ISO 21469, подтверждает контроль сырья, гигиену производственной линии, трассируемость партий и условия хранения перед отправкой к клиенту.
Для упаковочного оборудования этот стандарт важен тем, что гарантирует отсутствие вторичного загрязнения смазки микробами, металлом или абразивом уже на этапе ее изготовления и доставки. Если клиент требует сертификат ISO 21469, это сигнал о серьезности его подхода к гигиене. На практике многие производители упаковочных линий для пищевой промышленности именно на эту комбинацию (H1 + ISO 21469) и ориентируются при закупке.
Узлы риска на упаковочной линии и выбор смазки
На типовой линии упаковки и фасовки несколько критических зон, где может произойти контакт со смазкой.
Запаечные элементы и головки формирования располагаются в непосредственной близости от продукта: смазка на шпинделе редуктора или на направляющих лезвия может перенестись на упаковку или попасть с брызгами. Здесь требуется термо- и химстойкая смазка, способная выдержать нагрев до 60–80 °C и контакт с остатками продукта и конденсатом. В узлах, подверженных высоким температурам и химически агрессивным средам, таких как запаечные элементы, оптимальным выбором будет EFELE SG-394, обладающая термо- и химстойкостью, с допуском NSF H1.
Конвейеры, цепи и редукторы располагаются часто выше или рядом с зоной продукта. Цепь редуктора может разбрызгивать масло или пластичную смазку; если над конвейером находится открытый продукт, это прямой риск переноса. Для таких узлов подбирают смазку с хорошей адгезией (прилипанием к металлу), чтобы она не капала и не выбрасывалась центробежной силой. Пластичная смазка с NLGI 2 или легкое масло здесь работают лучше, чем жидкое масло низкой вязкости.
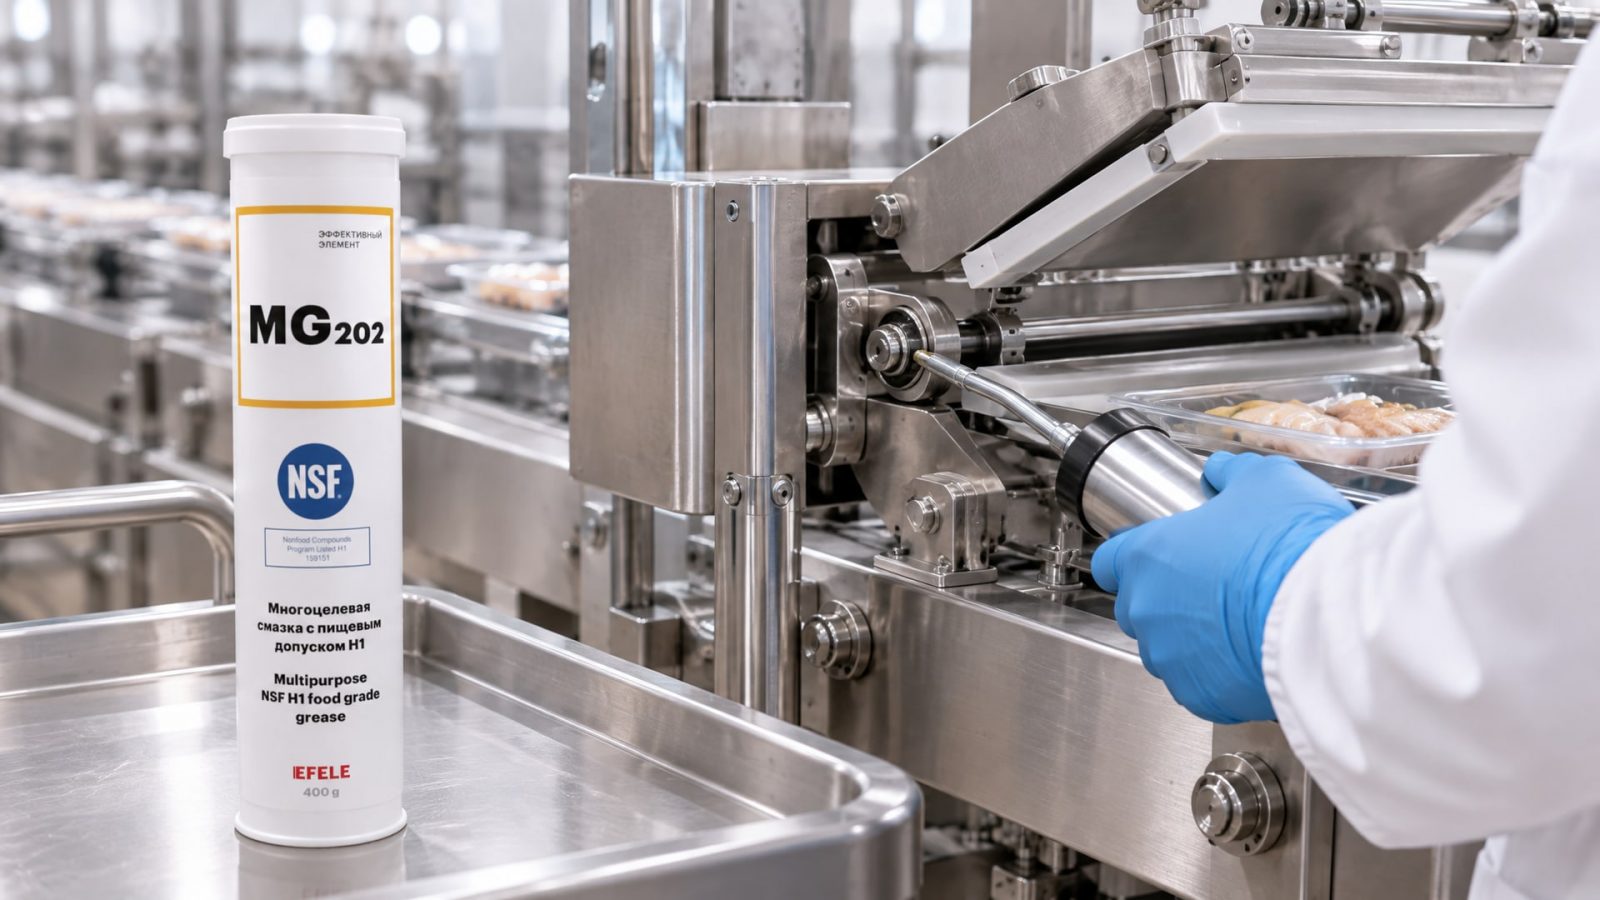
Подшипники скольжения и качения в приводных узлах требуют смазки, которая держит пленку при нагреве и вибрации. Для смазывания подшипников и направляющих упаковочного оборудования, где возможен случайный контакт со смазкой, рекомендуется использовать EFELE MG-202 с допуском NSF H1. Эта смазка обеспечивает стабильность консистенции, не вытекает и не выбрасывается при работе.
Этикетировочные узлы и ролики привода работают с низкими нагрузками, но часто подвергаются мытью водой и моющими растворами. Смазка должна быть водостойкой, то есть не вымываться при контакте с водой и моющими средствами. Состав на основе полиальфаолефина (ПАО) с водоотталкивающими присадками здесь предпочтительнее минерального масла.
Техника нанесения: минимум лишней смазки
Правильное нанесение смазки - часто забытый, но решающий фактор защиты продукта.
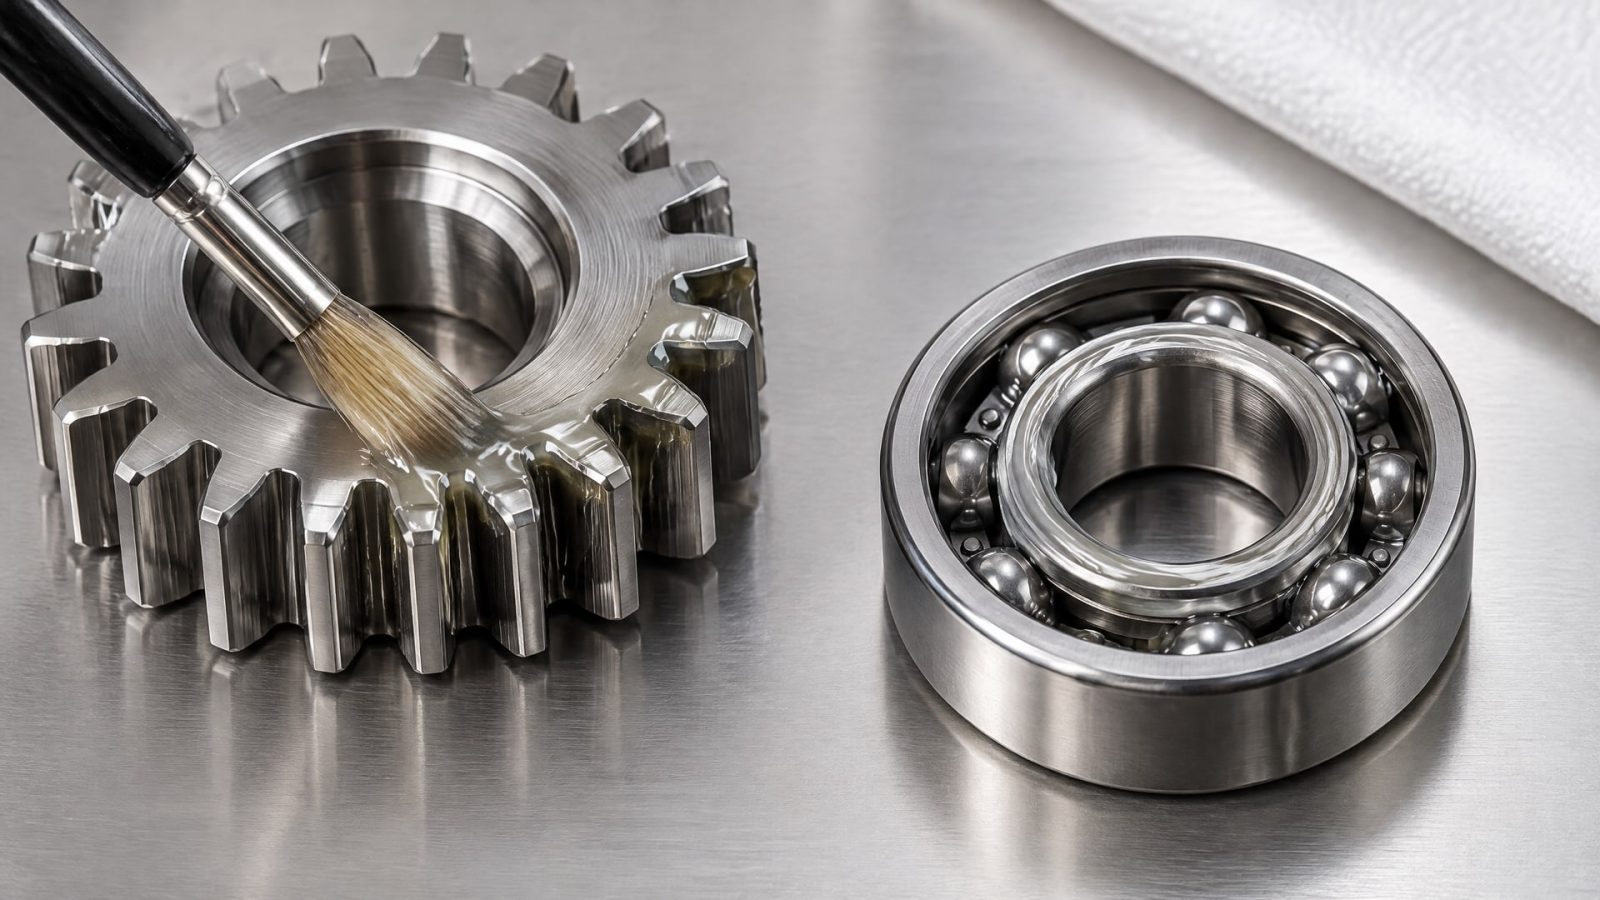
Смазку наносят тонкой пленкой только на трущиеся поверхности, а не слоем в несколько миллиметров. После нанесения избыток смазки не протирают тряпкой (так она сотрется полностью), а дают время закрепиться на поверхности. Вот почему точка нанесения критична: если наносить масло щедро на входе редуктора, оно разбрызгается внутри и вылетит в виде микрокапель. Если наносить на выходе - часть останется на валу.
Для узлов, где риск переноса высок, используют дозирующие системы: автоматические мазеры (dripless oilers) или шприцевые дозаторы. Они гарантируют, что в узел попадает ровно столько смазки, сколько нужно для трения, и ни каплей больше. При ручном нанесении смазочных материалов техник должен пользоваться мерной кисточкой или шприцом, а не "взять на глаз".
Периодичность смазки тоже важна. Недостаточное смазывание приводит к фреттингу и задиру деталей, что ускоряет износ и может вызвать заклинивание узла. Избыточное смазывание увеличивает риск переноса и выбрасывания смазки. На типовой упаковочной линии смазку проводят раз в 1–2 недели, в зависимости от интенсивности работы и рекомендаций производителя оборудования.
Стойкость к воде, пару и моющим средствам
Упаковочное оборудование регулярно моют и дезинфицируют.
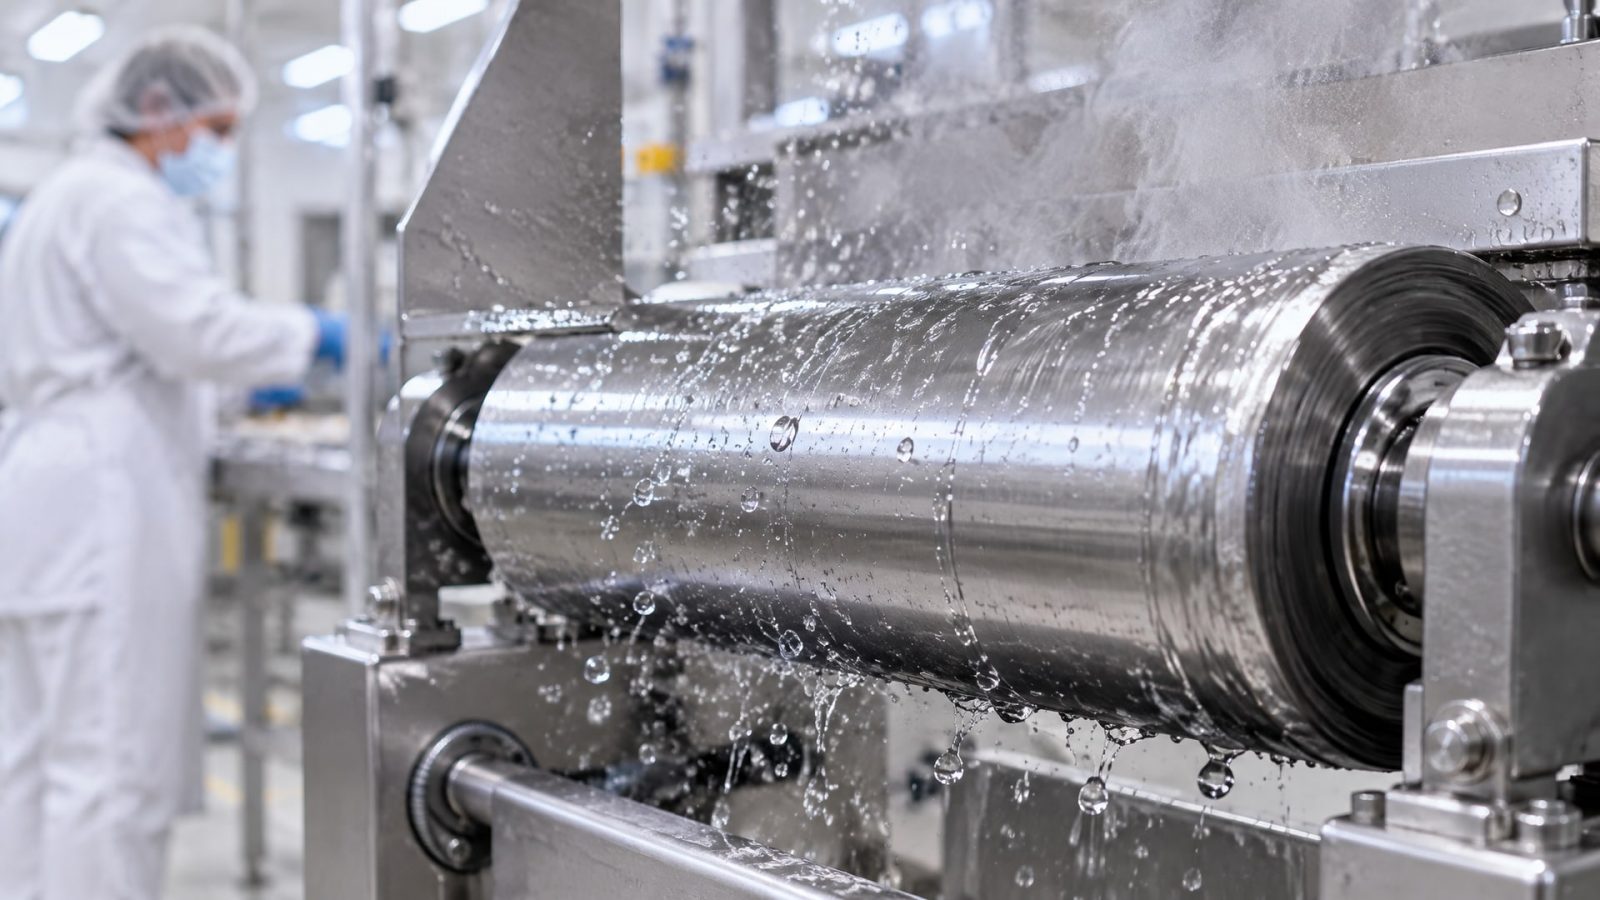
Смазка должна выдержать эту процедуру без потери свойств. Минеральное масло легко вымывается водой и вспенивается, теряя смазывающую способность. Синтетические масла на основе полиальфаолефина (ПАО) гораздо лучше. Пластичные смазки также различаются: литиевые смазки в щелочной среде (а моющие растворы часто щелочные) могут разбухать, теряя консистенцию.
Для оборудования, подвергаемого частой мойке и дезинфекции, выбирают смазки с полисинтетическими или полиальфаолефиновыми базами и присадками, обеспечивающими водоотталкивание. Эти материалы держат влагу на поверхности, не впитывая ее в слой трения, и быстро сохнут после высокого давления и тепла. Для пластичных смазок характеристики водостойкости проверяют по стандартам (например, способность выдержать 4 часа погружения в воду при 50 °C без потери консистенции более чем на 10%).
Кроме прямого контакта с водой, смазка подвергается воздействию конденсата. В холодильниках и камерах низкой температуры на узлах собирается влага. Пар от горячих операций (заварки пакетов, прессования) также конденсируется на смазке. Материалы, способные выдержать эти циклы, имеют улучшенную адгезию и не расслаиваются под действием влаги.
Контроль и документация: как подтвердить защиту продукта
На предприятии, сертифицированном по пищевой безопасности (ХАССП, IFS, BRC), должна быть документация по каждому используемому смазочному материалу.
Минимум включает:
Техническое описание (TDS) с указанием категории NSF (H1, H2 или H3) и соответствия ISO 21469.
Свидетельство об отсутствии загрязнений и микробного контаминирования, подписанное производителем.
Карточка товара с номером партии, датой поступления и сроком годности.
Карточка применения, в которой указаны узлы, для которых разрешена данная смазка, периодичность нанесения и ответственные лица.
При каждой мойке и санитарной обработке оборудования смазку, которая могла подвергнуться воздействию воды или дезинфектанта, инспектируют: если она потеряла консистенцию, обесцветилась или пахнет необычно, ее заменяют. Записи о замене хранят минимум год (часто требуют два года), чтобы в случае претензии от потребителя можно было проследить историю смазки конкретного узла конкретной партии оборудования.
Сверяются со спецификацией перед закупкой: все поступающие смазки должны соответствовать утвержденному на предприятии перечню. Это исключает риск использования неправильного материала или подделки.
Часто задаваемые вопросы
Может ли обычная промышленная смазка попасть в упаковку и быть незаметной?
Да, микрокапли смазки не всегда видны. Частицы размером 0,1–1 микрон легко проходят через упаковочный материал, если он пористый, или переносятся конденсатом. Поэтому полагаться на визуальный контроль нельзя. Именно для этого применяют смазки NSF H1: если даже капля попадет в продукт, ее количество будет ничтожно малым (до 10 ppm) и безопасным по регуляции.
Что означает 10 ppm в контексте NSF H1 смазки?
10 ppm (parts per million) равно 0,001%. Это значит, что если в продукт непреднамеренно попадет смазка, ее содержание не должно превышать 1 грамм на 100 килограммов готовой продукции. Стандарт 21 CFR 178.3570 установил эту норму, исходя из того, что даже такое минимальное количество не вызовет вреда здоровью потребителя.
Если я смазываю редуктор, расположенный на боку от упаковки, можно ли использовать H2?
Нет, если существует хоть малейший риск переноса аэрозоля, конденсата или капли - выбирайте H1. Боковое расположение не гарантирует, что при вибрации или перепаде температур смазка не попадет на соседний конвейер или упаковку. H2 допустима только если смазка находится в полностью герметичной полости, куда продукт физически не может попасть.
Нужна ли отдельная смазка для каждого узла упаковочной линии?
Не обязательно. Одна универсальная H1-смазка (например, легкое масло или пластичная смазка NLGI 2) может работать на подшипниках, цепях и редукторах, если ее вязкость и консистенция подходят узлу. Однако для запаечных элементов, подвергаемых нагреву свыше 60 °C, может потребоваться отдельная термостойкая смазка.
Как часто нужно менять смазку в упаковочном оборудовании с пищевым допуском?
Периодичность зависит от интенсивности работы и типа узла. Для подшипников - раз в 1–2 недели. Для открытых цепей - раз в 3–5 дней. Если оборудование работает круглосуточно, смазку проверяют один раз за смену и доливают при необходимости. Частая замена (каждый месяц) требуется, если смазка подвергается частой мойке и дезинфекции.
Заключение
Защита продукта при смазке упаковочного оборудования - это не просто выбор правильной марки смазки, а совокупность мер: применение NSF H1-материалов с подтверждением ISO 21469, правильное нанесение (тонкая пленка без избытка), подбор консистенции для каждого узла и регулярный контроль во время процедур мойки. Граница между "безопасной смазкой" и "контаминацией продукта" тонка -10 ppm случайного попадания разрешены, а 11 ppm - уже нарушение. Поэтому техпроцесс смазки должен быть документирован и отражен в ХАССП предприятия.
Начните с аудита вашей упаковочной линии: определите узлы риска, проверьте, соответствуют ли текущие материалы NSF H1 + ISO 21469, уточните периодичность смазки по регламенту производителя оборудования и обучите персонал правильной технике нанесения. Если в текущем регламенте используются обычные промышленные смазки, замену следует провести незамедлительно и зафиксировать в документации смены материалов.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как удалить анаэробный герметик с резьбовых соединений, используя проверенные методы для разных типов фиксаторов и условий.
Узнайте, чем смазать секатор, чтобы защитить его от ржавчины и обеспечить долгую службу инструмента.
Эффективный контроль СОЖ позволяет значительно увеличить срок службы водосмешиваемой жидкости и оптимизировать производственные расходы.