
Антифрикционные покрытия холодного и горячего отверждения: сравнение и выбор
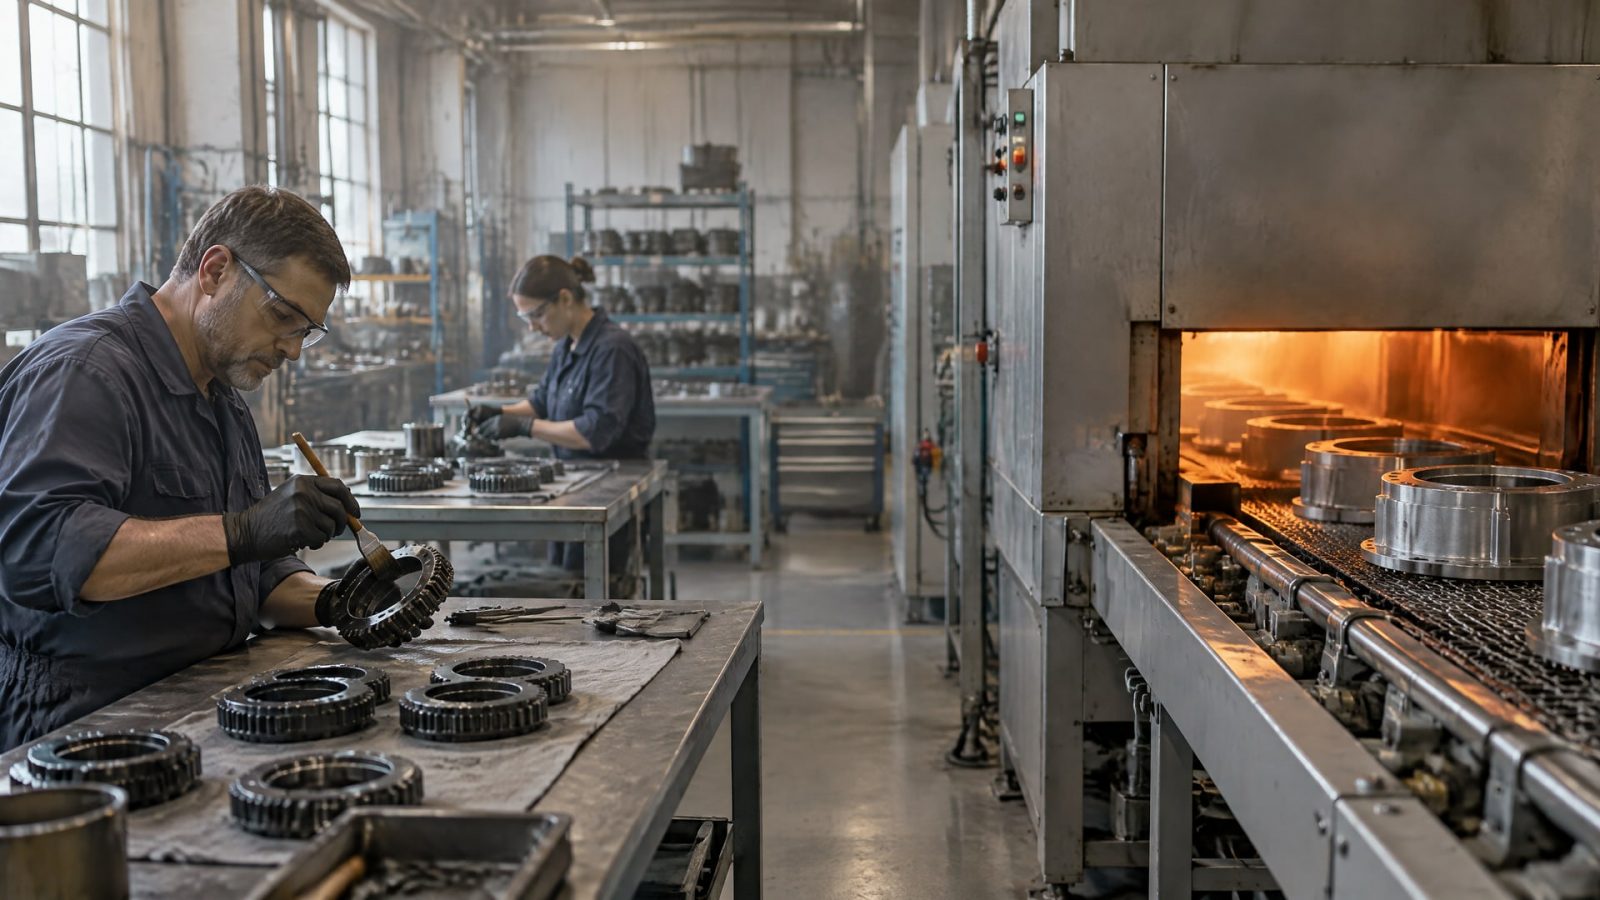
Антифрикционные покрытия холодного отверждения выбирают, когда деталь нельзя подвергать высокотемпературному термоциклу. Горячее отверждение подходит только в том случае, если материал основы выдерживает предусмотренные для конкретной системы температуру и время обработки. Поэтому сравнивать покрытия нужно не по принципу «какое лучше», а по совместимости с деталью, подготовке поверхности, толщине слоя и условиям работы.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают твердосмазочное покрытие для деталей и узлов. Разберем различия между холодным и горячим отверждением, требования к нанесению и параметры, которые стоит включить в техническую спецификацию. Отдельно рассмотрим, почему одного коэффициента трения недостаточно для выбора.
Чем отличаются антифрикционные покрытия холодного и горячего отверждения
Главное различие между двумя группами - способ формирования рабочего слоя.
Покрытию холодного отверждения не требуется высокотемпературная полимеризация, тогда как для горячего нужен заданный термоцикл. Его режим нельзя переносить с одного состава на другой: температура и длительность зависят от покрытия и детали.
Для большинства систем горячего отверждения приводится ориентировочный диапазон 200–420 °C, а время обработки может составлять до 25 минут. Это общая характеристика, а не универсальный режим для любого антифрикционного покрытия. В техническом описании конкретного состава могут быть указаны другие параметры. Например, для одной системы приведен цикл 60 минут при 200 °C после предварительной выдержки 10 минут при 80 °C. Эти значения относятся только к описанному для нее процессу и не должны использоваться как режим для другого покрытия.
Первый фильтр выбора - термостойкость подложки. Если материал детали не выдерживает нагрева без изменения свойств, горячее отверждение ограничено характеристиками изделия. В таком случае рассматривают холодное отверждение или другую технологию, совместимую с материалом основы. Если нагрев допустим, дополнительно оценивают производственный процесс: доступность оборудования, размеры детали и возможность выдержать требуемые время и температуру.
Оба вида покрытий требуют оценки не только способа отверждения. Для выбора важны подложка, шероховатость, толщина слоя, адгезия, контрматериал, давление, температура, влажность и режим контакта. Низкий коэффициент трения сам по себе не подтверждает, что покрытие будет работать в конкретном узле. Это относится и к задачам, где рассматривают антифрикционное покрытие кольца или детали поршневой группы: важна именно фактическая пара трения.
Холодное отверждение покрытия: когда его рассматривают
Холодное отверждение выбирают, если деталь чувствительна к нагреву или ее нельзя провести через высокотемпературный процесс.
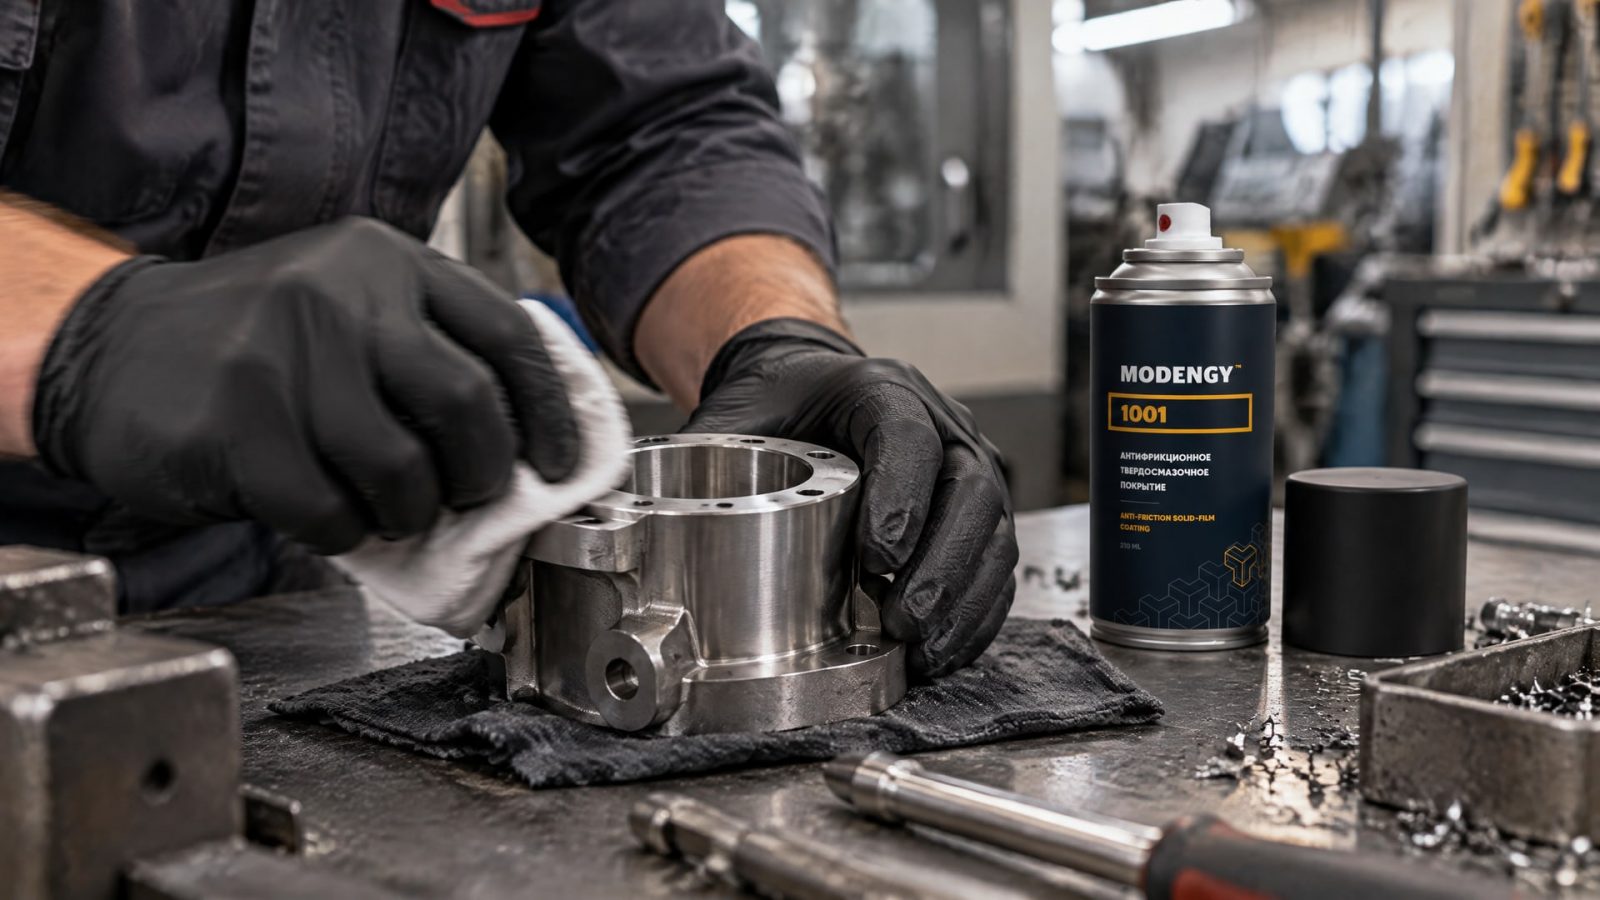
При этом термин не означает, что покрытие можно наносить без соблюдения технологии. Условия подготовки, нанесения и полимеризации необходимо сверять с документацией конкретного состава, а результат оценивать на самой детали или на образце из того же материала.
В качестве примера покрытия холодного отверждения в задании приведено MODENGY 1001. Указано, что оно отверждается при комнатной температуре. Другие параметры, включая время полимеризации, толщину слоя и допустимые условия эксплуатации, необходимо брать из технической документации продукта: в имеющихся данных они не приведены. MODENGY 1001 - отверждение: при комнатной температуре.
Независимо от температуры отверждения, рабочий результат зависит от поверхности. Перед нанесением требуется очистка и обезжиривание. Фосфатирование или пескоструйная обработка могут повысить адгезию и срок службы покрытия, если эти операции совместимы с материалом и требованиями к детали. Пропуск подготовки поверхности нельзя компенсировать выбором покрытия с подходящими заявленными трибологическими свойствами.
Способ нанесения также подбирают под изделие и производство. В числе применяемых методов - распыление, погружение с центрифугированием, трафаретная печать, нанесение кистью и валками. Выбор зависит от геометрии детали, требуемой равномерности и возможности контролировать толщину. Для небольших деталей и серийного производства важна повторяемость процесса; для отдельных изделий инженер должен отдельно проверить, удается ли равномерно обработать нужные поверхности.
Холодное отверждение не означает автоматического преимущества по ресурсу или трению. При сравнении оценивают адгезию, когезию, износ и поведение покрытия в контакте с конкретным контрматериалом. Если твердосмазочное покрытие наносят на кольцо или поршень, эти параметры следует проверять для реальной пары, а не выводить из одного лишь способа полимеризации.
Горячее отверждение: режим и ограничения
Горячее отверждение применяют, когда подложка и конструкция детали выдерживают необходимый нагрев.
Для большинства систем в источниках указан ориентир 200–420 °C и время до 25 минут. Эти значения описывают широкий диапазон, а не единый производственный рецепт: точный цикл зависит от состава, материала и габаритов детали, толщины слоя и типа печи.
Отдельный пример режима для одного горячего покрытия - предварительная выдержка 10 минут при 80 °C и затем 60 минут при 200 °C. Для него же указана рекомендуемая сухая толщина 15–20 мкм. Это параметры конкретной системы, а не общие требования ко всем покрытиям горячего отверждения. При переносе процесса на другую деталь режим необходимо сверять с ее массой, толщиной и документацией состава.
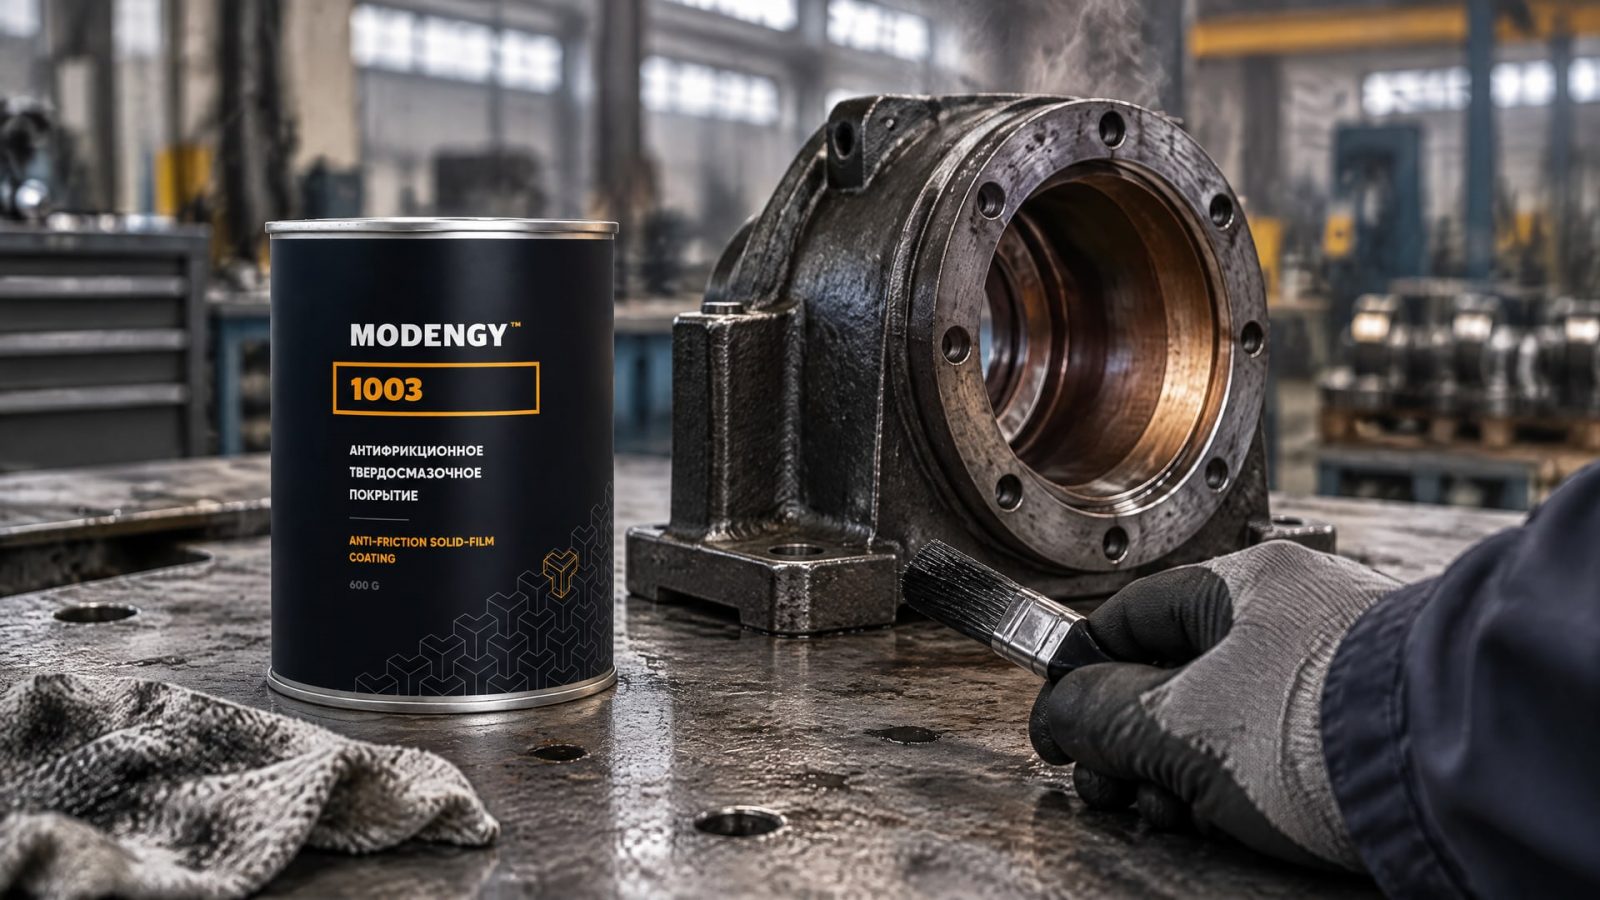
Для сравнения, MODENGY 1003 описано как антифрикционное покрытие горячего отверждения, требующее полимеризации при повышенной температуре.
| Продукт | Подтвержденная характеристика |
|---|---|
| MODENGY 1003 | Горячее отверждение; полимеризация при повышенной температуре |
До утверждения процесса следует проверить, выдерживает ли материал детали термоцикл без потери свойств. Для больших деталей время обработки может потребовать увеличения относительно паспортного режима. Поэтому недостаточно указать только температуру печи: в производственной спецификации фиксируют фактический режим на конкретной детали и контролируют достижение требуемых условий.
Высыхание на ощупь не всегда подтверждает полное отверждение. Для одного из руководств описан растворительный wipe test: если пленка снимается растворителем, покрытие еще не полностью отверждено. Применять такой способ контроля следует только с учетом документации конкретного покрытия и допустимости проверки для изделия.
Нанесение твердой смазки и подготовка поверхности
Нанесение твердой смазки начинается с подготовки основы.
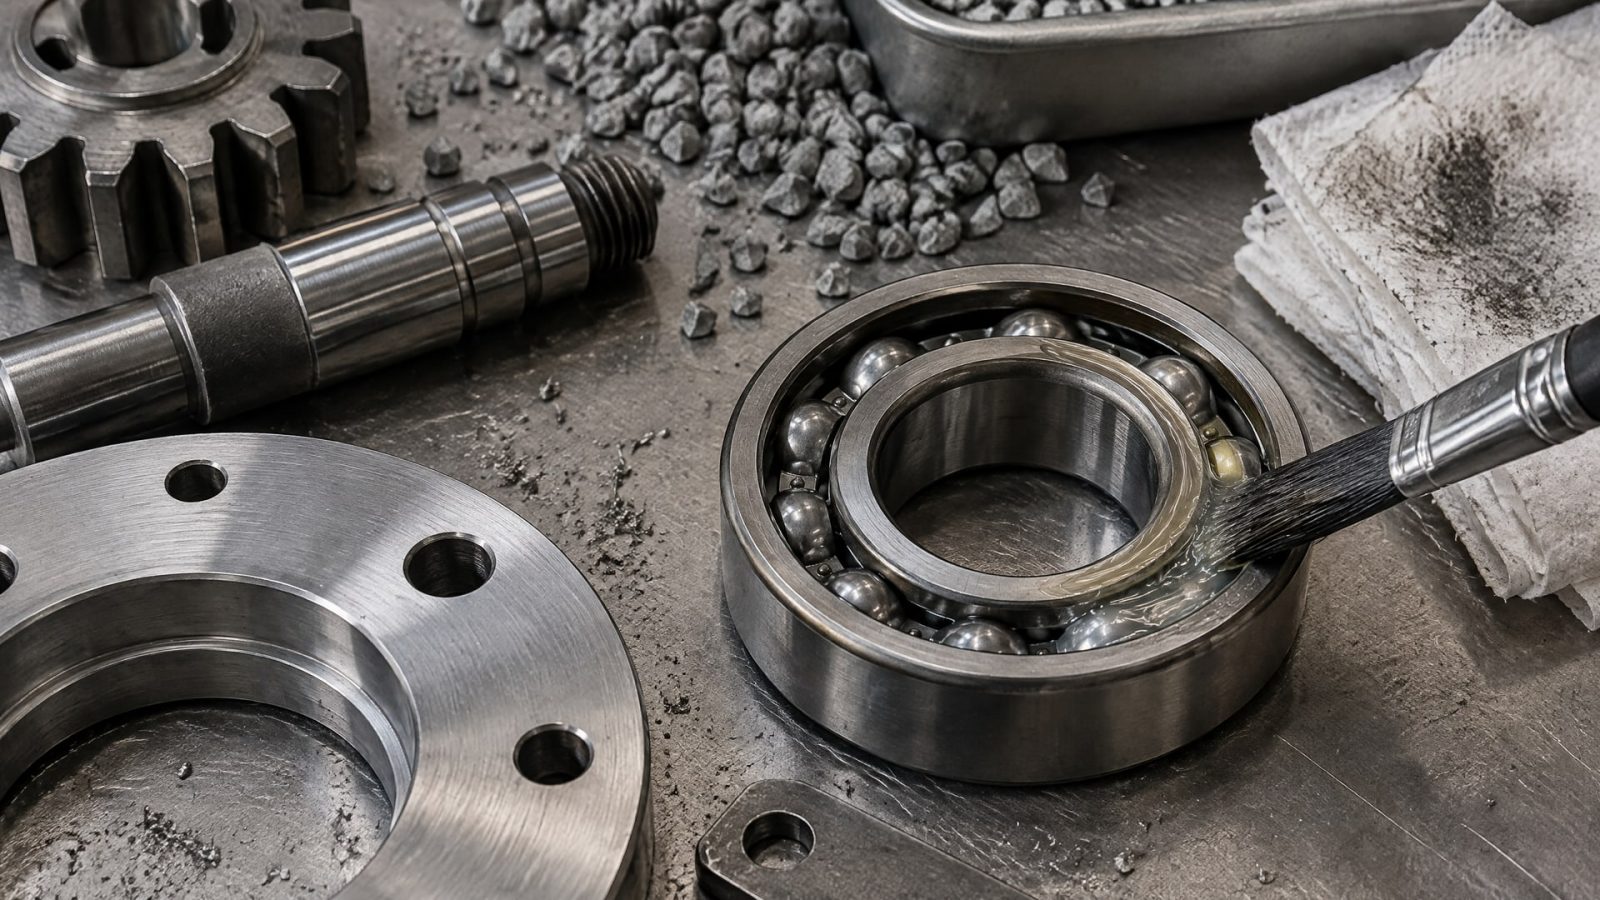
Поверхность очищают и обезжиривают; в зависимости от материала и технологии дополнительно используют фосфатирование или абразивную подготовку. Эти операции могут повысить адгезию и срок службы слоя. Подготовку выбирают с учетом требований к детали, поскольку одна и та же обработка не подходит автоматически для всех подложек.
Для получения предсказуемого результата контролируют равномерность нанесения и сухую толщину. В одном из примеров для горячего покрытия указана толщина 15–20 мкм. Этот диапазон нельзя считать универсальным: необходимую толщину определяют по документации конкретного состава и требованиям к детали. Изменение толщины может повлиять и на режим отверждения, поэтому параметры нанесения и термоцикла рассматривают вместе.
Метод нанесения выбирают под форму изделия и производственный процесс. Среди описанных вариантов есть распыление HVLP, распыление при вращении детали, нанесение погружением с центрифугированием, трафаретная печать, кисть, валки и coil-coating. Эти способы различаются по применимости к геометрии и возможности обеспечить равномерный слой. Для сложных деталей особенно важно проверить, покрываются ли все рабочие поверхности без пропусков и локального утолщения.
В технологической карте стоит зафиксировать:
материал и состояние поверхности детали;
способ очистки и обезжиривания;
дополнительную подготовку, если она предусмотрена;
метод нанесения и требуемую толщину;
параметры отверждения для конкретной детали;
способ контроля равномерности и адгезии.
Если речь идет о нанесении на кольцо, поршень или другую деталь узла, отдельно проверяют контрматериал и реальные условия контакта. Сам факт применения твердосмазочного покрытия не подтверждает его совместимость с конкретной парой трения.
Как сравнить покрытия и проверить результат
Сравнение антифрикционных покрытий проводят по совокупности характеристик.
Помимо способа отверждения, учитывают адгезию и когезию, равномерность и твердость слоя, модуль упругости, коэффициент трения и износ. Для инженерного выбора важны также подложка, шероховатость, толщина покрытия, температура, влажность, давление и фактический контрматериал.
Проверять следует именно рабочую пару и режим эксплуатации. Усредненный коэффициент трения не показывает сам по себе, как покрытие поведет себя в конкретном контакте. Для этого учитывают стабильность после прогрева или приработки, характер износа и адгезию. Если покрытие предназначено для отдельной детали, испытание на образце имеет смысл только при сопоставимости материала основы, подготовки и условий нанесения.
Для оценки адгезии сухих смазочных пленок существует ASTM D2510-22 - Standard Test Method for Adhesion of Solid Film Lubricants. Наличие метода испытания не заменяет требований к процессу: в спецификации также фиксируют способ подготовки поверхности, толщину слоя и режим отверждения. Для горячего покрытия отдельно указывают фактическое время и температуру обработки на детали.
Практичный порядок сравнения выглядит так:
Исключить составы, термоцикл которых не выдерживает материал детали.
Сверить требования к очистке, обезжириванию и дополнительной подготовке поверхности.
Проверить допустимую толщину и подходящий для изделия способ нанесения.
Сопоставить адгезию, износ и трение в фактической контактной паре.
Утвердить технологический режим и способ контроля на детали или сопоставимом образце.
Такой подход помогает не сводить выбор к вопросу «холодное или горячее». Сначала оценивают совместимость с изделием и процессом, затем - свойства покрытия и подтверждение результата. Для закупщика техническая спецификация с этими параметрами дает более предметную основу для сравнения предложений.
Часто задаваемые вопросы
Что выбрать: покрытие холодного или горячего отверждения?
Начните с материала и конструкции детали. Если подложка не выдерживает термоцикл, горячее отверждение может быть исключено. Если нагрев допустим, сравните точные режимы конкретных составов, требования к подготовке, толщину слоя и свойства в реальной паре трения. Сам способ отверждения не определяет ресурс покрытия.
Какой режим горячего отверждения считать стандартным?
Единого режима для всех покрытий нет. Для большинства систем приводится ориентировочный диапазон 200–420 °C и время до 25 минут, но конкретный цикл зависит от состава и детали. Для одного покрытия описан режим 60 минут при 200 °C после 10 минут при 80 °C. Эти значения нельзя переносить на другой продукт.
Достаточно ли низкого коэффициента трения для выбора?
Нет. Помимо коэффициента трения, оценивают адгезию, когезию, износ, толщину и равномерность слоя, подложку и контрматериал. Важны также температура, влажность, давление и режим контакта. Поэтому характеристики покрытия сопоставляют с условиями работы конкретного узла, а не используют как отдельное основание для выбора.
Как понять, что покрытие полностью отверждено?
Ориентируются на технологический режим и требования документации конкретного состава. В одном из руководств для проверки описан растворительный wipe test: если пленка снимается растворителем, она еще не полностью отверждена. Такой контроль применяют только после проверки его совместимости с покрытием и изделием.
Заключение
Антифрикционные покрытия холодного и горячего отверждения отличаются прежде всего требованиями к формированию слоя. Холодное отверждение рассматривают для деталей, чувствительных к нагреву; горячее - когда подложка выдерживает установленный термоцикл. В обоих случаях результат зависит от подготовки поверхности, толщины, адгезии и работы покрытия в фактической паре трения.
Следующий шаг для инженера - сверить материал детали с температурой отверждения, запросить технические параметры конкретного покрытия и закрепить в спецификации подготовку поверхности, толщину, режим нанесения и контроль результата. Для закупщика это позволит сравнивать решения по совместимости с процессом, а не только по одному показателю.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Окунание и центрифугирование – методы нанесения покрытий, их особенности, выбор и применение для различных деталей.
Узнайте, почему дешевое масло резьбонарезного станка портит инструмент и подрывает резьбу. Выберите правильную СОЖ.
Изучите, как выбрать масло для нарезки резьбы на стальных трубах, учитывая его свойства, совместимость со станком и влияние на качество резьбы.