
Окунание и центрифугирование покрытий: технология нанесения и выбор метода
Окунание и центрифугирование помогают наносить покрытия на детали разной формы и обрабатывать партии мелких изделий. Центрифугирование выбирают для большого количества однотипных мелких деталей, когда важны производительность и равномерность слоя. Окунание рассматривают, если конструкция изделия затрудняет применение центрифуги. Выбор зависит от геометрии детали, свойств покрытия и требований к его отверждению.
Статья будет полезна инженерам, технологам и закупщикам, которые подбирают твердосмазочное покрытие и способ его нанесения. Разберем подготовку поверхности, рабочие условия, контроль толщины и адгезии, а также режимы сушки. Отдельно рассмотрим покрытие кольцевых деталей и ситуации, когда окунание предпочтительнее центрифугирования.
Как выбрать между окунанием и центрифугированием
Центрифугирование применяют для обработки больших партий мелких деталей: болтов, гаек, шпилек, шайб, тарельчатых пружин и небольших уплотнений.
Метод помогает равномерно распределять покрытие и получать одинаковую толщину на поверхности деталей. Его преимущества особенно заметны при серийной обработке однотипных изделий.
Окунание выбирают, если конструкция детали затрудняет применение центрифуги. Это не взаимозаменяемые операции с одинаковым результатом: на выбор влияют форма изделия, доступность покрываемых поверхностей, свойства материала и требования к однородности пленки. Поэтому технологию определяют до запуска партии, а не после появления подтеков или непрокрашенных участков.
Окунание и центрифугирование: критерии выбора
| Критерий | Центрифугирование | Окунание |
|---|---|---|
| Типичная задача | Большая партия мелких однотипных деталей | Изделие, конструкция которого неудобна для центрифуги |
| Геометрия | Мелкие детали, в том числе крепеж и шайбы | Сложная конструкция, для которой центрифугирование затруднено |
| Контроль процесса | Равномерность и одинаковая толщина покрытия | Полнота нанесения и отсутствие потеков |
| Ограничения | Метод подходит не для любой детали | Результат зависит от геометрии и материала покрытия |
Перед выбором способа стоит проверить, разрешает ли документация покрытия нужную технологию. Для твердосмазочных материалов используют методы, аналогичные окрашиванию: распыление, окунание и трафаретную печать; для ряда составов подходит и центрифугирование. Сам факт, что деталь можно погрузить в материал, еще не подтверждает пригодность окунания для конкретного покрытия.
Для инженера важны повторяемость и возможность обработать требуемые поверхности, а для снабженца - соответствие технологии производственной партии. Если серия состоит из большого числа мелких изделий, центрифугирование может быть производительнее. Если форма детали мешает ее обработке в центрифуге, рассматривают окунание и заранее проверяют равномерность слоя на пробном изделии.
Подготовка поверхности перед нанесением покрытия
Адгезия зависит не только от состава, но и от состояния основы.
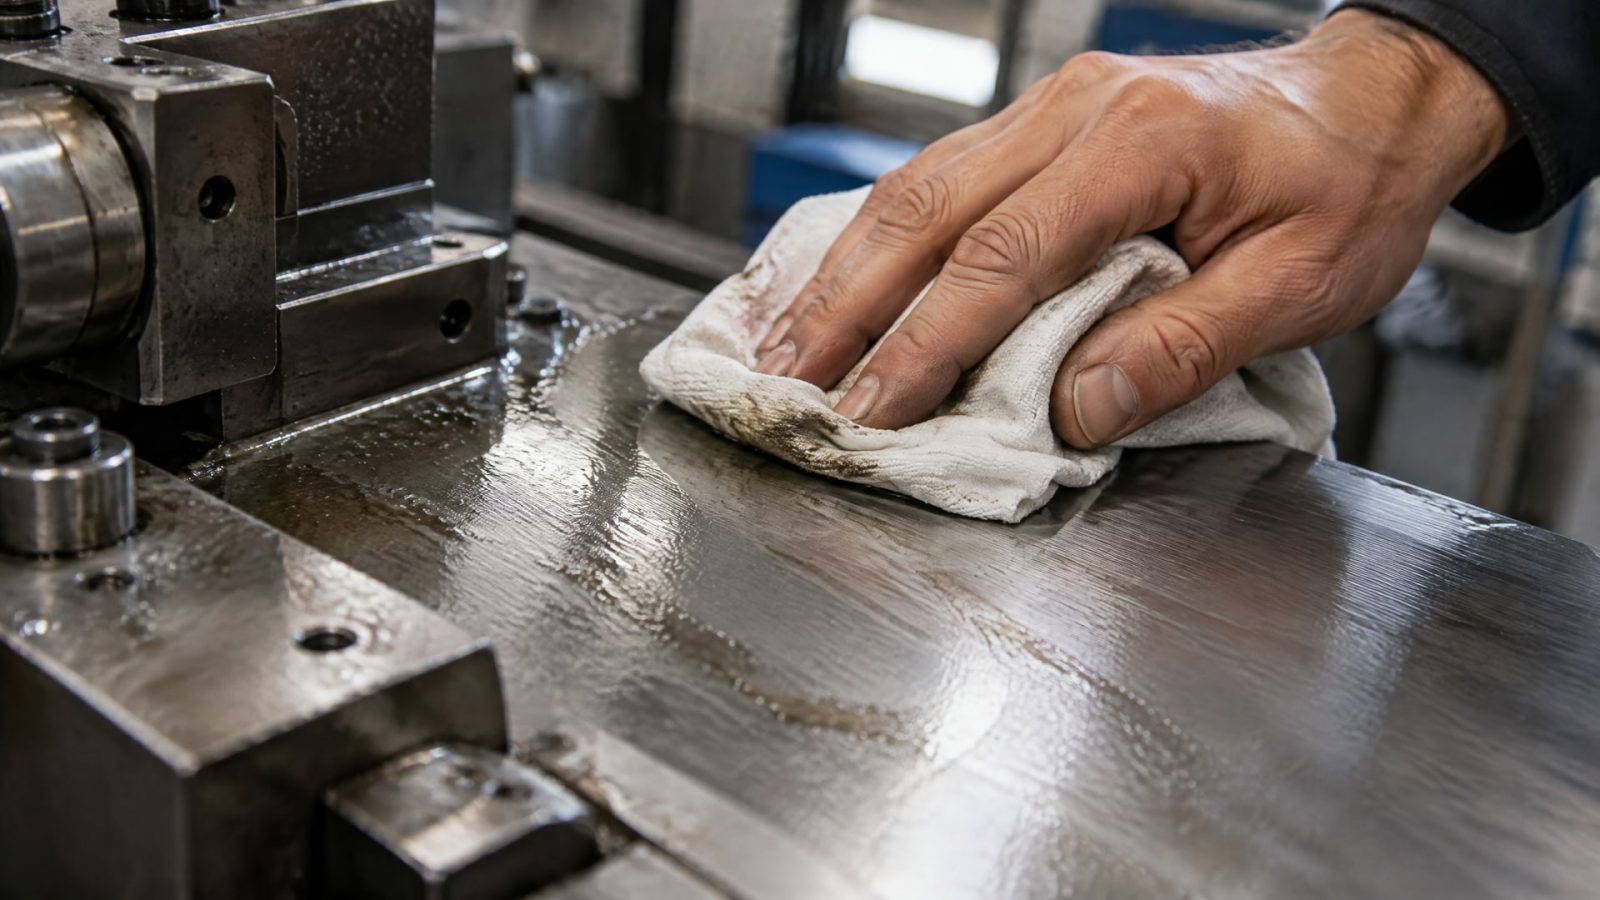
Перед нанесением удаляют масла, смазки, оксиды и влагу. Если на детали остаются загрязнения, сцепление покрытия с поверхностью ухудшается, а дефект может обнаружиться уже после сушки или при эксплуатации.
После очистки оценивают, нужна ли поверхности дополнительная обработка. В зависимости от требований покрытия может потребоваться шероховатость или конверсионный подслой для повышения адгезии. Эти операции выбирают по документации на материал и детали: нельзя назначать подготовку только по аналогии с другим изделием.
Что проверить до нанесения
Удалены ли с поверхности масла, смазки, оксиды и влага.
Требуются ли для конкретного покрытия шероховатость или конверсионный подслой.
Соответствуют ли температура и влажность условиям нанесения.
Подходит ли выбранный метод для геометрии детали и состава покрытия.
Определены ли толщина пленки и число слоев.
Для твердосмазочных покрытий в качестве рекомендуемых условий нанесения приводятся температура 20±10 °C и относительная влажность не выше 80%. Это ориентиры для описанного материала, а не универсальные нормативы для всех покрытий. Перед работой их сверяют с документацией на выбранный состав.
При подготовке партии важно не смешивать очистку и контроль качества нанесения. Чистая поверхность создает условия для адгезии, но сама по себе не подтверждает, что пленка легла равномерно. После нанесения отдельно оценивают толщину, внешний вид и сцепление с основой.
Покрытие кольцевых деталей и управление толщиной слоя
У кольцевых деталей нужно учитывать всю геометрию, а не только наружную поверхность.
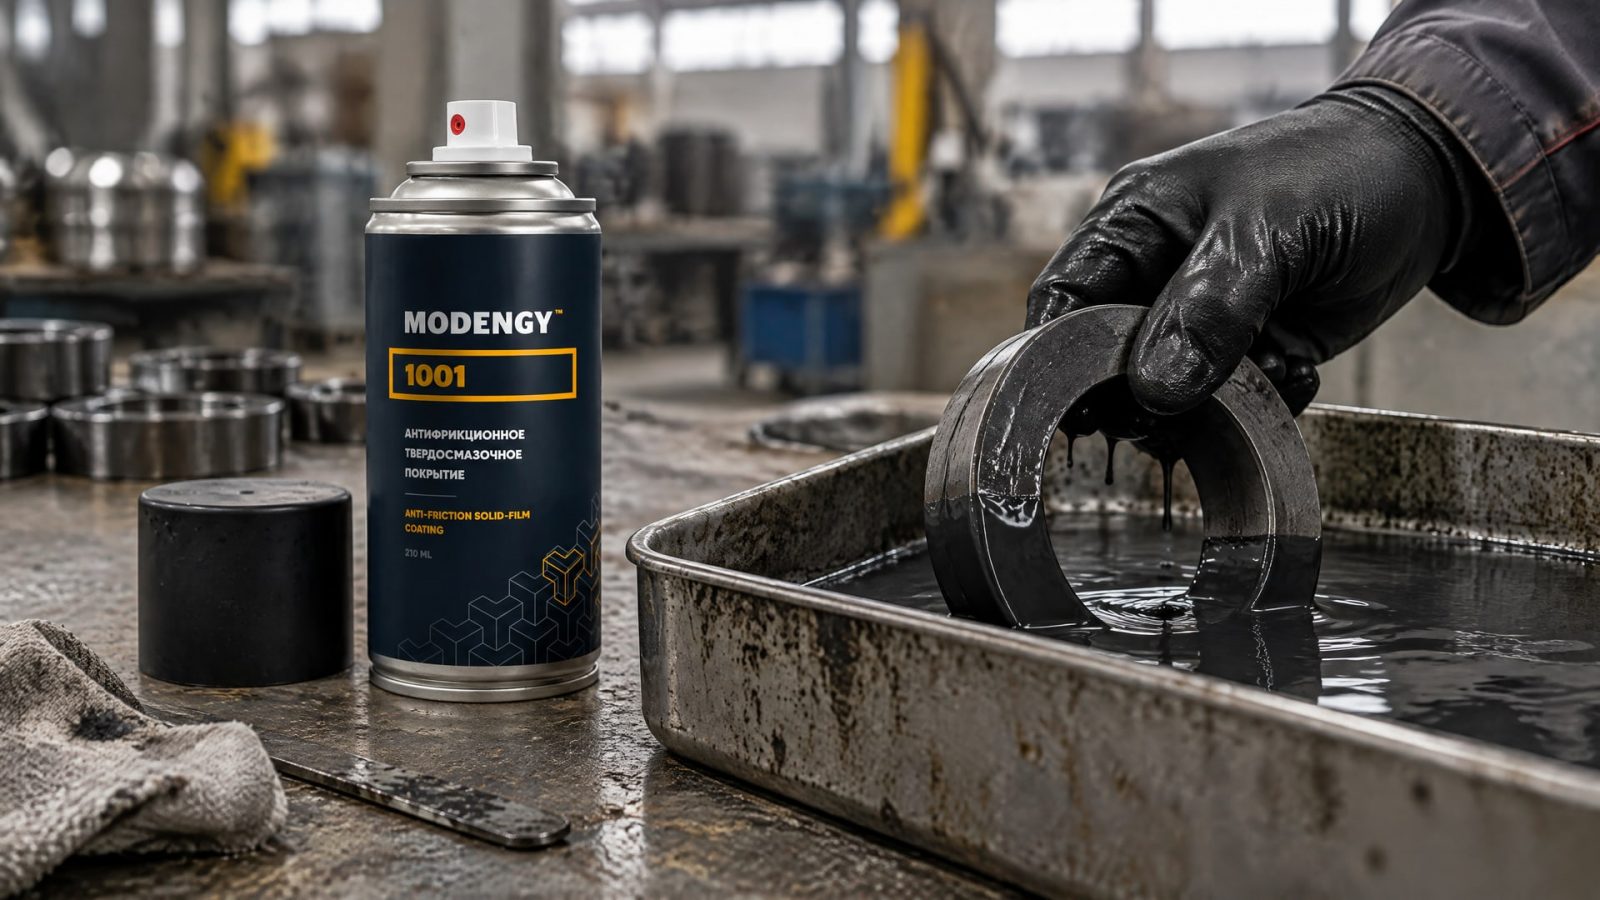
При подборе технологии проверяют, как покрытие распределяется по доступным участкам и не возникают ли потеки или неравномерность. Кольцевая форма сама по себе не означает, что деталь обязательно нужно обрабатывать центрифугированием: решение зависит от ее размеров, конструкции и требований к покрываемым поверхностям.
Для деталей, которым требуется защита от износа и коррозии, важен подбор твердосмазочного покрытия под условия работы. В узлах, где рассматривают риск вымывания, фреттинга или трудности холодного пуска, оценивают задачу целиком: свойства материала, подготовку основы, способ нанесения и отверждение. Для такой задачи в качестве одного из рассматриваемых материалов используют MODENGY 1001; применимость конкретного способа нанесения нужно сверять с документацией покрытия и геометрией детали.
Толщина должна соответствовать установленным требованиям. В одном из паспортов покрытия приведен диапазон сухой пленки 7-15 мкм. Это значение относится к конкретному материалу, поэтому его нельзя переносить на другие составы без проверки. Увеличение толщины не гарантирует лучшей защиты: избыток материала может повысить риск потеков и других дефектов.
При многослойном нанесении предусматривают промежуточную подсушку. Если следующий слой нанести без необходимого технологического этапа, возрастает вероятность нарушения равномерности и появления дефектов. Для кольцевых деталей и мелкоштучных изделий контроль толщины особенно важен: проверяют не только среднее значение, но и соответствие покрытия требованиям на разных участках поверхности.
Способы отверждения покрытий и режимы сушки
Способ отверждения выбирают по документации конкретного материала.
Часть составов отверждается при комнатной температуре, другим нужна горячая сушка. Поэтому режим одного твердосмазочного покрытия нельзя автоматически применять к другому, даже если способ нанесения и геометрия деталей совпадают.
В одном из паспортов приведена следующая последовательность: после первого слоя выдержка при комнатной температуре не менее 30 минут, после второго слоя - также не менее 30 минут. Затем покрытие помещают в термошкаф и плавно повышают температуру примерно на 3 °C в минуту до 140-150 °C. Выдержка при этой температуре составляет 1,5-3 часа в зависимости от размеров поверхности.
Для других составов указан ориентир горячего отверждения 150-250 °C с выдержкой, а некоторые материалы отверждаются при комнатной температуре. Эти режимы нельзя объединять в одну универсальную инструкцию. Инженер сверяет температуру, время и порядок нанесения со спецификацией покрытия, а закупщик проверяет, доступно ли на площадке оборудование для требуемого процесса.
Как снизить риск дефектов при сушке
Соблюдать промежуточную выдержку, если она предусмотрена технологией многослойного нанесения.
Не переносить режим термошкафа с одного материала на другой.
Учитывать рекомендованную скорость повышения температуры и продолжительность выдержки.
После отверждения проверять равномерность слоя, адгезию и внешний вид.
Сопоставлять режим сушки с размерами поверхности и возможностями оборудования.
Контроль отверждения начинается до загрузки изделия в термошкаф: важно соблюдать последовательность операций и рекомендованные интервалы. После сушки оценивают результат по установленным для детали требованиям. Если пленка неоднородна или на поверхности видны потеки, одной корректировки температуры может быть недостаточно: следует проверить подготовку, нанесение и промежуточные этапы процесса.
Контроль качества и подбор твердосмазочного покрытия
Качество покрытия оценивают по нескольким параметрам: толщине, равномерности, адгезии и внешнему виду после отверждения.
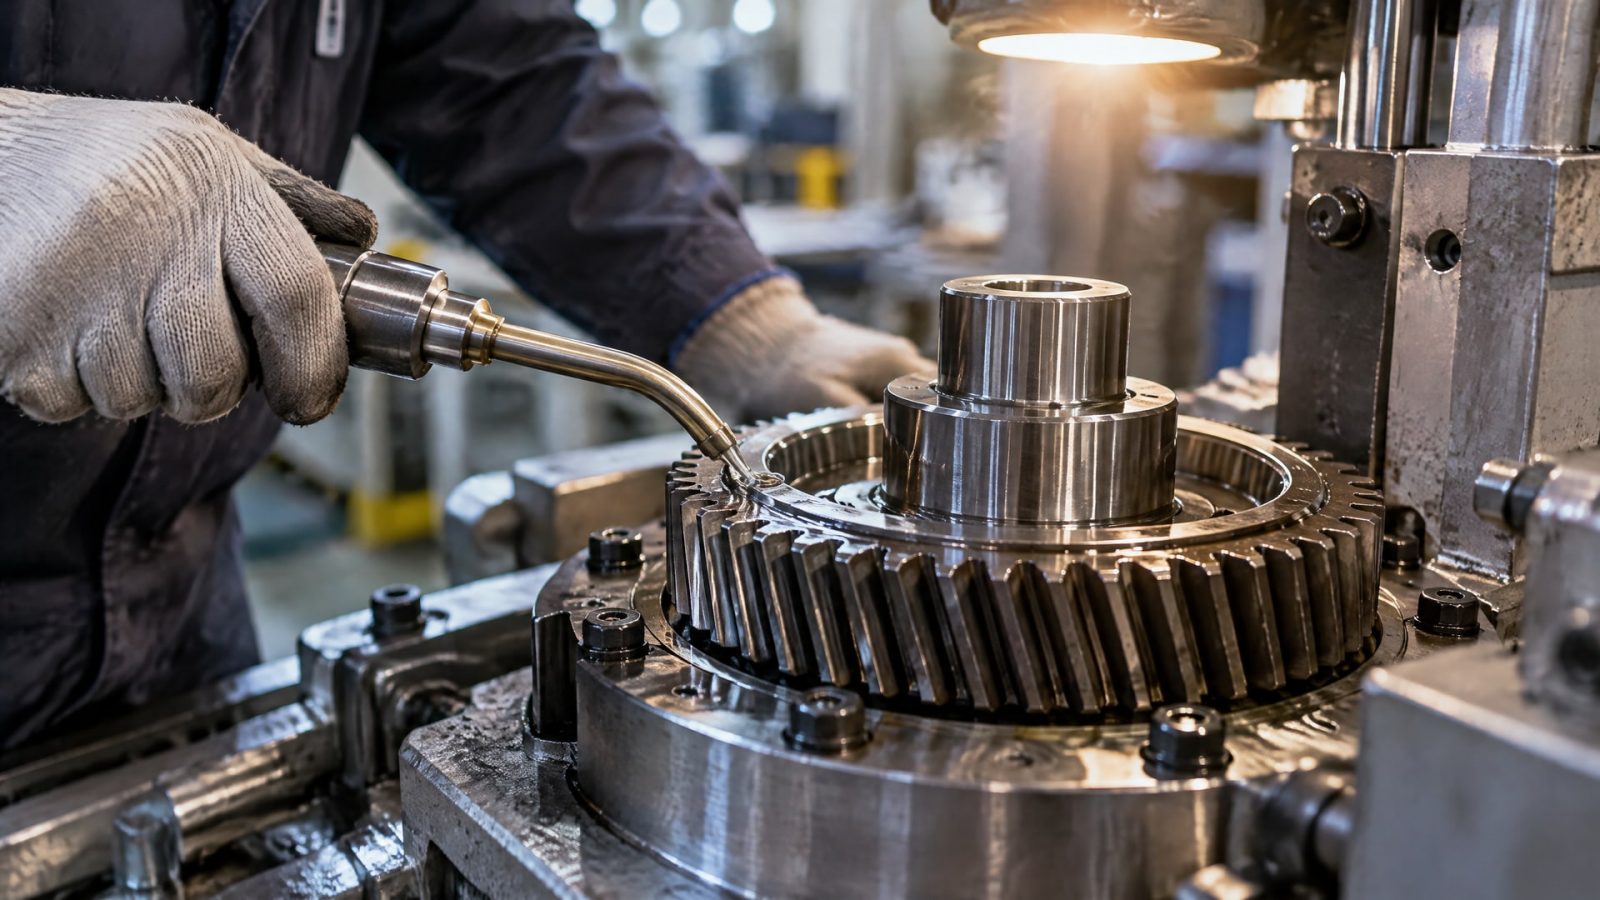
Проверка только визуального состояния не заменяет контроль толщины и сцепления с основой. Для серийной обработки важно определить, как будут контролировать результат и по каким требованиям принимать партию.
При подборе твердосмазочного покрытия учитывают рабочую задачу, допустимые условия нанесения, требуемую толщину пленки и способ отверждения. Также проверяют, подходит ли материал для окунания, центрифугирования или другого предусмотренного процесса. Если покрытие требует горячей сушки, а термошкафа на участке нет, это становится ограничением выбора независимо от удобства нанесения.
Документы на материалы для покрытий также имеют разное назначение. ISO 11890-1:2024 описывает отбор проб и испытания материалов для покрытий и их сырья. ISO 23230:2023 содержит раздел об отверждении покрытий и относится к процессам и требованиям для покрытий космических систем. Ни один из этих документов сам по себе не задает универсальный режим нанесения твердосмазочного покрытия на любую промышленную деталь.
До запуска серийной обработки полезно согласовать несколько пунктов:
требования к подготовке поверхности;
допустимые способы нанесения;
толщину сухой пленки и число слоев;
порядок промежуточной сушки и окончательного отверждения;
методы контроля адгезии, толщины и внешнего вида.
Такой перечень помогает связать требования к покрытию с реальными возможностями участка. Для закупщика это способ проверить комплектность технологических требований до приобретения материала, а для инженера - основа для планирования процесса и контроля партии. Если в документации не указаны нужные параметры, их не следует заменять значениями из паспорта другого состава.
Часто задаваемые вопросы
Когда выбирают центрифугирование вместо окунания?
Центрифугирование применяют прежде всего для больших партий однотипных мелких деталей, когда важны производительность и одинаковая толщина покрытия. Окунание рассматривают, если конструкция изделия затрудняет использование центрифуги. Окончательный выбор сверяют с документацией покрытия, поскольку не каждый состав подходит для обоих методов.
Какова рекомендуемая толщина твердосмазочного покрытия?
Толщина зависит от конкретного материала и требований к детали. В одном из паспортов указан диапазон сухой пленки 7-15 мкм, но это значение нельзя автоматически переносить на другие покрытия. Ориентируйтесь на спецификацию выбранного состава и контролируйте не только толщину, но и равномерность слоя.
Как подобрать режим отверждения покрытия?
Режим определяют по документации конкретного состава. Одни покрытия отверждаются при комнатной температуре, другим требуются промежуточные выдержки и нагрев в термошкафу. Например, в одном паспорте указан нагрев до 140-150 °C с выдержкой 1,5-3 часа. Это не универсальная инструкция для всех материалов.
Обязательно ли готовить поверхность перед нанесением?
Да, подготовку нельзя считать второстепенной операцией. Перед нанесением удаляют масла, смазки, оксиды и влагу, поскольку загрязнения ухудшают адгезию покрытия. В зависимости от требований материала дополнительно проверяют необходимость шероховатости или конверсионного подслоя.
Заключение
Окунание и центрифугирование решают разные производственные задачи. Центрифугирование подходит для больших партий мелких однотипных изделий, а окунание рассматривают для деталей, конструкция которых затрудняет работу в центрифуге. Надежность результата зависит от подготовки поверхности, соблюдения требований к толщине и правильного отверждения покрытия.
Следующий шаг - выбрать покрытие под условия работы детали и сверить его документацию с геометрией изделия, доступным способом нанесения и возможностями оборудования для сушки. Перед обработкой всей партии проверьте согласованность этих требований и определите, как будут контролироваться толщина, равномерность, адгезия и внешний вид.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему дешевое масло резьбонарезного станка портит инструмент и подрывает резьбу. Выберите правильную СОЖ.
Изучите, как выбрать масло для нарезки резьбы на стальных трубах, учитывая его свойства, совместимость со станком и влияние на качество резьбы.
Масло для нарезки резьбы: улучшает качество, снижает износ инструмента и предотвращает задиры при обработке металлов.