
Как заменить прокладку фланца анаэробным формирователем прокладок
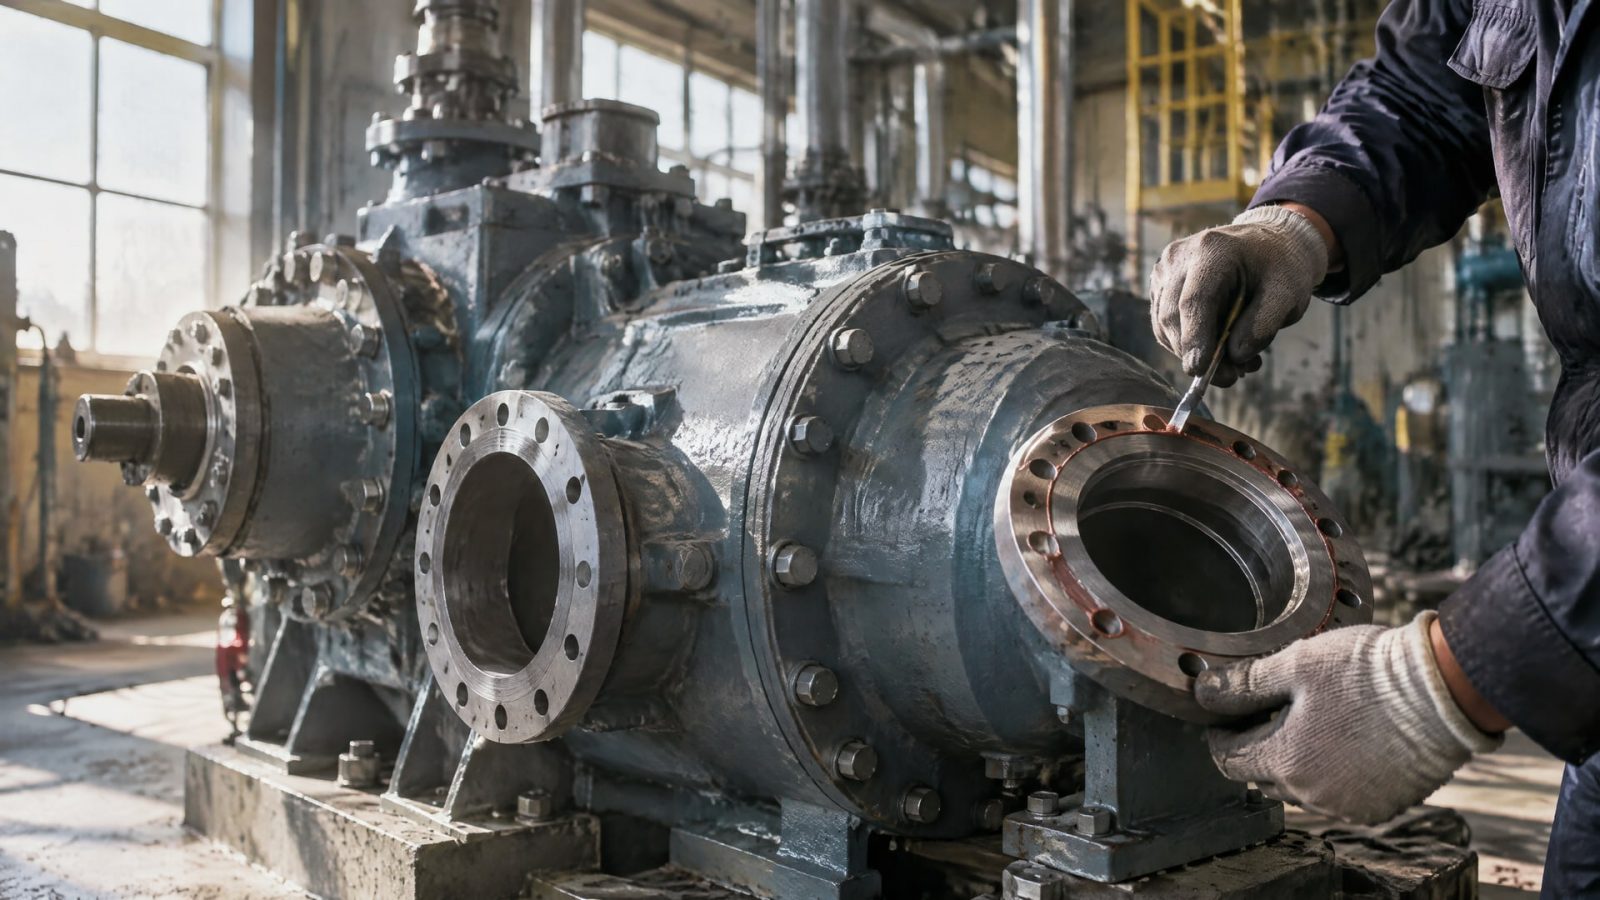
Анаэробный формирователь прокладок - это альтернатива традиционным резиновым или картонным прокладкам для жестких металлических фланцевых соединений. Материал отверждается без доступа воздуха непосредственно в зазоре между поверхностями, формируя герметичное уплотнение на месте. Это решение часто выбирают инженеры и закупщики промышленного сектора для соединений, где необходима высокая надежность и устойчивость к вибрации, давлению и температурным циклам.
В отличие от предварительно вырезанных прокладок, анаэробный герметик позволяет избежать проблем с хранением, старением резины и потерей герметичности из-за проседания. Однако применение требует четкого соблюдения технологии: от подготовки поверхностей до схемы затяжки крепежа. Статья раскрывает полный алгоритм замены прокладки фланца и раскрывает типичные ошибки, которые инженеры допускают при переходе на этот материал.
Когда анаэробный герметик заменяет традиционную прокладку
Анаэробные формирователи предназначены в первую очередь для герметизации жестких машинных фланцев - редукторов, корпусов насосов, промышленной арматуры и фланцевых соединений трубопроводов.
Главное отличие от подхода с готовыми прокладками: материал не нужно предварительно вырезать, хранить и подбирать по размерам. Он наносится прямо на поверхность и отверждается в контакте с металлом.
Применение имеет смысл, когда требуется:
Герметизация фланцевых соединений, работающих под вибрацией, давлением или переменными нагрузками, - такие условия часто приводят к проседанию резиновых прокладок и развитию утечек.
Замена прокладки фланца, когда доступ затруднен и требуется оперативно восстановить герметичность без длительной сборки-разборки.
Соединения с микронеровностями прилегающих поверхностей - анаэробный герметик заполняет малые зазоры и неровности, образуя плотное уплотнение.
Однако это решение не подходит для мягких прокладочных материалов, больших зазоров (свыше 0,50 мм) или сильно деформируемых фланцев. Также следует проверить, допускает ли температурный и химический режим узла применение конкретного анаэробного состава.
Подготовка поверхностей перед нанесением герметика
Успех герметизации на 80 % зависит от чистоты сопрягаемых поверхностей.
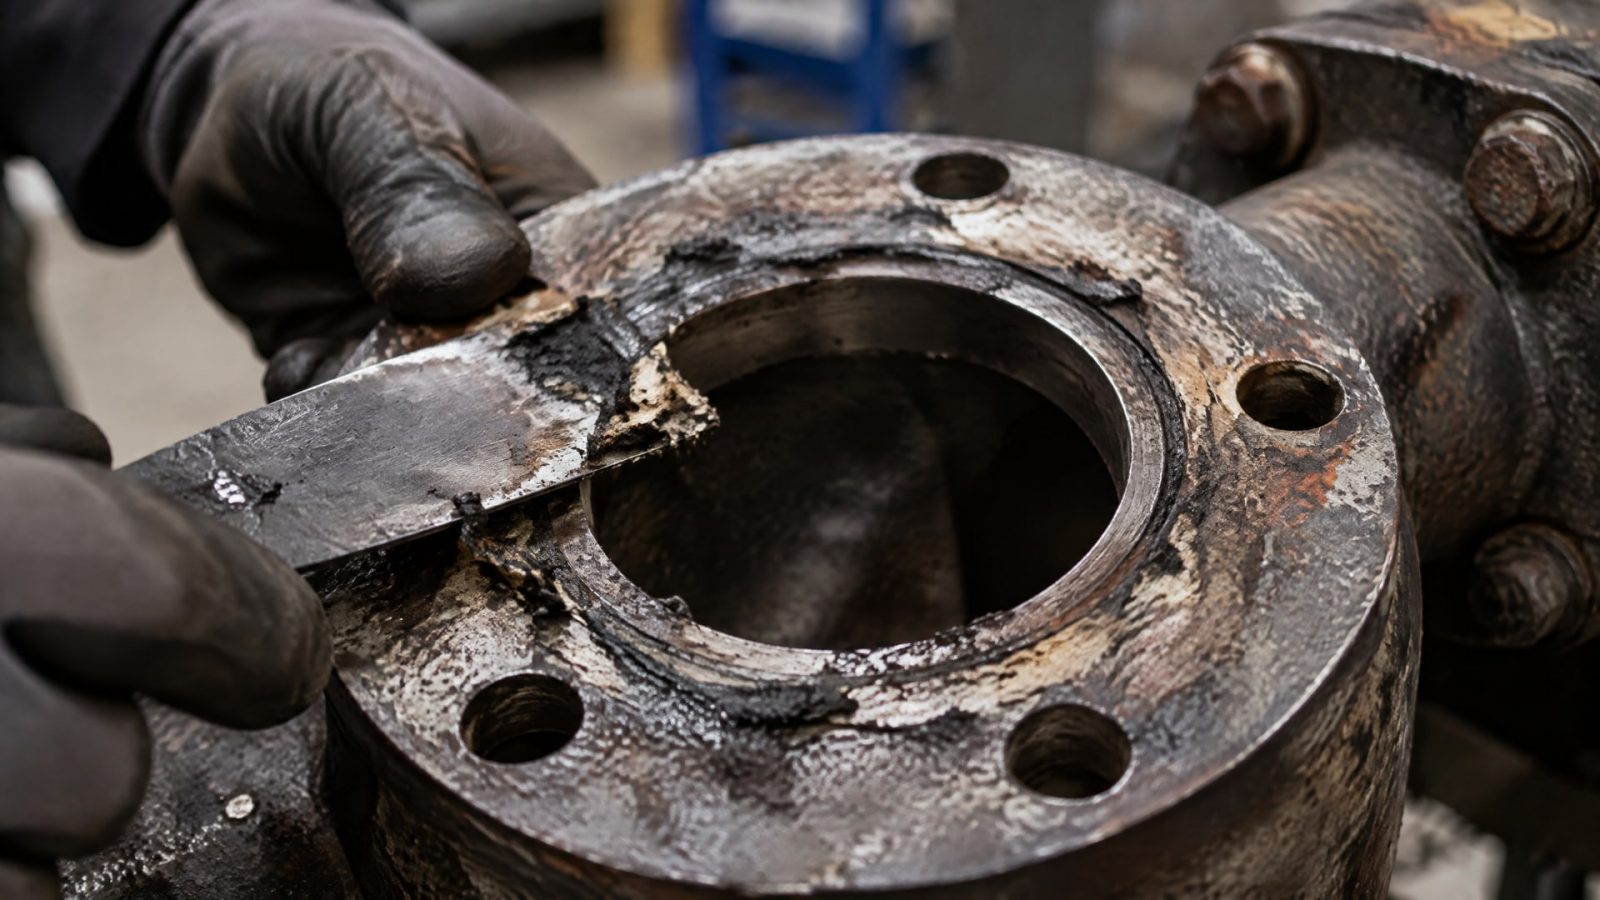
Если предыдущая прокладка осталась или под ней скопилась грязь, масло и ржавчина, анаэробный герметик не будет плотно прилегать к металлу и начнет отверждаться неравномерно, оставляя «каналы» для утечки.
Правильная подготовка включает:
Полное удаление старой прокладки механическим способом (скребком, проволочной щеткой или пневматическим инструментом) - остатки резины, картона и герметика должны быть убраны полностью.
Очистку от масла, жира и консервирующих составов - используют обезжириватель или растворитель, совместимый с материалом фланца; минеральное масло и углеводороды замедляют отверждение.
Удаление старой краски и коррозии - поверхность должна быть голым металлом, без слоев краски или окисла.
Сушку обеих поверхностей полностью - влага препятствует отверждению анаэробного герметика.
Финальную протирку чистой тряпкой без ворса, чтобы исключить пыль и частицы.
После подготовки фланец должен быть матовым, без блеска масла и без видимых загрязнений. Проверка готовности: капля воды должна сразу впитаться в поверхность, а не скатиться в каплю.
Нанесение анаэробного формирователя прокладок
Нанесение герметика требует точного соблюдения нескольких правил, чтобы исключить утечки по болтовым отверстиям и неполное заполнение зазора.
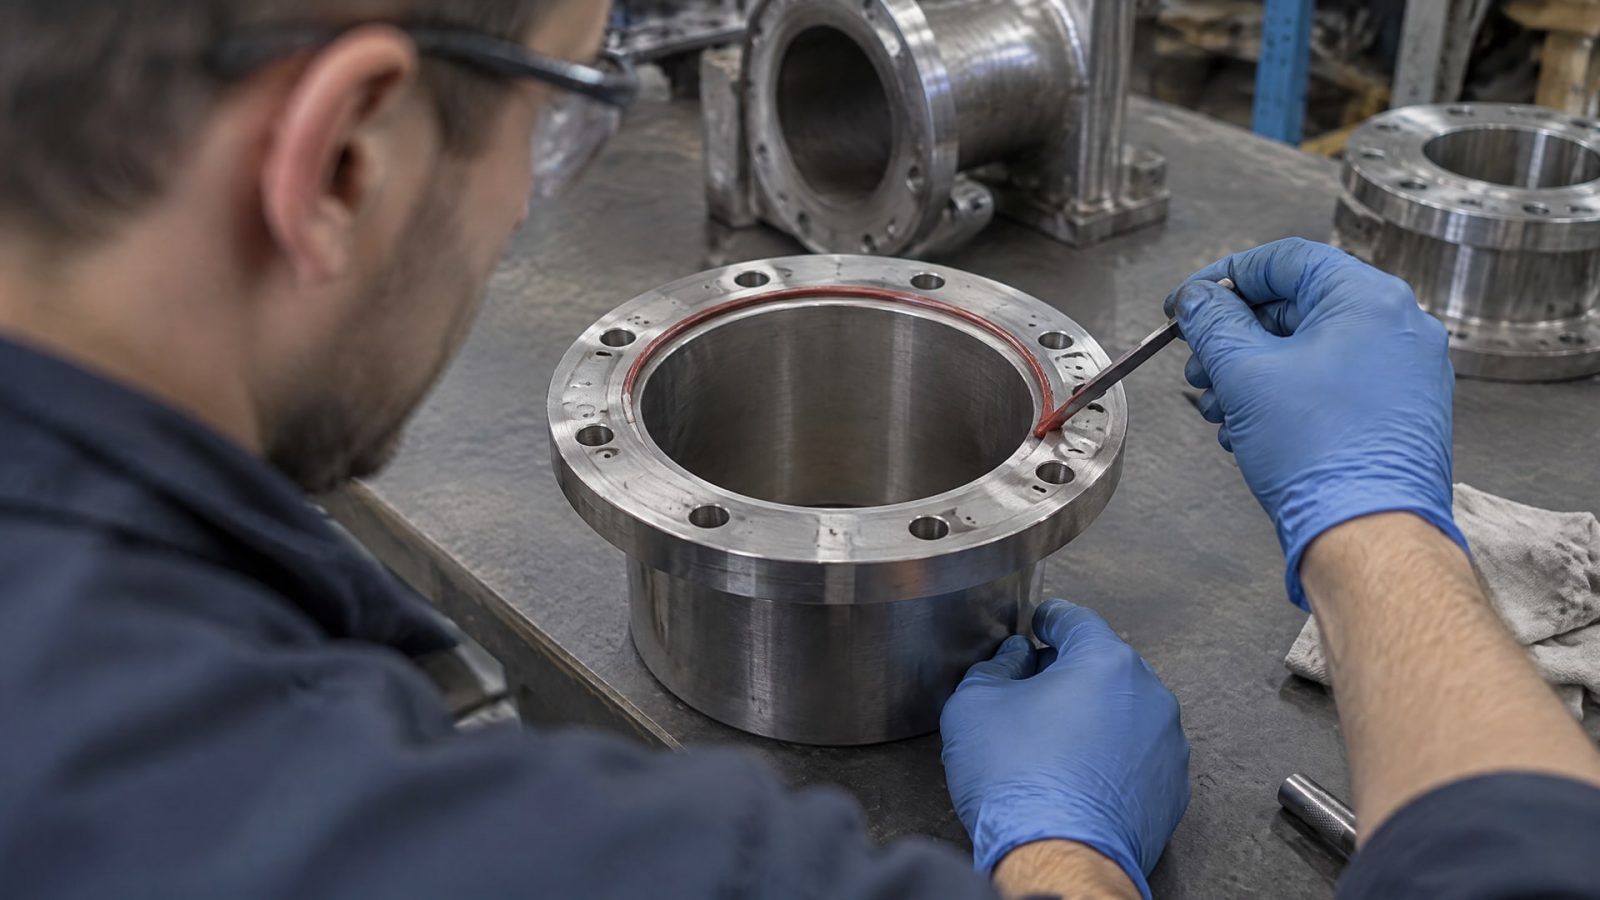
Валик герметика вокруг отверстий
Герметик наносят непрерывным валиком по одной из сопрягаемых поверхностей (обычно по внутренней части фланца, ближе к центру). Линия должна быть сплошной, без пропусков и пунктира, диаметром 2–3 мм. Очень важно обойти все болтовые отверстия, пройдя валиком вокруг каждого отверстия, чтобы герметик создал барьер для утечки через крепежные каналы.
Типичная схема:
Начиная от одной точки, проводят непрерывный валик вокруг центрального канала (если есть).
На расстоянии 5–10 мм от края обходят каждое болтовое отверстие, замыкая линию.
Завершают валик, встречаясь с начальной точкой и слегка перекрывая ее.
Нельзя наносить толстый слой в несколько миллиметров - это не улучшает герметичность, а затрудняет отверждение в толще материала и может привести к неполному излечению.
Применение праймера и активатора
Праймер ускоряет отверждение анаэробного герметика, особенно на малоактивных металлах (медь, алюминий, нержавеющая сталь) или в холодных условиях. Его наносят тонким слоем только на одну поверхность фланца перед нанесением герметика. Праймер сохнет 10–30 секунд и испаряется; после этого наносят валик герметика на ту же или противоположную поверхность.
Праймер не обязателен на активных материалах (чугун, углеродистая сталь) и при работе при комнатной температуре и выше. Однако на практике в цехах и ремонтных сервисах его часто добавляют для гарантии, чтобы не зависеть от точной температуры и состояния металла.
Сборка фланца и затяжка крепежа
После нанесения герметика фланец собирают немедленно.
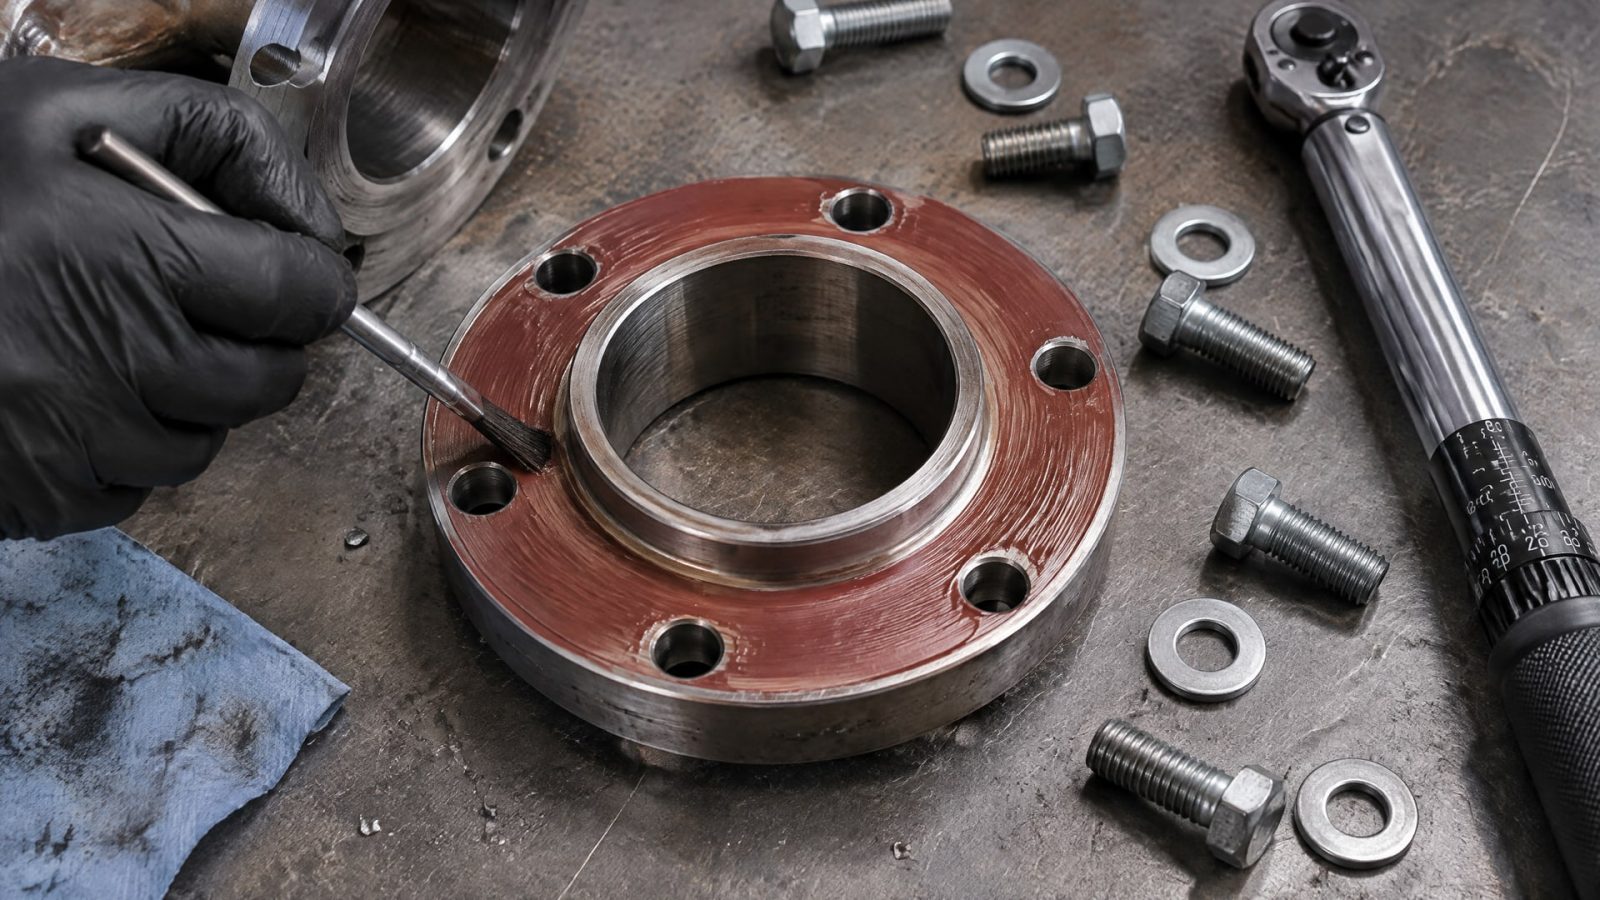
Анаэробный материал начинает отверждаться в контакте с металлом и исчезновением воздуха, поэтому задержка в сборке может привести к предварительному схватыванию и нарушению герметичности.
Выравнивание и прижим
Фланцы выравнивают с минимальным боковым смещением - перекос исключит равномерный контакт поверхностей и герметика. Болты вводят в отверстия и слегка затягивают вручную, чтобы прижать фланцы друг к другу без люфта. После этого переходят к нормативной затяжке по схеме.
Схема затяжки
Затяжку выполняют крестовой или звездочной схемой - это исключает перекос фланца и обеспечивает равномерный прижим по всей площади. Диагонально противоположные болты затягивают поочередно, двигаясь по кругу. Каждый проход выполняют с постепенным увеличением момента, чтобы не допустить локального перетяжима на первом болте.
Затяжка проводится до штатного момента, рекомендованного производителем узла или в соответствии с техдокументацией. Перетяжка нежелательна - она может привести к выдавливанию герметика из зазора, появлению микротрещин в уплотнении и последующей утечке.
Время полимеризации
После затяжки герметик продолжает отверждаться. На активных металлах (чугун) начальное схватывание происходит за 24 часа, на менее активных (алюминий, медь) - за 24–48 часов. Полное отверждение (окончательная прочность) достигается за 3–7 суток в зависимости от толщины слоя и материала.
До достижения начального схватывания соединение должно оставаться неподвижным. При возможности давление в системе повышают постепенно, начиная со второго-третьего дня после сборки.
Герметизация фланцевых соединений в высокотемпературных узлах
Для герметизации фланцев выхлопных систем, теплообменников и других узлов, работающих при повышенной температуре, используют составы, специально разработанные для таких условий.
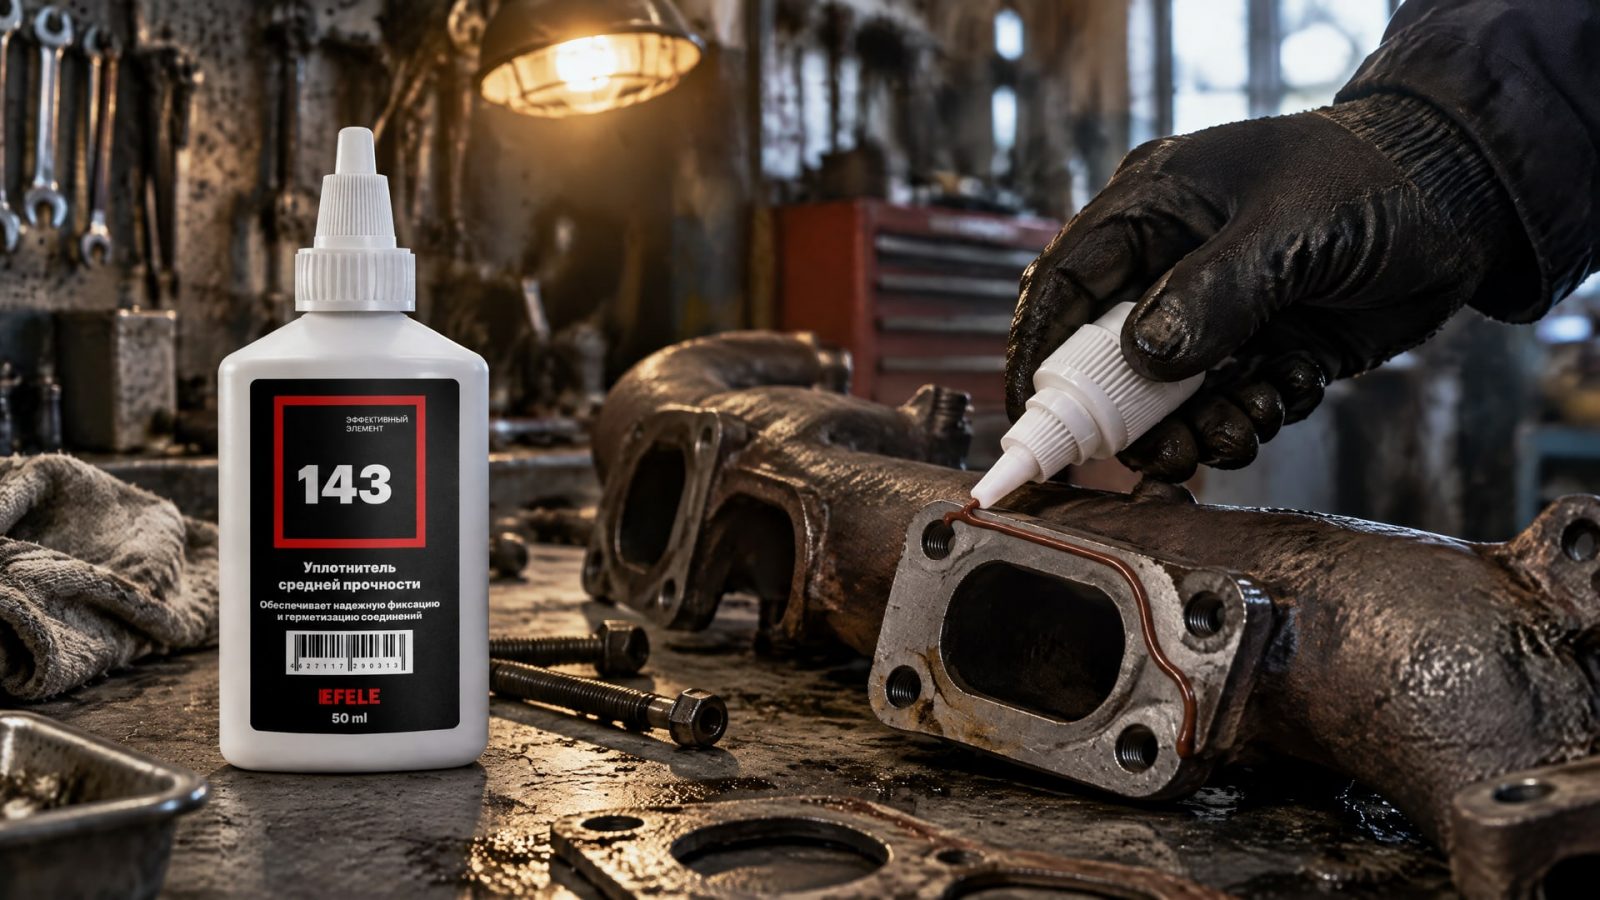
Ключевое отличие: материал должен выдерживать термические циклы (нагрев-охлаждение) без растрескивания и потери адгезии.
При замене прокладки фланца выхлопной трубы или водонагревателя важно:
Проверить температурный диапазон герметика и сравнить его с рабочим режимом узла.
Убедиться, что герметик устойчив к маслам и конденсату, которые могут присутствовать во время холодного пуска.
Выполнить подготовку поверхностей еще более тщательно, так как при высокой температуре загрязнения будут способствовать разрыву уплотнения.
Для герметизации фланцевых соединений вместо традиционных прокладок идеально подходит анаэробный формирователь прокладок EFELE 143, обеспечивающий надежную герметизацию и устойчивость к высоким температурам. Состав рассчитан на работу в условиях вибрации и давления, что особенно полезно при восстановлении герметичности выхлопных фланцев и корпусов редукторов.
В высокотемпературных приложениях отверждение может замедлиться из-за низкой активности металла при нагреве; в таких случаях праймер становится полезен, сокращая время полимеризации в два раза.
Типичные ошибки и как их избежать
Даже опытные инженеры допускают ошибки при переходе на анаэробные герметики.
Знание типичных проблем помогает исключить их с первого раза.
Недостаточная очистка поверхностей
Самая частая причина утечек - остатки старой прокладки или масла. Под давлением герметик начинает вытекать по каналам загрязнений, оставляя незащищенные участки. Решение: выделить на подготовку больше времени, чем кажется необходимым. Поверхности должны блеснуть чистотой.
Нанесение тонкого пунктира вместо валика
Если герметик нанесен несплошной линией с пропусками, он не может обеспечить герметичность по всему периметру. Требуется сплошной валик толщиной 2–3 мм, без перерывов.
Нарушение схемы затяжки
При затяжке «кольцом» (по часовой стрелке) или хаотично фланец перекашивается, герметик выдавливается из зазора, и соединение начинает течь. Крестовая схема - инструмент, который исключает такие ошибки.
Сборка с задержкой
Если после нанесения герметика прошло более 10–15 минут и началось предварительное схватывание, фланец может собраться неровно. Герметик нужно наносить и собирать оперативно, в один непрерывный процесс.
Работа во влажной среде или при низкой температуре
Влага и холод замедляют отверждение или препятствуют ему полностью. Если соединение собирается при температуре ниже +5 °C или во влажной среде, используют праймер или применяют составы, разработанные для таких условий.
Перетяжка крепежа
Излишнее усилие затяжки может выдавить герметик из зазора, оставив фланец полностью или частично незащищенным. Затяжка выполняется до нормативного момента, не более.
Часто задаваемые вопросы
Можно ли заменить любую прокладку анаэробным формирователем?
Нет. Анаэробный герметик предназначен только для жестких металлических фланцевых соединений с зазорами до 0,50 мм. Для мягких прокладок, больших зазоров, сильно подвижных или деформируемых фланцев это решение не подходит. Перед применением убедитесь, что ваше соединение именно жесткое и металлическое.
Как долго высыхает герметик до полной герметичности?
Начальное схватывание (когда можно повысить давление) происходит за 24 часа на активных металлах (чугун, сталь) и за 24–48 часов на менее активных (алюминий, нержавейка). Полное отверждение занимает 3–7 суток. До достижения начального схватывания соединение остается неподвижным.
Нужен ли праймер в любом случае?
Нет, праймер - это опция для ускорения отверждения на пассивных металлах (медь, алюминий, нержавеющая сталь) и при температуре ниже +15 °C. На активных металлах (чугун, углеродистая сталь) при нормальных условиях герметик отверждается без праймера. Однако на практике праймер часто добавляют для гарантии, чтобы не зависеть от точного состояния поверхности.
Можно ли применить герметик на фланце, если фланец уже старый и неровный?
Не всегда. Анаэробный герметик рассчитан на близко прилегающие жесткие поверхности с зазорами до 0,50 мм. Если фланец сильно изношен, перекошен или имеет глубокие царапины, герметизация может быть неполной. В таких случаях лучше восстановить геометрию фланца или использовать более толстую готовую прокладку.
Сколько стоит замена прокладки фланца водонагревателя анаэробным герметиком?
Стоимость зависит от типа узла, доступа к фланцу, необходимости слива воды и демонтажа оборудования. Сам герметик стоит значительно дешевле готовой прокладки, но трудозатраты на подготовку поверхностей и сборку могут быть соизмеримы. Точная цена рассчитывается для каждого случая отдельно в сервисной документации.
Заключение
Замена прокладки фланца анаэробным формирователем - это проверенная технология для жестких металлических соединений, работающих под вибрацией, давлением и температурными циклами. Технология требует четкого соблюдения пяти ключевых этапов: подготовка поверхностей, нанесение непрерывного валика герметика вокруг болтовых отверстий, сборка с минимальным смещением, затяжка по крестовой схеме и ожидание полимеризации.
Начните с проверки, что ваше соединение действительно жесткое и металлическое, а температурный режим узла соответствует паспорту герметика. Затем выполните тщательную подготовку поверхностей, наносите герметик сплошным валиком, собирайте фланец оперативно и затягивайте крепеж по норме. При соблюдении этих правил герметичность сохраняется на весь срок эксплуатации соединения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, какая смазка для замков авто поможет защитить механизмы от замерзания зимой и избежать проблем с доступом к машине.
Узнайте, как анаэробный фиксатор резьбы и конструктивные методы помогают предотвратить самоотвинчивание крепежа при вибрации и циклических нагрузках.
Узнайте, как правильно выбрать и применять пищевое масло для редуктора H1, чтобы продлить срок службы оборудования и пройти аудиты пищевой безопасности.