
Покрытие для задвижек: как снизить риск прикипания гаек на шпильках
Прикипание гаек на шпильках дисковой задвижки снижают не одной антикоррозионной обработкой, а системой для резьбового соединения с контролируемым трением. Для этого применяют сухие антифрикционные покрытия, в том числе термоотверждаемые, и проверяют их совместимость с крепежом и заданным режимом затяжки. Важны не только защита от коррозии, но и повторяемость трения после нанесения и отверждения.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают покрытие для задвижек и материалы для обслуживания крепежа. Разберем причины заедания резьбы, требования к сухой пленке, роль коэффициента трения, стандарты для защитных покрытий и параметры, которые стоит запросить у поставщика.
Почему гайки прикипают к шпилькам дисковых задвижек
Прикипание гаек на шпильках часто воспринимают исключительно как последствие коррозии.
Однако причина может быть также в нестабильном трении в резьбе или в том, что покрытие не рассчитано на работу резьбового крепежа. Поэтому одна лишь антикоррозионная обработка не гарантирует, что гайка будет надежно затягиваться и затем сниматься при обслуживании.
Коэффициент трения влияет на связь между моментом затяжки и усилием зажима. Если трение меняется от детали к детали или после нанесения покрытия, одинаковый момент затяжки не обязательно обеспечит одинаковое усилие предварительного натяга. Слишком низкое трение тоже не означает, что соединение надежнее: важен контролируемый диапазон, соответствующий требованиям к крепежу и монтажу.
В инженерной практике для резьбовых соединений часто рассматривают диапазон коэффициента трения 0,08-0,16. В отдельных системах задают значения для разных частей соединения: например, µ = 0,08-0,16 или µtot = 0,08-0,14. Это не универсальные параметры для любой задвижки, а ориентиры, которые нужно сверять с технической документацией и требованиями к конкретному соединению.
При подборе покрытия полезно разделить две задачи:
Защита поверхности крепежа от коррозии.
Обеспечение предсказуемого трения при затяжке и демонтаже.
Сохранение посадки и работоспособности резьбы после нанесения покрытия.
Совместимость покрытия на гайке и шпильке как единой фрикционной пары.
Если прикипает крепеж, смазка резьбового соединения при сборке может облегчить монтаж, но не всегда устраняет первопричину. При коррозии, неподходящем покрытии или нестабильном трении эффект от смазки может оказаться временным. Поэтому для длительной эксплуатации оценивают всю систему: материал, защитный слой, фрикционные свойства и процедуру затяжки.
Каким должно быть покрытие для задвижек
Покрытие для задвижек выбирают с учетом не только среды эксплуатации, но и функции крепежа.
Гайка должна сохранять возможность контролируемой затяжки и последующего демонтажа, а слой не должен мешать посадке резьбы. Поэтому при оценке материала важно учитывать толщину покрытия, его коррозионные свойства и влияние на трение.
Для крепежа применяют сухие антифрикционные пленки на основе графита, PTFE или дисульфида молибдена в связующем. После нанесения они образуют закрепленный слой, который уменьшает металлический контакт и поддерживает смазывание резьбы без жидкой смазки в процессе эксплуатации. Для термоотверждаемых материалов отдельно проверяют, как меняются адгезия и фрикционные свойства после цикла отверждения.
Избыточная толщина покрытия может ухудшить посадку и повлиять на стабильность затяжки. Поэтому принцип «чем толще, тем надежнее» для резьбовых деталей не подходит. Покрытие должно быть предназначено для крепежа, а его функциональность нужно оценивать вместе с параметрами резьбы и сборки.
При изучении технических данных стоит искать:
Коэффициент трения и допустимый разброс его значений.
Метод испытания фрикционных характеристик.
Данные о стабильности свойств после отверждения, если материал термоотверждаемый.
Сведения о толщине слоя и его влиянии на посадку резьбы.
Указание, допускает ли система интегральную или последующую смазку.
Когда на шпильке и гайке применены разные материалы или покрытия, их взаимодействие нельзя оценивать по отдельности. Для пары важен общий, подтвержденный диапазон трения. Именно он помогает связать момент затяжки с усилием зажима и снизить риск заедания при обслуживании.
Термоотверждаемые материалы для резьбового крепежа
Термоотверждаемый материал после нанесения и предусмотренного технологией отверждения формирует пленку с заданными рабочими свойствами.
Для крепежа важны ее сцепление с поверхностью и стабильность фрикционных характеристик после цикла выдержки. Температуру и продолжительность отверждения нельзя выбирать по общему описанию класса материала: эти параметры должны быть указаны в документации на конкретную систему.
Сухое антифрикционное покрытие отличается от обычной смазки при сборке. Оно остается закрепленным на детали и поддерживает смазывание резьбы в эксплуатации, тогда как монтажная смазка наносится непосредственно при сборке. Эти решения не следует считать взаимозаменяемыми без проверки совместимости: стандарты на защитные покрытия отдельно рассматривают возможность наличия встроенной или нанесенной после покрытия смазки.
При выборе термоотверждаемого слоя для шпилек и гаек нужно выяснить, как контролируют результат после обработки. Для инженерной оценки имеют значение не только внешний вид и защита от коррозии, но и измеряемые параметры трения, разброс результатов и сохранение посадки резьбы. Если данные после отверждения отсутствуют, предсказать поведение соединения по одному названию материала нельзя.
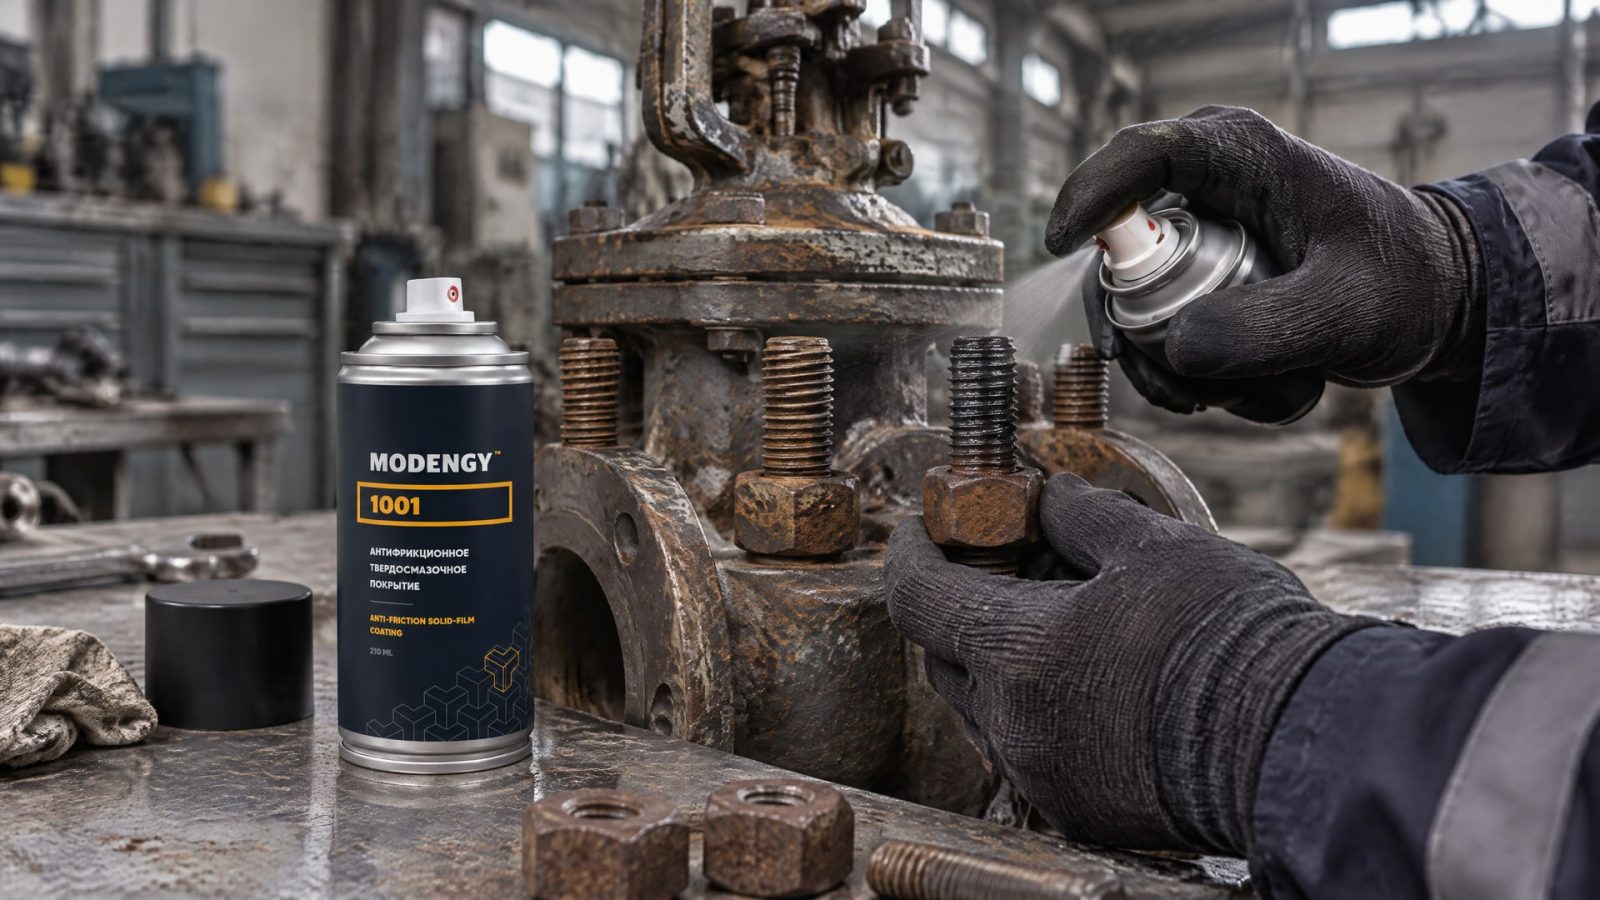
При высоких температурах и воздействии агрессивных сред проблема может проявляться не только при первом монтаже. Влага и загрязнения, износ контактирующих поверхностей, фреттинг и холодный пуск способны осложнить дальнейшее обслуживание крепежа. Для таких условий антифрикционное твердосмазочное покрытие MODENGY 1001 рассматривают как вариант защиты резьбовой пары: при подборе сверяются с его документацией и подтвержденными характеристиками для конкретного применения.
Если на участке требуется упростить монтаж и демонтаж либо нужна предварительная обработка резьбовых соединений, в качестве альтернативного подхода применяют специальные резьбовые пасты EFELE. Это отдельное решение, которое следует выбирать с учетом условий эксплуатации и совместимости с покрытием, а не добавлять автоматически к любой системе.
Как выбрать антифрикционное покрытие для болтов и гаек
При выборе покрытия для болтов, гаек и шпилек сначала определяют, что требуется от соединения: защита от коррозии, контролируемое трение, снижение риска заедания или сочетание этих функций.
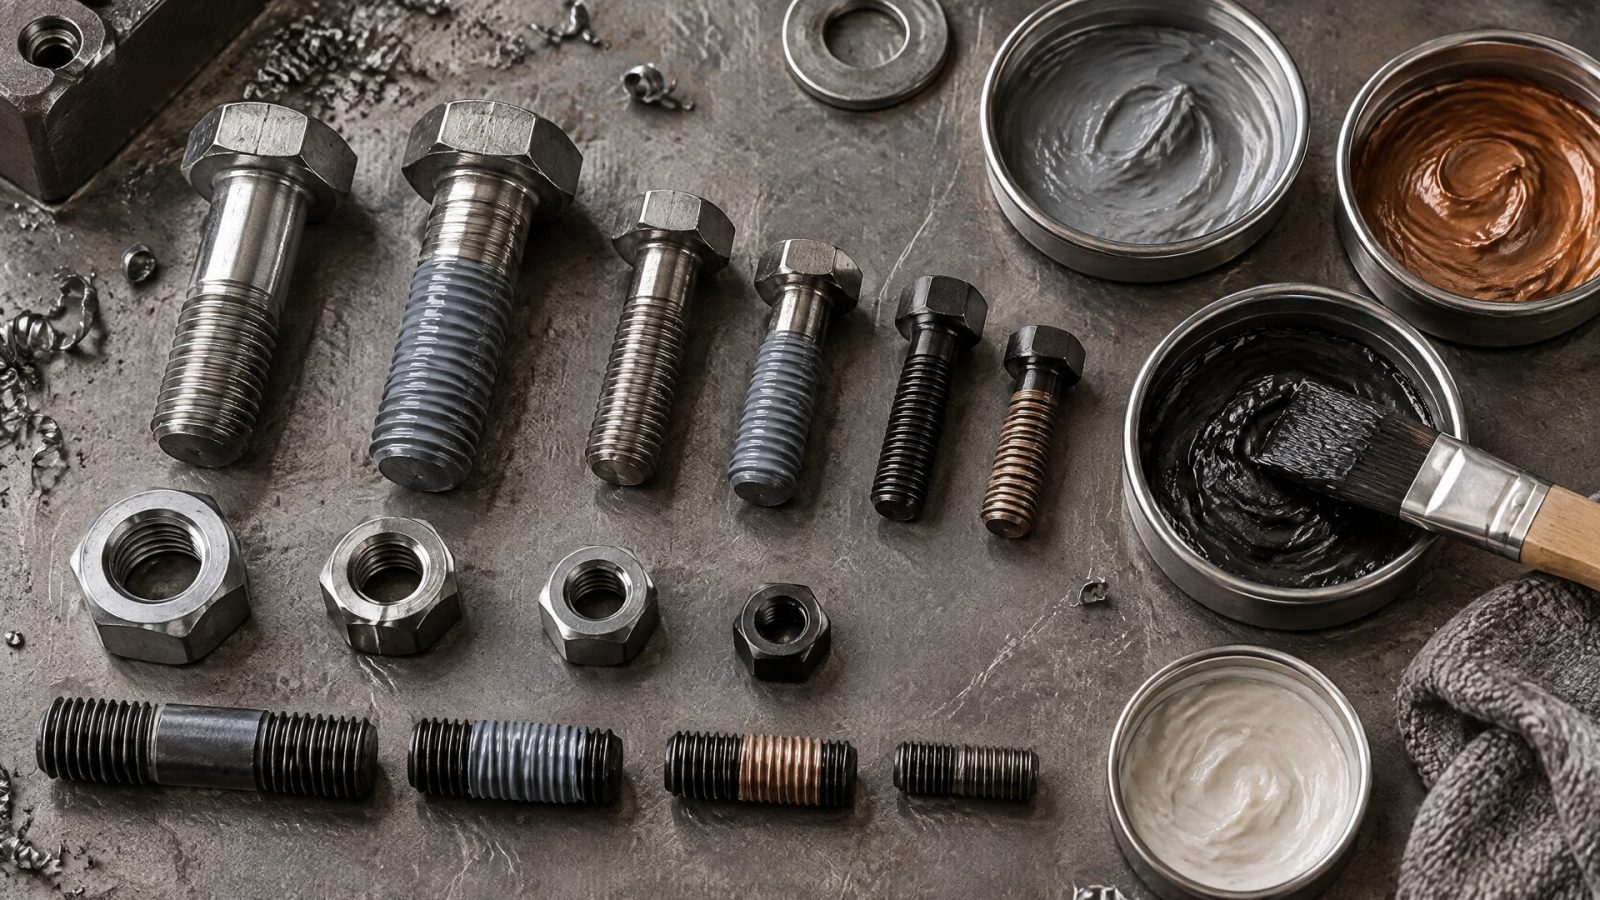
Затем проверяют, что выбранная система предназначена для резьбового крепежа и сохраняет функциональность соединения после нанесения. Общее описание «защищает металл» для такого решения недостаточно.
Коэффициент трения должен соответствовать требованиям к затяжке. В инженерных материалах для крепежа упоминается диапазон 0,08-0,16, а для отдельных частей соединения может применяться µtot = 0,08-0,14. Эти значения нельзя переносить на любую конструкцию без проверки: их соотносят с документацией на крепеж и принятой процедурой монтажа.
Полезно запросить у поставщика сведения о методе испытания и допустимом разбросе значений. Без этих данных нельзя надежно оценить, насколько момент затяжки будет соответствовать усилию предварительного натяга. Также следует уточнить, меняются ли показатели после термоотверждения и предусмотрена ли смазка в составе системы или как отдельный этап.
Для высокопрочного крепежа важен способ нанесения защитного слоя. Если прочность составляет не менее 1000 МПа, неэлектролитические цинк-ламельные покрытия рассматривают в том числе для снижения риска водородной хрупкости, связанного с гальваническими процессами. Окончательный выбор все равно зависит от требований к конкретному крепежу и условий его применения.
Практический порядок оценки может быть таким:
Сверить назначение покрытия: резьбовой крепеж, а не только металлические поверхности общего назначения.
Уточнить коэффициент трения, метод его испытания и допустимый разброс.
Проверить влияние покрытия на посадку и затяжку резьбы.
Для термоотверждаемого материала запросить данные о свойствах после отверждения.
Сопоставить защиту от коррозии с требованиями к обслуживанию соединения.
Какие стандарты учитывать при выборе
Для неэлектролитических цинк-ламельных покрытий стального крепежа применяют ISO 10683:2018.
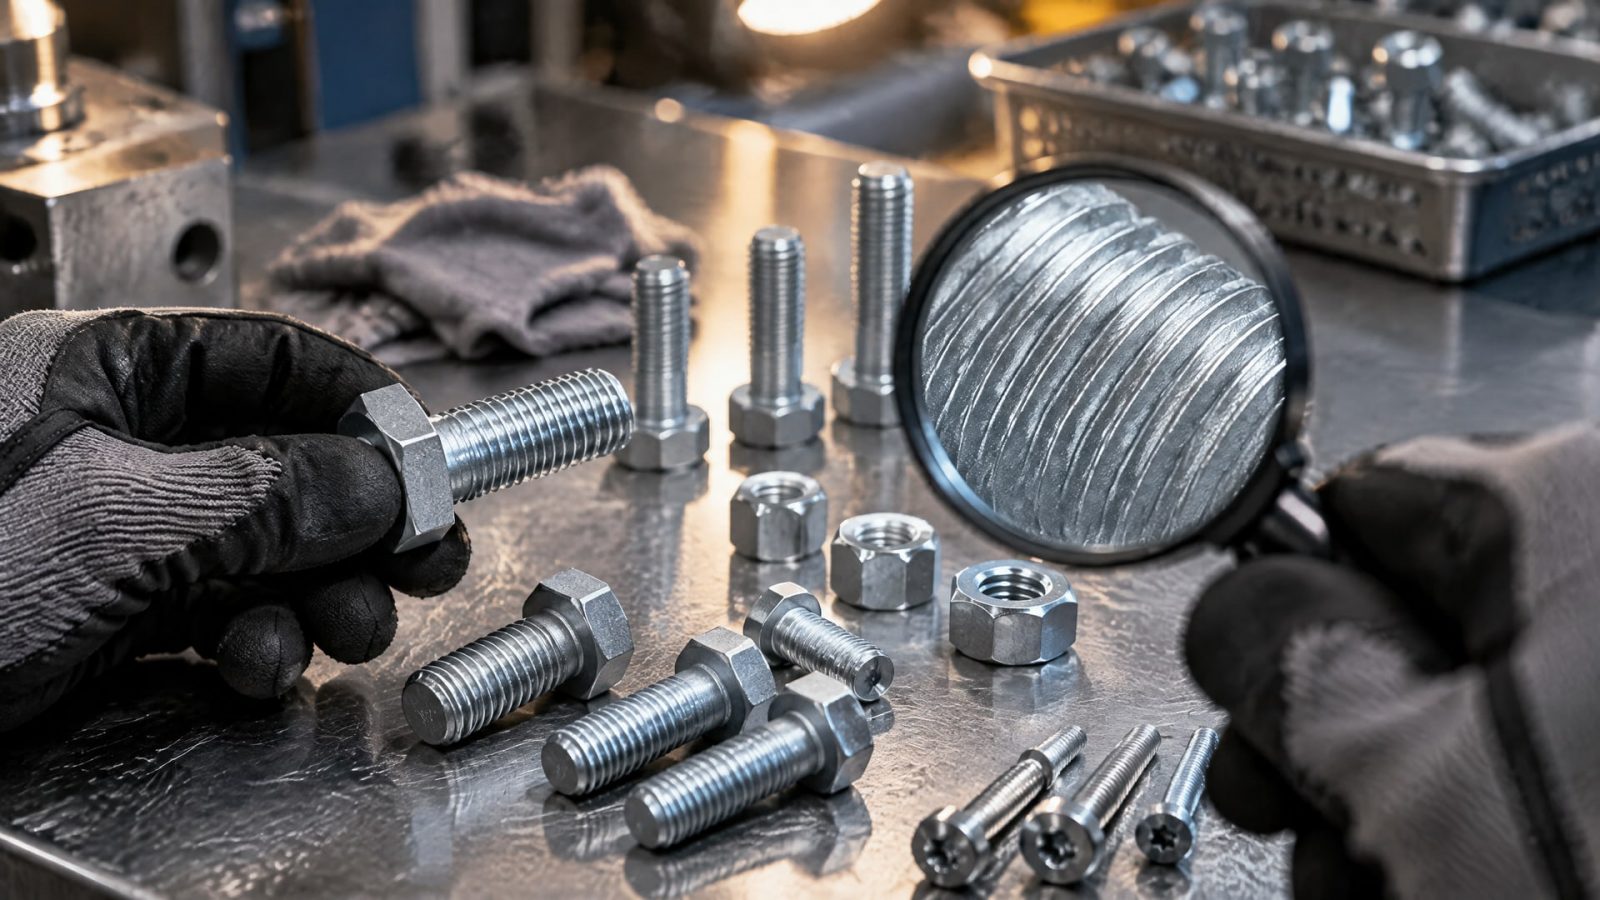
Стандарт охватывает болты, винты, шпильки и гайки, а также допускает системы с топ-коатом и интегральной или последующей смазкой. Для высокопрочного крепежа с прочностью от 1000 МПа такие решения рассматривают как способ снизить риск водородной хрупкости, связанный с гальваническими процессами.
Электролитические покрытия стального крепежа рассматривает ISO 4042:2022. Он распространяется, в частности, на цинковые и цинк-сплавные покрытия и предусматривает системы с конверсионным слоем, герметиком, топ-коатом и/или смазкой. Наличие покрытия по стандарту само по себе не подтверждает, что фрикционные характеристики подходят для конкретной затяжки.
При оценке резьбового соединения также учитывают подходы к расчету и контролю затяжки, включая VDI 2230. Для выбора покрытия существенны не только стандарт и вид защитного слоя, но и данные по коэффициенту трения. В технической документации нужно искать значение µ или µtot, метод испытания и допустимый разброс, а не ограничиваться сведениями о толщине слоя и коррозионной стойкости.
Стандарты помогают определить тип системы и требования к покрытию, но не заменяют проверку готовой фрикционной пары. Если гайка и шпилька имеют разные покрытия, их совместное поведение также должно быть подтверждено. Для проекта полезно зафиксировать требования к резьбе, моменту затяжки и проверке фрикционных характеристик в документации на крепеж.
| Документ | Область применения | Что проверить для резьбового соединения |
|---|---|---|
| ISO 10683:2018 | Неэлектролитические цинк-ламельные покрытия стального крепежа | Наличие топ-коата и интегральной или последующей смазки |
| ISO 4042:2022 | Электролитические покрытия стального крепежа | Состав системы и влияние смазки на трение |
| VDI 2230 | Подходы к расчету и контролю затяжки | Соответствие коэффициента трения требованиям соединения |
Как подготовить крепеж к монтажу и обслуживанию
Перед применением покрытия необходимо определить требования к конкретной шпильке, гайке и режиму затяжки.
Для одной лишь защиты от коррозии может подойти один класс материалов, но при риске прикипания важны также фрикционные свойства. Поэтому в техническом задании целесообразно отдельно указать параметры трения, способ контроля и требования к результату после отверждения.
Нанесение покрытия не должно ухудшать посадку резьбы. Это особенно важно, если обработке подвергают уже изготовленные детали: слой влияет на размеры и может изменить контакт между гайкой и шпилькой. Толщина и способ обработки должны соответствовать документации на систему и требованиям к крепежу, а не определяться по принципу максимального покрытия.
Для серийных работ стоит зафиксировать порядок обработки и контроля. В документации на партию можно предусмотреть проверку покрытия, фрикционных характеристик и соответствия деталей заданной спецификации. Такой подход помогает сравнивать результаты обработки и не полагаться только на визуальный осмотр.
Перед вводом решения в эксплуатацию проверьте:
Совместимость материала с крепежом и условиями работы задвижки.
Сохранение посадки резьбы после нанесения покрытия.
Коэффициент трения и его повторяемость по данным испытаний.
Параметры отверждения и свойства пленки после технологического цикла.
Согласованность покрытия на гайке и шпильке.
При техническом обслуживании важно учитывать, каким материалом обработан крепеж и допускает ли система повторное нанесение или дополнительную смазку. Нельзя считать, что любая монтажная смазка совместима с сухой пленкой или что она заменяет проверенное покрытие. Решение о повторной обработке принимают по документации на материал и требованиям к соединению.
Часто задаваемые вопросы
Поможет ли обычная антикоррозионная краска от прикипания гаек?
Не обязательно. Антикоррозионная защита и контроль трения решают разные задачи, а для резьбового соединения важны обе. Если у покрытия не заданы фрикционные характеристики, нельзя уверенно оценить связь между моментом затяжки и усилием зажима. Также следует проверить, не ухудшает ли слой посадку резьбы.
Какой коэффициент трения нужен для резьбового крепежа?
В инженерных материалах для крепежа часто рассматривают коэффициент трения 0,08-0,16. Для отдельных частей соединения встречается диапазон µtot 0,08-0,14. Эти значения не являются универсальным назначением для любой задвижки: их сверяют с документацией на крепеж и требованиями к затяжке.
Чем сухое антифрикционное покрытие отличается от смазки при сборке?
Сухое покрытие формирует закрепленную на поверхности пленку, которая поддерживает смазывание резьбы в эксплуатации. Монтажную смазку наносят при сборке, и она представляет собой отдельный элемент системы. Перед совместным применением покрытия и смазки проверяют, предусмотрена ли такая комбинация документацией и как она влияет на трение.
Какие стандарты учитывать для покрытия шпилек и гаек?
Для неэлектролитических цинк-ламельных покрытий крепежа используют ISO 10683:2018, а для электролитических покрытий стального крепежа - ISO 4042:2022. Эти стандарты описывают системы покрытий и возможное наличие смазки. Фрикционные показатели и их соответствие затяжке нужно проверять отдельно по документации материала.
Заключение
Проблему прикипания гаек на шпильках дисковых задвижек решают не выбором любой защитной краски, а подбором покрытия, которое защищает крепеж и обеспечивает контролируемое трение. Для термоотверждаемых материалов проверяют свойства пленки после отверждения, адгезию, фрикционные данные и сохранение посадки резьбы. Для высокопрочного крепежа также учитывают риск водородной хрупкости и применимость неэлектролитических систем.
Следующий шаг для инженера или снабженца - зафиксировать требования к крепежу и запросить у поставщика коэффициент трения, метод его испытания, допустимый разброс и данные после отверждения. Затем эти характеристики сверяют со спецификацией соединения и принятой процедурой затяжки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Полимеризация при комнатной температуре: технология нанесения аэрозольных покрытий, подготовка поверхности и выбор состава.
Узнайте, как полимерные покрытия болтов повышают сопротивление вращению и предотвращают самоотвинчивание крепежа при вибрации.
Узнайте, когда применять анаэробный фиксатор резьбы, а когда антифрикционное покрытие для оптимальной работы резьбовых соединений.