
Сравнение пищевых смазок H1 для оборудования с частой мойкой
Выбор смазки для пищевого оборудования с регулярной мойкой - это не просто вопрос безопасности, но и вопрос экономики производства. Стойкость к мойке H1-смазок определяется не только допуском NSF, но и ее способностью противостоять воде, паром и механическому смыванию. Эта статья разбирает, что на самом деле означает классификация H1 в контексте washdown-условий, какие тесты и критерии использовать при выборе, и как избежать типичных ошибок при закупке и применении. Материал полезен инженерам, закупщикам и техническим специалистам предприятий пищевой, фармацевтической и смежных отраслей.
Что означает NSF H1 и чего она не гарантирует
Классификация NSF H1 подтверждает, что смазка допустима при случайном контакте с пищей - то есть в зонах, где вещество может непредумышленно перейти в продукт в количеств, не превышающем установленные пределы токсичности.
Это базовый минимум, который признается схемами пищевой безопасности BRC, SQF и FSSC 22000.
Однако H1 не гарантирует высокую стойкость к интенсивной мойке, высоконапорным струям или химическим растворам. Смазка может быть полностью безопасна с точки зрения допуска, но вымываться из узла за две-три мойки. Именно поэтому источники подчеркивают: H1 - это гигиенический допуск, а не техническая характеристика водостойкости. Производитель, который выбирает смазку только по маркировке H1, рискует столкнуться с частым переподмазыванием, коррозией и перерывами в производстве.
Применение H1-смазки требует соблюдения принципа минимально необходимого количества: наносить ровно столько, сколько нужно для технической функции узла, без избытка. Если смазка используется как временная антикоррозионная защита, ее нужно вытирать или смывать перед запуском оборудования, чтобы поверхность оставалась свободной от вещества.
Стандарты и методы оценки стойкости к мойке
Для оценки пригодности H1-смазок в условиях washdown используются два ключевых стандарта ASTM:
ASTM D1264 - тест на вымывание водой (washout): смазку контактируют с деионизированной водой при встряхивании. Результат показывает, сколько процентов вещества растворяется или эмульгируется.
ASTM D4049 - тест на смыв водяной струей (water spray-off): смазку подвергают динамическому воздействию водяной струи и измеряют остаток на поверхности.
Для оборудования с регулярной мойкой релевантнее именно D4049, так как он моделирует реальные условия washdown лучше, чем статический контакт с водой. В технических рекомендациях для таких условий целевой показатель установлен на уровне менее 10% потерь - то есть на поверхности должно оставаться минимум 90% нанесенного вещества.
Источники классифицируют результаты water spray-off следующим образом:
| Класс | Удалено смазки | Применимость |
|---|---|---|
| #1 | Менее 10% | Высокочастотные мойки, конвейеры, узлы трения |
| #2 | 10–30% | Периодическая мойка, низконапорные системы |
| #3 | Более 30% | Редкая мойка или сухие условия |
Для оборудования с частой мойкой закупщику стоит запрашивать у поставщика документацию с результатами именно класса #1 по D4049. Это исключит риск выбрать смазку, которая подходит по допуску, но неустойчива к реальным условиям производства.
Дополнительные критерии выбора помимо H1
Стойкость к воде - только один аспект.
Для оборудования пищевого производства с частой мойкой важны также:
Влагозащита и коррозионная защита
Смазка должна вытеснять влагу из микротрещин и зазоров узла. Если это свойство слабо, коррозия начнет развиваться даже при наличии самого H1. Обычно это указывается в технических данных как «water displacement» или через тест ASTM D1264 с указанием процента эмульгирования (чем ниже, тем лучше).
Дренируемость и адгезия
Смазка должна хорошо прилипать к поверхности и не стекать под собственным весом. Если она быстро стекает, переходит в моющие растворы и в итоге теряется. Одновременно она не должна быть настолько липкой (то есть обладать чрезмерной адгезией), чтобы превратиться в пыль- и грязе-ловушку. Консистенция по NLGI, как правило, выбирается в диапазоне NLGI 1–2 для конвейеров и подшипников пищевого оборудования.
Совместимость с уплотнениями
Некоторые H1-смазки на синтетической основе могут вызвать разбухание резины. Перед закупкой нужно сверить совместимость с материалом сальников и манжет на конкретном оборудовании.
Температурный диапазон
Для оборудования типа миксеров, тестомесов и фасовочных линий смазка должна работать в диапазоне как минимум от -10 °C до +80 °C, а в некоторых процессах (например, при близком расположении к паровым трубам) должна сохранять функцию вплоть до +120–160 °C.
При наличии двух классов смазок на одном производстве (H1 и не-пищевые материалы) важно организовать жестко разделенную систему хранения, маркировки и применения. Используйте отдельные полки, отдельные насосы, отдельные шприцы и щетки для нанесения. Это исключит риск перекрестного загрязнения и упростит внутренний контроль и аудит.
Реальная практика применения в washdown-условиях
На производствах пищевой промышленности с частой мойкой выработались следующие рекомендации:
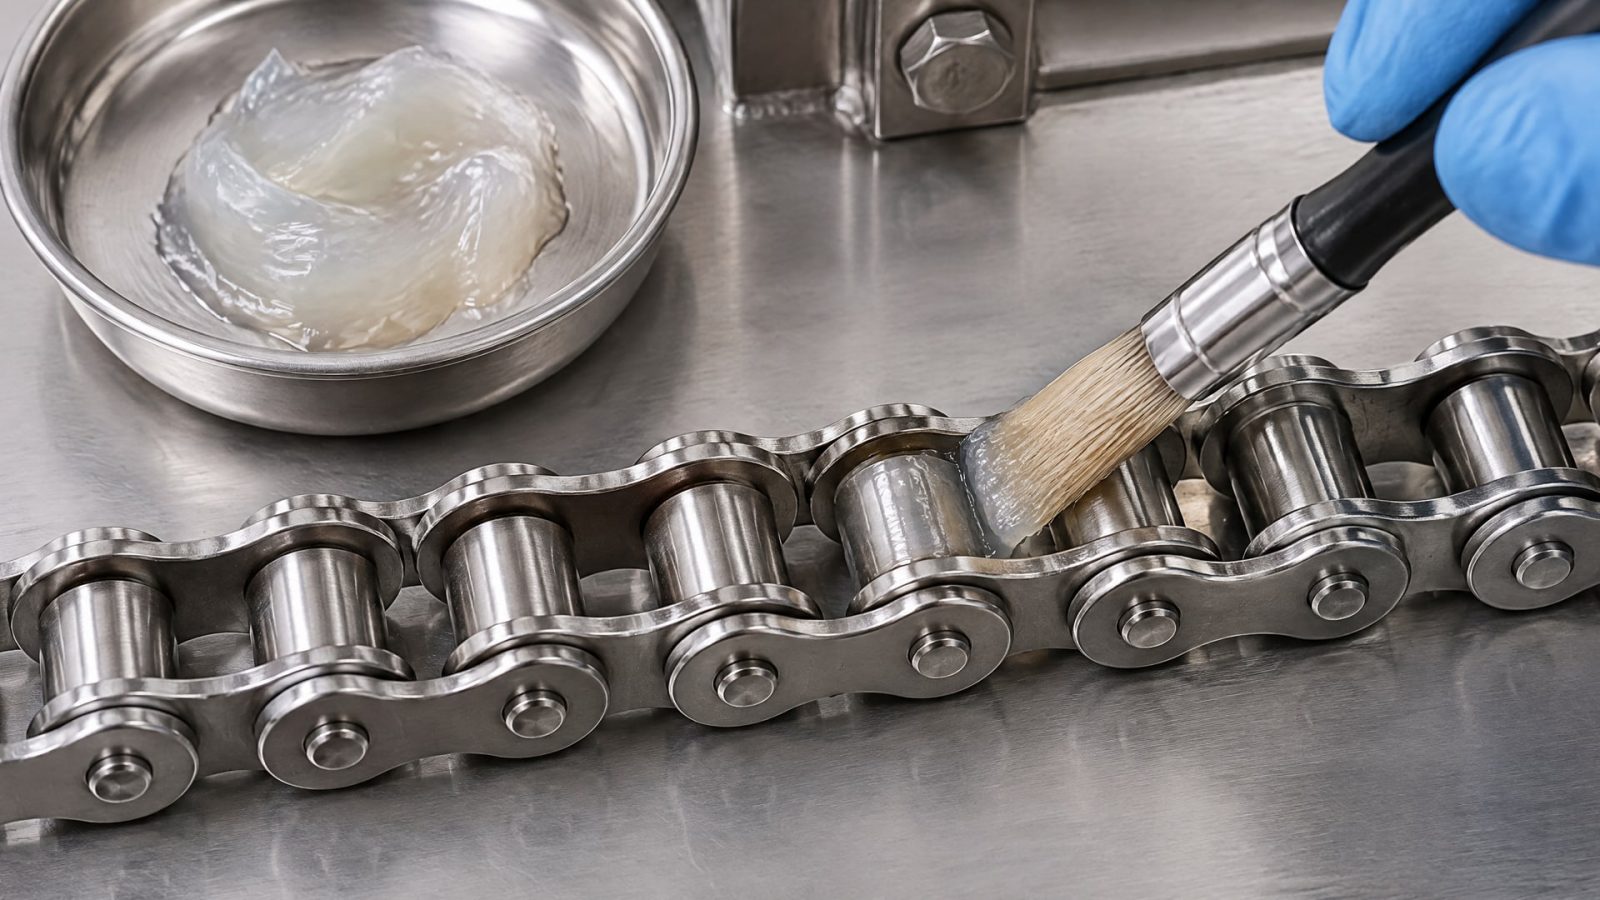
Для конвейеров и цепей
Конвейеры подвергаются как прямому воздействию воды, так и моющих растворов. Здесь нужна смазка с классом water spray-off не хуже #1 и NLGI не более 1. Если смазка вязкая (NLGI 2–3), она будет накапливать грязь и моющие остатки, что увеличит коррозию и фреттинг. Напротив, слишком жидкая (NLGI 0) будет быстро стекать. Оптимум - NLGI 1 с проверенной водостойкостью.
Для подшипников и узлов трения пищевого оборудования
Такие узлы часто расположены в местах, где моющая вода может попасть под защиту корпуса. Рекомендуется выбирать смазку, которая не только имеет допуск H1, но и прошла тестирование на D4049 с результатом в классе #1. Кроме того, нужно убедиться, что смазка совместима с материалами сальников и обеспечивает защиту от коррозии при влажности.
Нанесение и переподмазывание
Смазку наносят тонкой пленкой - ровно столько, сколько требуется узлу. После сборки узла избыток смазки не вытирают (это приведет к ее потере), а используют нормальный режим работы. Частота переподмазывания определяется испытаниями на конкретном оборудовании: если смазка на конвейере держится неделю, то переподмазывание планируют не реже, чем раз в 5 дней для гарантии. Для узлов, подверженных фреттингу (зазоры, вибрация), переподмазывание может потребоваться чаще.
Учет режима мойки
Если на предприятии используется высоконапорная мойка (выше 80 бар), даже водостойкая H1-смазка может вымываться быстрее. В таких случаях стоит запросить у поставщика данные по D4049 именно при таком давлении, или выбрать смазку с запасом водостойкости. Для низконапорной или периодической мойки допустим класс #2, но для daily washdown нужен #1.
Типичные ошибки при выборе и применении
Закупщики и инженеры часто сталкиваются со следующими ошибками:
Ошибка 1: выбор по одному только допуску H1
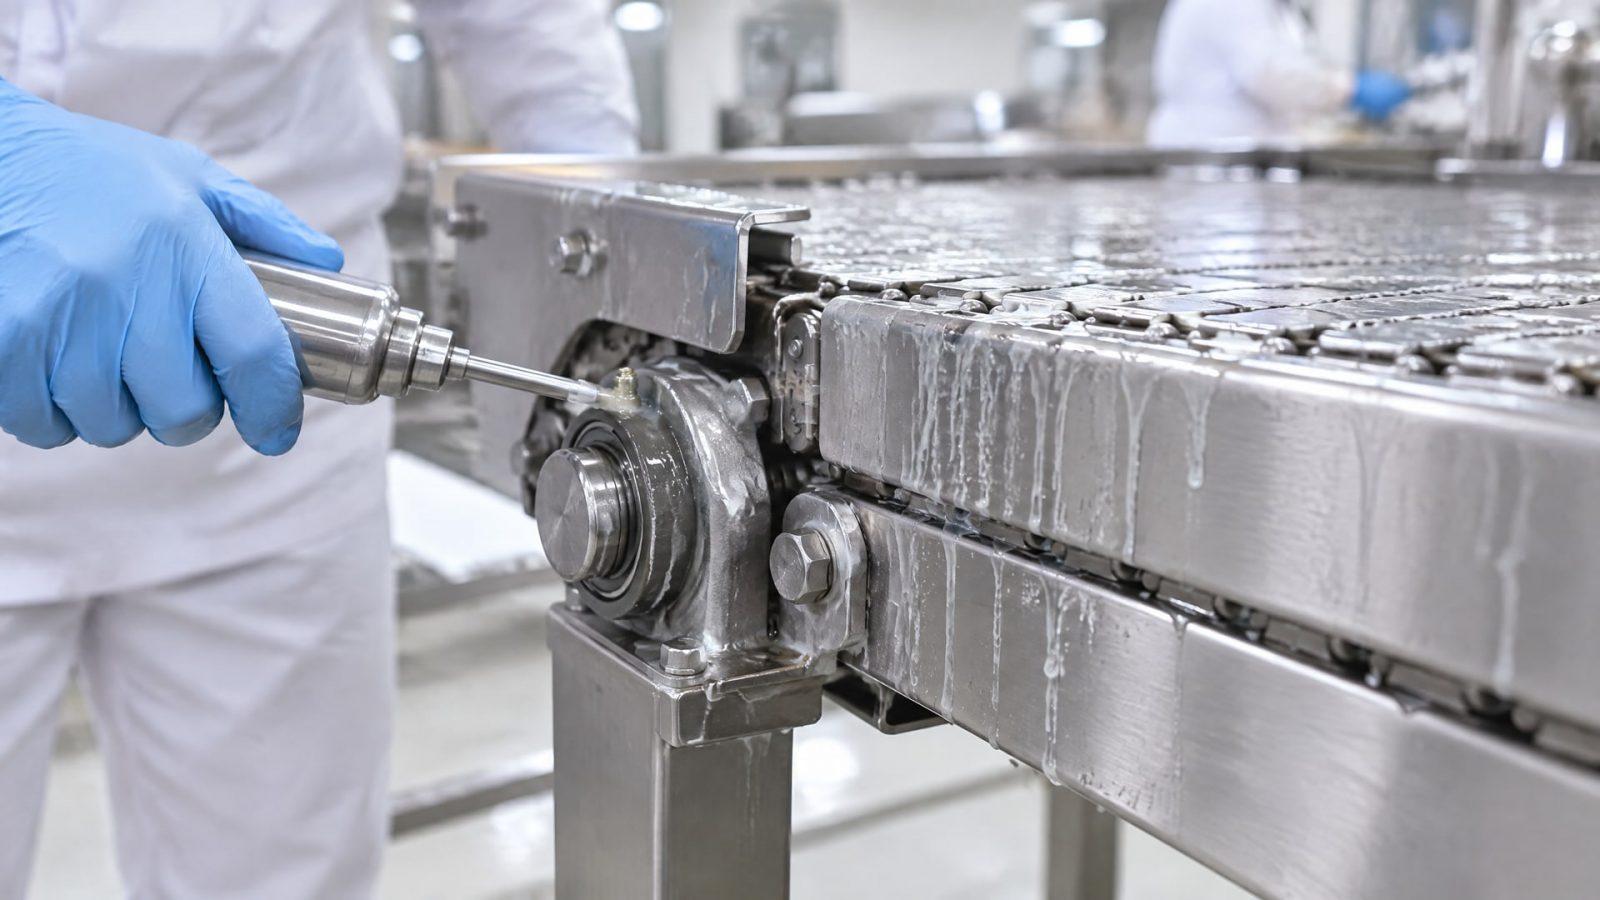
Некоторые предприятия просто закупляют любую смазку с сертификатом NSF H1, не проверяя водостойкость. В результате смазка быстро вымывается, и оборудование требует переподмазывания каждый день или еще чаще. Правильный подход - запросить у поставщика результаты D4049 и убедиться, что смазка держит класс #1 при реальном режиме мойки.
Ошибка 2: применение неправильной консистенции
Выбор смазки только по консистенции (например, NLGI 2 «потому что она гуще»), без учета водостойкости и совместимости с оборудованием, приводит к накоплению грязи и коррозии. Консистенция должна подбираться под конкретный узел и условия.
Ошибка 3: избыточное нанесение
Миф о том, что H1-смазка безопасна в любом количестве, приводит к избыточному нанесению. Это не только неэффективно, но и повышает риск миграции вещества в зону пищи. Нужно придерживаться правила минимально необходимого количества.
Ошибка 4: смешивание H1 и не-пищевых смазок
Если на одном производстве используются обе категории, без четкого разделения хранения и инструментов неизбежно произойдет перекрестное загрязнение. Это не только нарушает пищевую безопасность, но и может повлечь отзыв партии продукции.
Ошибка 5: игнорирование совместимости с оборудованием
Некоторые синтетические H1-смазки несовместимы с резиновыми сальниками конкретного оборудования. Перед закупкой больших объемов нужно проверить совместимость с производителем оборудования или провести пробный цикл.
Для оборудования, подвергающегося частой мойке, особенно эффективна водостойкая многоцелевая смазка EFELE MG-292 с допуском NSF H1, разработанная на белом медицинском масле и комплексе сульфоната кальция, что обеспечивает ее стабильность в условиях повышенной влажности и при контакте с моющими растворами. Такой состав позволяет снизить частоту переподмазывания и надежно защищает узлы от коррозии даже при ежедневной мойке.
Критерии и инструкция по закупке
Если вы готовитесь выбрать H1-смазку для новой линии или замену существующего продукта, используйте следующий чеклист:
Технические требования
Допуск NSF H1 (проверить наличие сертификата от NSF).
Результаты теста ASTM D4049 при давлении мойки, используемом на вашем производстве; целевой класс #1 (менее 10% потерь).
Результаты теста ASTM D1264 с указанием процента эмульгирования (чем ниже, тем лучше).
Диапазон рабочих температур, соответствующий условиям узла.
Классификация NLGI, оптимальная для конкретного оборудования (обычно 0–2).
Проверка совместимости с резиновыми уплотнениями и материалами оборудования.
Оперативные требования
Наличие в России с разумной стоимостью и предсказуемым сроком поставки.
Возможность технической поддержки от поставщика.
Четкая и неизменяемая маркировка на таре и документации.
Наличие паспорта безопасности (Safety Data Sheet) на русском языке.
Организационные требования
Разработка инструкции по хранению, нанесению и контролю качества.
Выделение отдельной полки на складе, отдельных инструментов и спецодежды для работы с H1-смазкой.
Обучение персонала правилу минимально необходимого количества нанесения.
Периодический контроль (раз в 3–6 месяцев) и документирование использования.
Часто задаваемые вопросы
Отличается ли H1-смазка от обычной по составу?
Да, H1-смазки производятся по стандарту ISO 21469 с использованием пищевых компонентов (пищевых масел или синтетических эквивалентов, безопасных пищевых загустителей), прошедших токсикологическую оценку. Обычные смазки могут содержать компоненты, небезопасные при контакте с пищей, и не проходят сертификацию NSF.
Можно ли использовать одну H1-смазку для всех узлов оборудования?
Нет. Хотя одна смазка может быть универсальной по допуску H1, она должна быть выбрана под конкретный узел по консистенции, температурному диапазону и скорости. Конвейеру может подойти NLGI 1, а подшипнику узкого назначения - NLGI 2. Всегда проверяйте рекомендации производителя оборудования.
Как часто нужно переподмазывать конвейер при частой мойке?
Это зависит от испытаний на конкретном оборудовании и результатов D4049 для выбранной смазки. Обычно при ежедневной мойке и водостойкости класса #1 переподмазывание проводят раз в 5–10 дней. Для гарантии стоит начать с более частого графика и постепенно его оптимизировать.
Какой срок годности у H1-смазок?
Обычно 2–3 года в закрытой таре при хранении в сухом и прохладном месте. После вскрытия тары смазка должна быть использована в течение 6–12 месяцев. Всегда проверяйте дату изготовления и условия хранения на таре.
Может ли H1-смазка использоваться в CIP-системах?
CIP (Clean-In-Place) - это автоматизированная система мойки, обычно с циркулирующей горячей водой и химией. Для такой системы нужна специальная смазка с еще более высокой водостойкостью, температурной устойчивостью (часто до +80–90 °C) и совместимостью с щелочными и кислотными растворами. Стандартная H1-смазка может быть неподходящей; нужна консультация поставщика.
Заключение
Выбор H1-смазки для оборудования с частой мойкой - это не просто соответствие допуску NSF, но и проверка реальной стойкости к воде, правильная консистенция, совместимость с оборудованием и соблюдение правила минимально необходимого количества. Допуск H1 гарантирует безопасность при случайном контакте с пищей, но не гарантирует водостойкость; для этого нужны результаты ASTM D1264 и D4049. При выборе требуйте класс #1 по water spray-off (менее 10% потерь), проверяйте совместимость с резиной, убедитесь в наличии технической поддержки и организуйте жесткое разделение H1 и не-пищевых смазок на уровне хранения и инструментов.
Следующий шаг - подготовить спецификацию требований для вашего оборудования, запросить у потенциальных поставщиков результаты тестирования по указанным выше критериям и провести пробный цикл на одной линии перед полномасштабной закупкой.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как пищевые смазки и аудит ХАССП связаны, и почему правильный выбор гарантирует соответствие стандартам безопасности.
Узнайте, как правильно выбрать и нанести смазку для петель дверей автомобиля, чтобы устранить скрип и заедания, а также предотвратить их появление.
Узнайте, как правильно выполнить замену прокладки фланца с использованием анаэробного формирователя для максимальной герметичности.