
Твердые смазочные покрытия на основе графита: преимущества и сравнение с PTFE
Графитовое покрытие может быть предпочтительнее покрытия на основе PTFE, если узел работает при высокой температуре или во влажной среде, в том числе при наличии водяного пара. Для низких нагрузок, химически активных сред и задач, где важны антиадгезионные свойства, чаще подходит PTFE. Поэтому выбор зависит не от общего представления о том, какой материал «скользит лучше», а от условий работы детали.
Статья поможет инженерам, техническим специалистам и закупщикам сравнить свойства этих покрытий, оценить их ограничения и определить, какие параметры проверить перед выбором. Разберем коэффициенты трения, температурные диапазоны, толщину пленки, особенности подготовки поверхности и примеры применения на оборудовании.
Что такое твердые смазочные покрытия и как работает графит
Твердые смазочные покрытия представляют собой тонкую пленку связующего с дисперсными смазочными добавками.
В состав таких систем могут входить графит, дисульфид молибдена или PTFE. Связующее удерживает покрытие на поверхности, а наполнитель влияет на трение, температурную стойкость и поведение слоя в конкретной среде. Поэтому нельзя считать все сухие покрытия взаимозаменяемыми: одинаковый способ нанесения не означает одинаковые свойства.
Графит меняет трибологические характеристики в зависимости от окружающих условий. Для сухой среды приводится коэффициент трения около 0,5–0,6, а для влажной - около 0,1–0,2. Это важное отличие от PTFE, для которого указан типичный коэффициент трения около 0,15–0,20. Сравнивать эти значения напрямую нужно осторожно: результат зависит от конкретной системы и условий испытания. Однако цифры показывают, почему графит нельзя оценивать только по его поведению в сухой среде.
В сухих условиях графит может проигрывать по трению, зато при влажности и водяном паре его характеристики меняются в благоприятную сторону. Также графитовые покрытия рассматривают для высокотемпературных узлов. В одном из приведенных диапазонов для них указана рабочая температура от -35 °C до +600 °C. Для PTFE приведен другой диапазон: примерно от -180 °C до +250 °C. Эти значения не следует переносить на любое покрытие с соответствующим наполнителем: окончательный выбор делают по спецификации конкретной системы.
Графит обладает лучшей электропроводностью по сравнению с PTFE в приведенном сравнении, но это свойство не всегда нужно в узле трения. Важны также нагрузка, среда, коррозионная защита и износостойкость всей системы. Графит плохо работает в глубоком вакууме, поэтому его преимущество в горячих или влажных условиях не делает материал универсальным решением.
Графит или PTFE-покрытие: сравнение свойств
Выбор между графитом и PTFE зависит от режима работы, а не от одного показателя трения.
Графитовые покрытия рассматривают для горячих узлов и среды с водяным паром. PTFE чаще выбирают, когда важны химическая инертность, антиадгезионные свойства и работа при низких нагрузках. Для оборудования с переменными условиями эксплуатации важно оценить весь набор факторов, а не только начальное скольжение.
| Параметр | Графитовое покрытие | Покрытие на основе PTFE |
|---|---|---|
| Коэффициент трения | Около 0,5–0,6 в сухой среде и 0,1–0,2 во влажной | Типично около 0,15–0,20 |
| Температура | В одном из источников указан диапазон от -35 °C до +600 °C | Указан диапазон примерно от -180 °C до +250 °C |
| Влажность и пар | Может эффективно работать при наличии влаги и водяного пара | Не выделяется таким преимуществом в приведенном сравнении |
| Низкая нагрузка | Выбор зависит от конкретного состава и условий | Часто подходит для более мягких режимов |
| Химическая инертность и антиадгезионность | Не являются основными преимуществами в сравнении | Сильные стороны PTFE-систем |
| Глубокий вакуум | Подходит плохо | В приведенных данных отдельное преимущество не заявлено |
Таблица помогает определить направление выбора, но не заменяет проверку документации на покрытие. Например, верхняя температурная граница графитовой системы сама по себе не подтверждает, что готовый слой сохранит требуемые свойства на конкретной детали. На результат влияют связующее, подготовка поверхности, толщина и фактическая рабочая среда.
Также важно различать графитовое покрытие и графитовую смазку. Это разные формы применения материала: сухая пленка на детали не равна пластичной смазке, а свойства одной нельзя автоматически переносить на другую. Для инженерной оценки фиксируют материал поверхности, характер контакта, температуру, влажность, нагрузку и требования к защите от коррозии. Если в приоритете химическая стойкость или антиадгезионность при низкой нагрузке, сравнивают подходящие PTFE-системы; если узел горячий или контактирует с паром, оценивают графитовые варианты.
Где графитовое покрытие трения может быть предпочтительнее
Графитовое покрытие трения целесообразно рассматривать для узлов, где высокая температура сочетается с влажностью или водяным паром.
Такие условия могут встречаться в горячих технологических процессах, печах и отдельных узлах оборудования. Для графитовых dry coatings приводится диапазон толщины 0,2–5 мкм и рабочая температура от -35 °C до +600 °C. Эти параметры относятся к данным по графитовым покрытиям в целом и не являются универсальными характеристиками каждого продукта.
Влага здесь не просто внешний фактор. В сухой среде для графита приводится коэффициент трения около 0,5–0,6, а во влажной - около 0,1–0,2. Поэтому покрытие, выбранное без учета влажности, может вести себя иначе, чем ожидалось по общему описанию материала. При этом наличие пара не отменяет необходимости проверить температуру, нагрузку, состояние поверхности и совместимость связующего с рабочей средой.
При выборе важно учитывать и ограничения. Графит плохо работает в глубоком вакууме, а в сухих условиях приведенный диапазон коэффициента трения выше, чем типичное значение для PTFE, составляющее около 0,15–0,20. Если узел работает без влаги и под небольшой нагрузкой, PTFE может оказаться более подходящим решением. Если же для детали важны высокотемпературная стабильность и поведение во влажной среде, графит заслуживает отдельной оценки.
Твердые смазочные покрытия применяют не только для уменьшения трения. В конкретной задаче может быть важнее предотвратить прилипание материала к поверхности или обеспечить стабильную работу оборудования при нагреве. В этих случаях оценивают результат на самом узле: смотрят на состояние покрытия, поверхность детали и поведение контактирующего материала в рабочих условиях. Без такой проверки одно только название наполнителя не дает достаточного основания для выбора.
Толщина и нанесение: как получить рабочую пленку
Толщина сухого покрытия должна соответствовать системе и технологии нанесения.
Для стандартных промышленных покрытий приводится диапазон 5–20 мкм, для dry-film и solid-film покрытий в другом описании - примерно 5–13 мкм. Также встречается практический ориентир 5–10 мкм, а для графитовых dry coatings указан диапазон 0,2–5 мкм. Различие этих значений показывает, что одной универсальной толщины для всех твердых смазочных покрытий нет.
При подборе нужно сверяться со спецификацией конкретного состава и технологическим процессом. Нельзя считать, что более толстая пленка автоматически обеспечит меньший износ или лучшее скольжение. Для сухих покрытий важны равномерность слоя и его сцепление с поверхностью; нанесение избыточного количества за один проход может ухудшить предсказуемость результата. В технологических рекомендациях для dry-film покрытий указывается нанесение распылением или аэрографом несколькими тонкими равномерными слоями.
Подготовка поверхности также влияет на сцепление покрытия. Для PTFE-систем отдельно отмечают необходимость правильно подготовить поверхность, включая шерохование или травление, если этого требует выбранная технология. Эти операции нельзя назначать по общему правилу без учета материала детали и требований производителя покрытия. Перед запуском в серию полезно проверить результат на образце или детали в условиях, близких к рабочим.
Для оценки трения и износа покрытий в исследованиях используют ISO 20808:2016(E). Упоминание этого стандарта важно как ориентира для испытаний, но оно не заменяет технологическую документацию на конкретное покрытие и требования к детали. Инженеру стоит сопоставить толщину, подготовку поверхности, метод нанесения и условия работы узла. Закупщику при сравнении предложений полезно проверять не только название наполнителя, но и наличие понятных требований к подготовке и контролю пленки.
Антипригарные покрытия для оборудования: выбор по задаче
Антипригарные покрытия для оборудования выбирают с учетом материала, который соприкасается с поверхностью, температуры и режима работы.
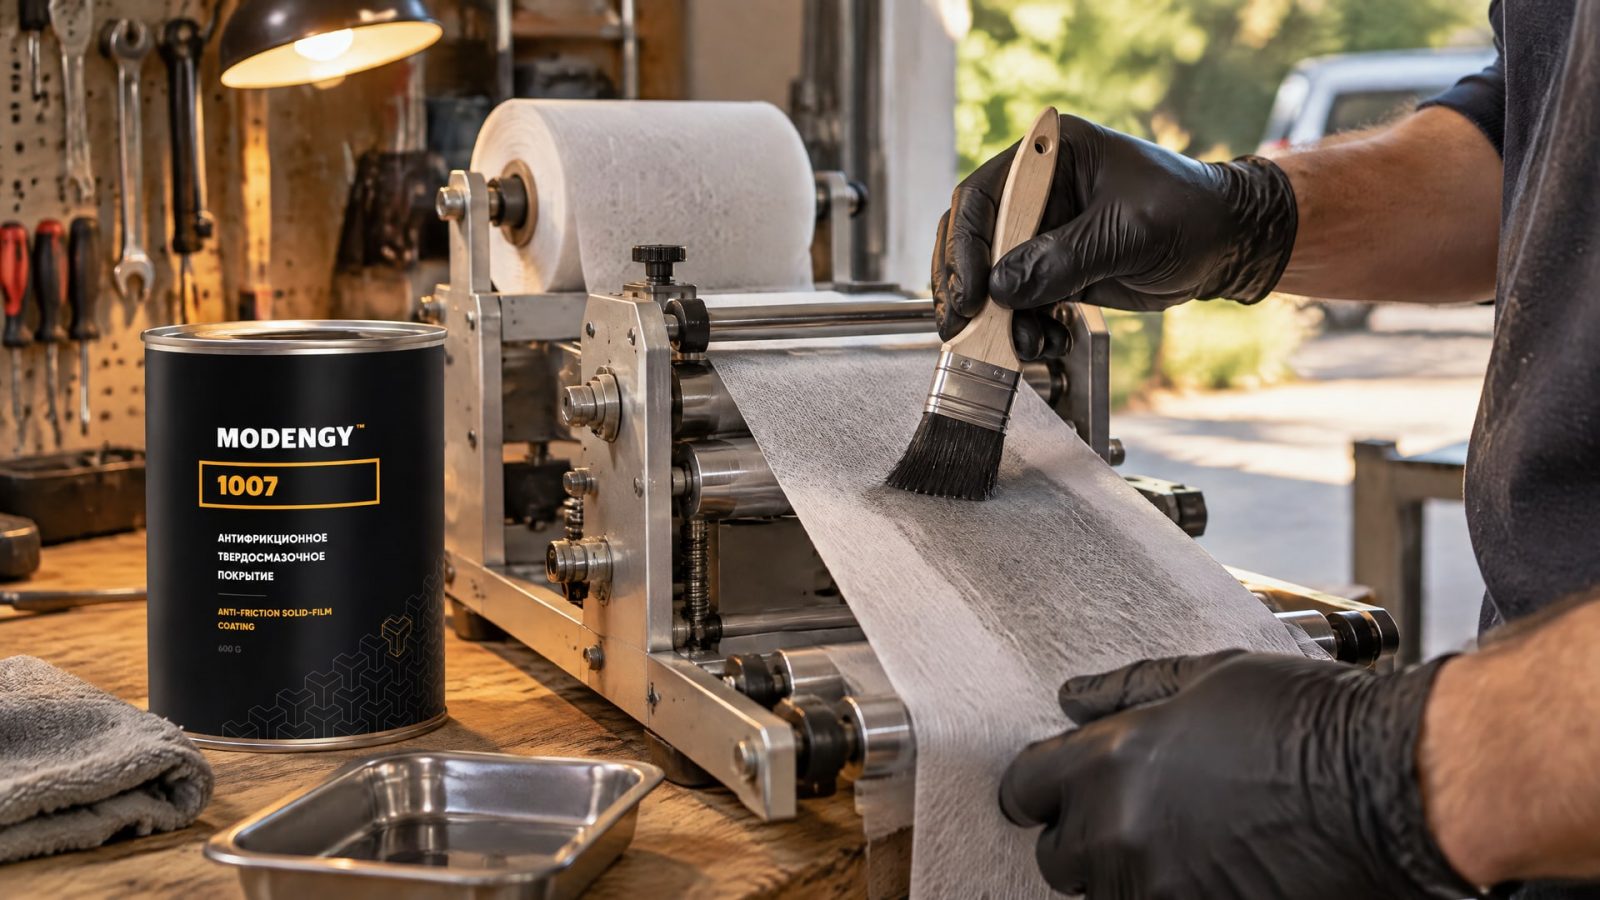
PTFE-системы ценят за антиадгезионные свойства и химическую инертность, особенно при низких нагрузках. Графитовые решения могут быть уместны в условиях высокой температуры и водяного пара. Поэтому вопрос «графит или PTFE покрытие» стоит решать через рабочую задачу, а не через универсальный рейтинг материалов.
На упаковочном оборудовании одна из практических проблем - пригорание нетканого материала к рабочим поверхностям. Оно мешает стабильному прохождению материала через узел и требует внимания при выборе покрытия. Если температура, поверхность детали и режим контакта подходят, для такой задачи применяют MODENGY 1007 - графитовое покрытие, используемое для предотвращения пригорания нетканого материала в упаковочном оборудовании; в этой области оно показывает преимущество перед PTFE-решениями.
При подборе важно не смешивать покрытия с пластичными смазками. Сухая пленка может подходить для поверхности, где нежелательны жидкая или пластичная смазка, но ее свойства зависят от состава, подготовки и нанесения. Для смазочных покрытий на машине или производственной линии заранее определяют, какие поверхности контактируют с материалом, где возникает нагрев и насколько важна защита от прилипания. Затем проверяют, подходит ли выбранная система к этим условиям.
Решение о применении принимают по совокупности требований: рабочей температуре, влажности, нагрузке, химической среде, коррозионной защите и износостойкости. Например, преимущество графита при наличии пара не отменяет его ограничения в глубоком вакууме. А антиадгезионность PTFE не означает, что такое покрытие оптимально для любого горячего узла. Для производства важны не только характеристики материала, но и воспроизводимость нанесения на конкретной детали.
Как выбрать твердое смазочное покрытие для узла
Начните с условий контакта.
Зафиксируйте рабочую температуру, наличие влаги или водяного пара, нагрузку и возможный контакт с химическими средами. Если узел работает при высокой температуре и во влажной среде, графит может быть подходящим кандидатом. Если важнее химическая инертность, антиадгезионные свойства и низкая нагрузка, стоит оценить PTFE-систему.
Затем проверьте ограничения выбранного материала. Для графита существенны его слабая работа в глубоком вакууме и зависимость трения от влажности: около 0,5–0,6 в сухой среде против 0,1–0,2 во влажной. Для PTFE учитывайте типичный коэффициент трения около 0,15–0,20 и приведенный температурный диапазон примерно от -180 °C до +250 °C. Для графитовых покрытий в источниках указан диапазон от -35 °C до +600 °C, но применимость этих значений к конкретному составу нужно подтвердить по его спецификации.
После этого оцените технологию нанесения. Сверьте требуемую толщину: для разных сухих покрытий приводятся диапазоны 0,2–5 мкм, 5–13 мкм и 5–20 мкм, а ориентир 5–10 мкм встречается как типичный для сухой смазочной пленки. Эти диапазоны нельзя объединять в одну норму. Подготовка поверхности, способ нанесения и контроль толщины должны соответствовать конкретной системе.
Итоговый выбор удобно оформить в виде короткого перечня критериев:
Материал детали и состояние поверхности.
Температура и наличие влаги, водяного пара или глубокого вакуума.
Нагрузка и требуемое поведение при трении.
Необходимость химической стойкости, коррозионной защиты или антиадгезионного эффекта.
Требования к подготовке поверхности, толщине и нанесению покрытия.
Возможность проверить работу покрытия на образце или детали в реальных условиях.
Такой порядок помогает сравнить варианты без привязки к одному показателю. Если на первом месте высокая температура и пар, проверяют графитовые системы; если низкая нагрузка и химическая инертность - PTFE-системы. После предварительного выбора характеристики покрытия сверяют со спецификацией и подтверждают испытанием в условиях, соответствующих работе узла.
Часто задаваемые вопросы
Что выбрать: графитовое или PTFE-покрытие?
Графитовое покрытие стоит оценить для горячих узлов и условий с влагой или водяным паром. PTFE чаще подходит для низких нагрузок, химически активных сред и задач, где важны антиадгезионные свойства. Учитывайте ограничения: графит плохо работает в глубоком вакууме, а параметры конкретного покрытия нужно сверять с его спецификацией.
Всегда ли у графита выше трение, чем у PTFE?
Нет, результат зависит от среды. Для графита приводится коэффициент трения около 0,5–0,6 в сухих условиях и 0,1–0,2 во влажных. Для PTFE указан типичный диапазон около 0,15–0,20. Поэтому сравнивать материалы нужно при сопоставимых условиях, учитывая температуру, влажность и нагрузку.
Какую толщину должно иметь твердое смазочное покрытие?
Единого значения для всех систем нет. В описаниях встречаются диапазоны 0,2–5 мкм для графитовых покрытий, 5–13 мкм и 5–20 мкм для других dry-film систем. Также приводится ориентир 5–10 мкм. Точную толщину выбирают по спецификации и технологии нанесения конкретного покрытия.
Можно ли использовать графитовое покрытие в глубоком вакууме?
Графит плохо работает в глубоком вакууме, поэтому его не стоит выбирать только по температурной стойкости или коэффициенту трения во влажной среде. Нужно оценить рабочую атмосферу, нагрузку и требования к износу, а затем свериться со спецификацией покрытия. Если вакуум является основным условием работы, выбор следует подтвердить испытаниями.
Заключение
Графитовые твердые смазочные покрытия могут иметь преимущество перед PTFE в горячих узлах и при наличии влаги или водяного пара. PTFE чаще рассматривают для низких нагрузок, химической инертности и антиадгезионных задач. Универсального победителя нет: коэффициент трения и температурный диапазон нужно сопоставлять с реальной средой работы детали.
Следующий шаг для инженера или снабженца - зафиксировать температуру, влажность, нагрузку, материал поверхности и требования к нанесению, затем сверить эти условия со спецификацией покрытия. Если задача связана с предотвращением пригорания материала к оборудованию, дополнительно проверьте покрытие на рабочей поверхности в режиме, близком к производственному.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать покрытие для задвижек, чтобы предотвратить прикипание гаек и обеспечить надежность резьбовых соединений.
Полимеризация при комнатной температуре: технология нанесения аэрозольных покрытий, подготовка поверхности и выбор состава.
Узнайте, как полимерные покрытия болтов повышают сопротивление вращению и предотвращают самоотвинчивание крепежа при вибрации.