
Замена импортного антифрикционного покрытия в авиастроении: как выбрать российское решение
Заменять импортное антифрикционное покрытие в авиационном узле нужно не по сходству названий или заявленному назначению, а по результатам проверки на конкретной детали. Сначала определяют условия работы пары трения, затем сопоставляют характеристики материалов и проводят испытания, включая тепловые циклы, контакт с маслом и топливом, а также длительное вращение. Само соответствие общему стандарту не подтверждает пригодность покрытия для авиационного применения.
Статья поможет инженерам, техническим специалистам и снабженцам составить план оценки отечественного покрытия и подготовить требования к испытаниям. Рассмотрим температурные условия, типы покрытий, контроль нанесенного слоя и документы, которые нужно запросить до принятия решения о замене.
Как выбрать отечественное антифрикционное покрытие для авиации
Название покрытия не позволяет установить, подходит ли оно для конкретного узла.
При выборе учитывают функцию детали, материалы пары трения, характер нагрузки, применяемую смазку и допустимый износ. Для авиационных узлов к этим условиям добавляют температурный диапазон, возможное воздействие топлива и масла, а также устойчивость свойств после циклов нагрева и охлаждения.
В обзорном материале по авиационным двигателям приведен диапазон от -60 °C до +150 °C. Его нельзя автоматически переносить на любую деталь: фактические требования должны следовать из режима работы узла и документации изделия. Если покрытие сохраняет свойства при комнатной температуре, это само по себе не подтверждает его работу при низкотемпературном запуске или после повторного нагрева.
Важно также определить, к какому классу относится рассматриваемая система. Антифрикционные покрытия могут быть фторполимерными, твердосмазочными, гальваническими или порошковыми. У этих решений различаются состав, способ нанесения и механизм работы, поэтому прямое сравнение только по исходному коэффициенту трения будет неполным.
Для первичной оценки составляют таблицу требований к узлу и подтверждений от поставщика:
| Что оценивают | Что нужно уточнить |
|---|---|
| Рабочий режим | Температура, нагрузка, тип движения и продолжительность работы |
| Пара трения | Материалы деталей и состояние контактных поверхностей |
| Среда | Возможный контакт с маслом и топливом |
| Покрытие | Тип системы, способ нанесения и контроль готового слоя |
| Подтверждение | Протоколы испытаний материала и конкретной партии |
Если данных о режимах или допусках нет, их нельзя заменять предположениями по аналогии с другой деталью. Сначала запрашивают требования конструкторской и технологической документации, затем проверяют, какие характеристики покрытия должны быть подтверждены испытаниями.
Какие испытания нужны перед заменой покрытия
Для авиации недостаточно проверить, что образец прошел общий контроль покрытия.
Материал испытывают в условиях, связанных с конкретным узлом: проводят тепловые циклы, проверяют воздействие масла и топлива, оценивают поведение при длительном вращении. В материалах по теме также упоминаются испытания на центрифуге и отраслевые процедуры для авиационных изделий.
Испытания следует планировать до нанесения покрытия на серийные детали. В программе фиксируют, на каких образцах и при каких режимах проводят проверку, какие параметры измеряют и какие результаты считают приемлемыми. Для переноса результата на производство нужен протокол именно на конкретную партию и заданный режим работы.
В качестве ориентиров в обзорных материалах приводятся разные числовые значения, но они не образуют единой нормы:
Для твердых смазочных покрытий в авиационных узлах указана типичная толщина слоя 10-20 мкм.
Для промышленных двигателей в том же контексте приведен диапазон 5-15 мкм.
Для отдельных гальванических покрытий на авиационных деталях описан пример минимальной толщины 3 мкм и коэффициента трения не выше 0,10 в граничном режиме.
Эти показатели относятся к примерам из практики, а не к универсальным требованиям. Их нельзя использовать как готовые критерии приемки без проверки документации конкретной детали и применимых отраслевых требований. Кроме того, одна толщина не характеризует поведение покрытия после термоциклирования, контакта с рабочими жидкостями и продолжительной работы.
В авиационном контексте также упоминается AMS 2444 как пример отраслевого ориентира для покрытий типа дисульфида молибдена. Применимость конкретного стандарта к изделию необходимо устанавливать по документации на узел, а не по одному лишь типу покрытия.
Что проверять в документации и контроле покрытия
ГОСТ 26802-86 относится к антифрикционным порошковым материалам на основе железа для деталей узлов трения машин и механизмов.
ГОСТ 9.302-88 описывает контроль готового покрытия независимо от способа нанесения, включая гальванический, химический или горячий способ. Указание на соответствие этим стандартам не заменяет авиационные испытания и требования изготовителя изделия.
До начала работ запросите документы, которые позволяют проследить материал и процесс: описание покрытия, способ нанесения, требования к подготовке поверхности и протоколы испытаний. Отдельно уточните, какие характеристики относятся к материалу как таковому, а какие подтверждены для готового покрытия на конкретной детали. Это помогает избежать ситуации, когда данные по лабораторному образцу принимают за доказательство пригодности серийного узла.
Контроль толщины важен, но не исчерпывает проверку. В зависимости от конструкции и требований к детали оценивают также адгезию, износостойкость, коэффициент трения и устойчивость после тепловых циклов. Если узел контактирует с маслом или топливом, соответствующую стойкость проверяют в рамках согласованной программы, а не выводят из общего описания материала.
Для планирования контроля полезно разделить документы и испытания на три группы:
Требования к детали и режиму ее работы.
Подтверждения состава, нанесения и контроля покрытия.
Протоколы испытаний на конкретную партию и условия эксплуатации.
При оценке пары из разнородных металлов нужно учитывать и риск электрохимической несовместимости. В обзорных материалах для отдельных втулок и опорных шеек упоминается серебрение как способ снизить риск электрокоррозии между сталью и алюминиевым корпусом. Это не универсальная рекомендация: решение зависит от конструкции узла и документации.
Российские покрытия и практическая проверка замены
Выбирать отечественное покрытие следует по подтвержденным характеристикам и результатам испытаний, а не по принципу «тот же тип материала - значит, та же работа».
Даже покрытия с близким назначением могут различаться по поведению в узле, поэтому перед заменой важно зафиксировать исходное состояние детали и критерии сравнения. Если замена связана с проблемами при холодном пуске, фреттингом или потерей покрытия, каждую из этих причин нужно проверить отдельно: само описание дефекта еще не указывает на единственное решение.
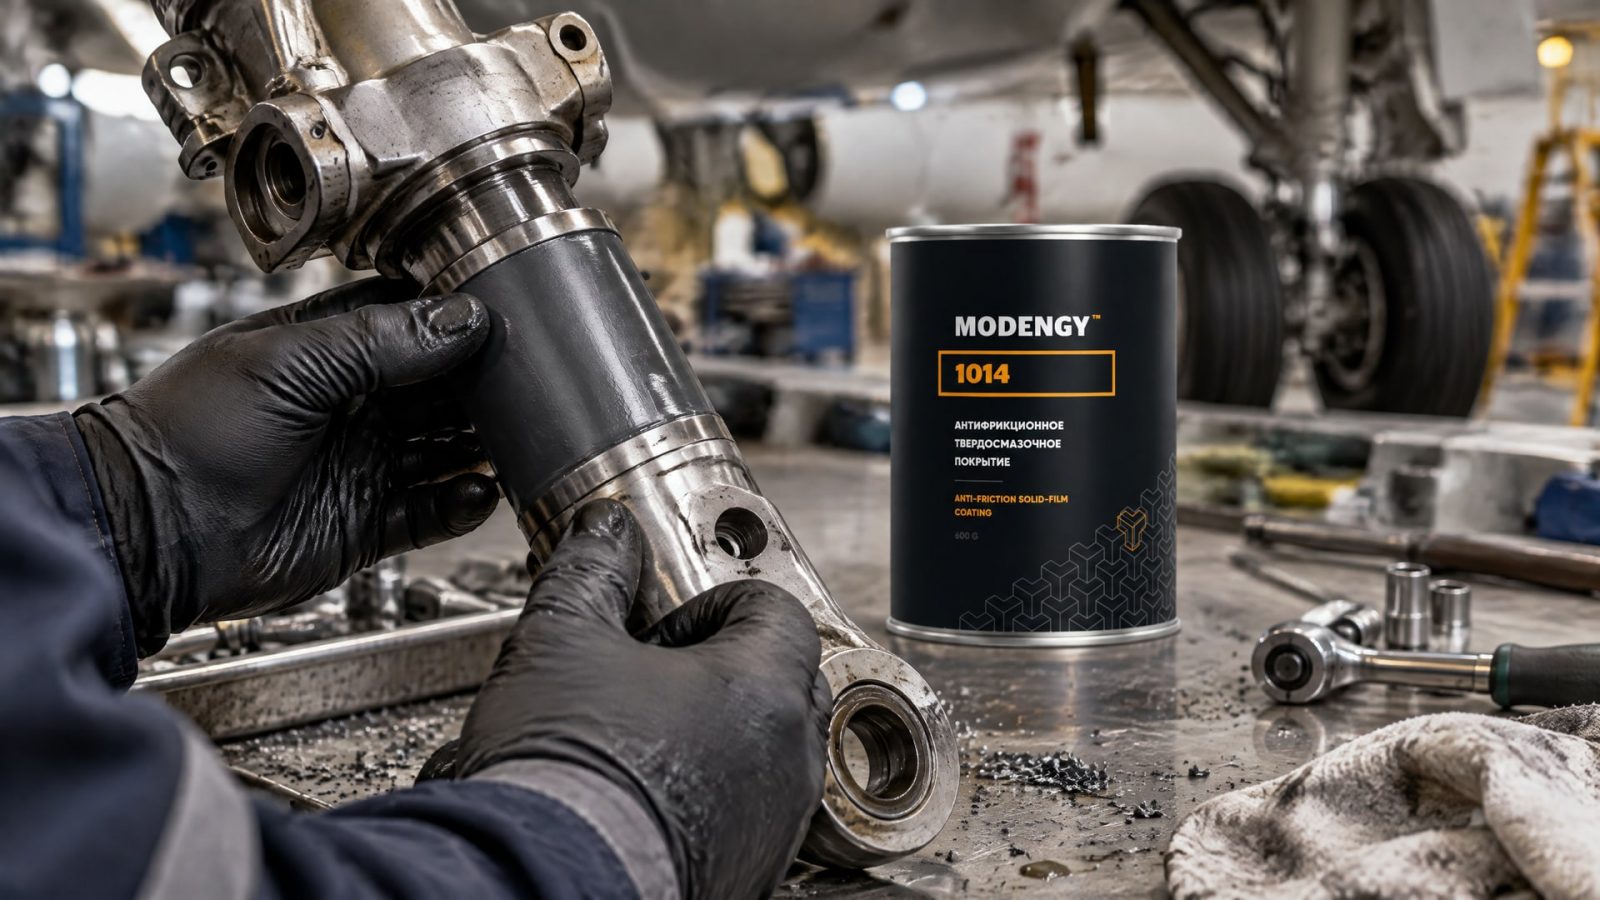
В качестве отечественного решения для авиастроения применяется MODENGY 1014. При рассмотрении такой замены техническая задача остается прежней: подтвердить пригодность покрытия на конкретной детали и в заданном режиме. Наличие отечественного материала не отменяет проверки воздействия температуры, масла и топлива, а также требований к износу и качеству нанесения.
До согласования замены инженер и снабженец могут пройти последовательность проверок:
Сверить назначение покрытия с функцией узла и материалами пары трения.
Уточнить рабочие режимы и возможные воздействия на покрытие.
Запросить документацию на материал и описание процесса нанесения.
Согласовать испытания и критерии оценки до изготовления партии деталей.
Проверить протоколы по результатам испытаний конкретной партии.
Практический результат такой процедуры - не абстрактное подтверждение «аналога», а документированное решение для заданной детали и режима эксплуатации. Если прямых испытаний для этого сочетания условий нет, их нельзя заменить общим сертификатом или значениями из примера по другому узлу.
Как организовать внедрение покрытия на производстве
Переход на новое покрытие начинают с определения объекта проверки.
В программу включают конкретную деталь, контактирующую пару и рабочие условия. Если конструкция или режимы отличаются, результаты проверки одного узла нельзя автоматически распространять на другой.
Затем согласуют технологическую часть: подготовку поверхности, нанесение, контроль готового слоя и оформление партии. В качестве нормативной основы могут рассматриваться ГОСТ 9.302-88 для контроля покрытия и ГОСТ 26802-86 для антифрикционных порошковых материалов на основе железа, если они применимы к выбранному решению. Применимость стандартов подтверждают по документации изделия и технологии, не подменяя ими требования авиационной программы испытаний.
Следующий этап - проверка покрытия в условиях, которые отражают реальную работу узла. В программу включают температурные циклы, контакт с маслом и топливом, а также испытания на длительное вращение, если такой режим соответствует конструкции. Результаты фиксируют в протоколе, связанном с конкретной партией материала и способом нанесения.
Перед передачей покрытия в производство инженерная служба и закупщик должны согласовать критерии приемки, комплект документов и порядок контроля повторных партий. Если испытания выявили отклонения, корректируют требования или технологию и повторяют проверку. Такой порядок позволяет оценивать замену на основании данных по детали, а не только по названию материала или заявлению о сходстве свойств.
Часто задаваемые вопросы
Можно ли заменить импортное покрытие любым антифрикционным?
Нет. Сходное назначение или тип материала не доказывает одинаковую работу в узле. Сравнивают температурный диапазон, пару трения, смазку, нагрузку и допустимый износ, а затем проводят испытания в условиях конкретного изделия. Для авиационного применения дополнительно оценивают термоциклирование, воздействие масла и топлива и длительную работу.
Достаточно ли соответствия ГОСТ для применения покрытия в авиации?
Нет. ГОСТ 26802-86 относится к антифрикционным порошковым материалам на основе железа, а ГОСТ 9.302-88 - к контролю покрытий. Их применение не подтверждает автоматически пригодность материала для авиационного узла. Нужны испытания по условиям изделия, а также протоколы на конкретную партию и режим работы.
Можно ли выбрать покрытие только по толщине слоя?
Нет. В обзорных материалах встречаются ориентиры 10-20 мкм для авиационных двигателей и 5-15 мкм для промышленных, но это не универсальные нормы. Толщину рассматривают вместе с коэффициентом трения, адгезией, износостойкостью и стабильностью после тепловых циклов и контакта с рабочими жидкостями.
Что включить в программу испытаний перед заменой?
Программа зависит от узла и его режима. В ней предусматривают проверку тепловых циклов, контакта с маслом и топливом, а также длительного вращения, если оно характерно для детали. До начала испытаний фиксируют образцы, измеряемые параметры и критерии приемки. Результаты оформляют для конкретной партии покрытия.
Заключение
Замена импортного антифрикционного покрытия в авиастроении требует проверки на конкретной детали: подбирают материал по режиму работы, согласуют испытания и подтверждают результат документами на партию. Значения толщины и коэффициента трения из обзорных материалов можно использовать только как ориентиры, а не как готовые нормативы.
Следующий шаг для технического специалиста - собрать требования к узлу и направить их поставщику покрытия для согласования программы испытаний. Закупщику следует запрашивать не только описание материала, но и протоколы, подтверждающие его работу в заданных условиях.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать СОЖ для обработки чугуна, чтобы снизить образование масляного тумана и улучшить условия труда.
Герметизация изношенной резьбы: как восстановить герметичность многоразовых соединений, причины утечек, выбор герметика и подготовка.
Узнайте, как правильно выбрать и применять смазку дверей холодильника с допуском NSF H1 для уплотнений морозильных камер.