
Окунание или распыление: как выбрать метод нанесения антифрикционного покрытия
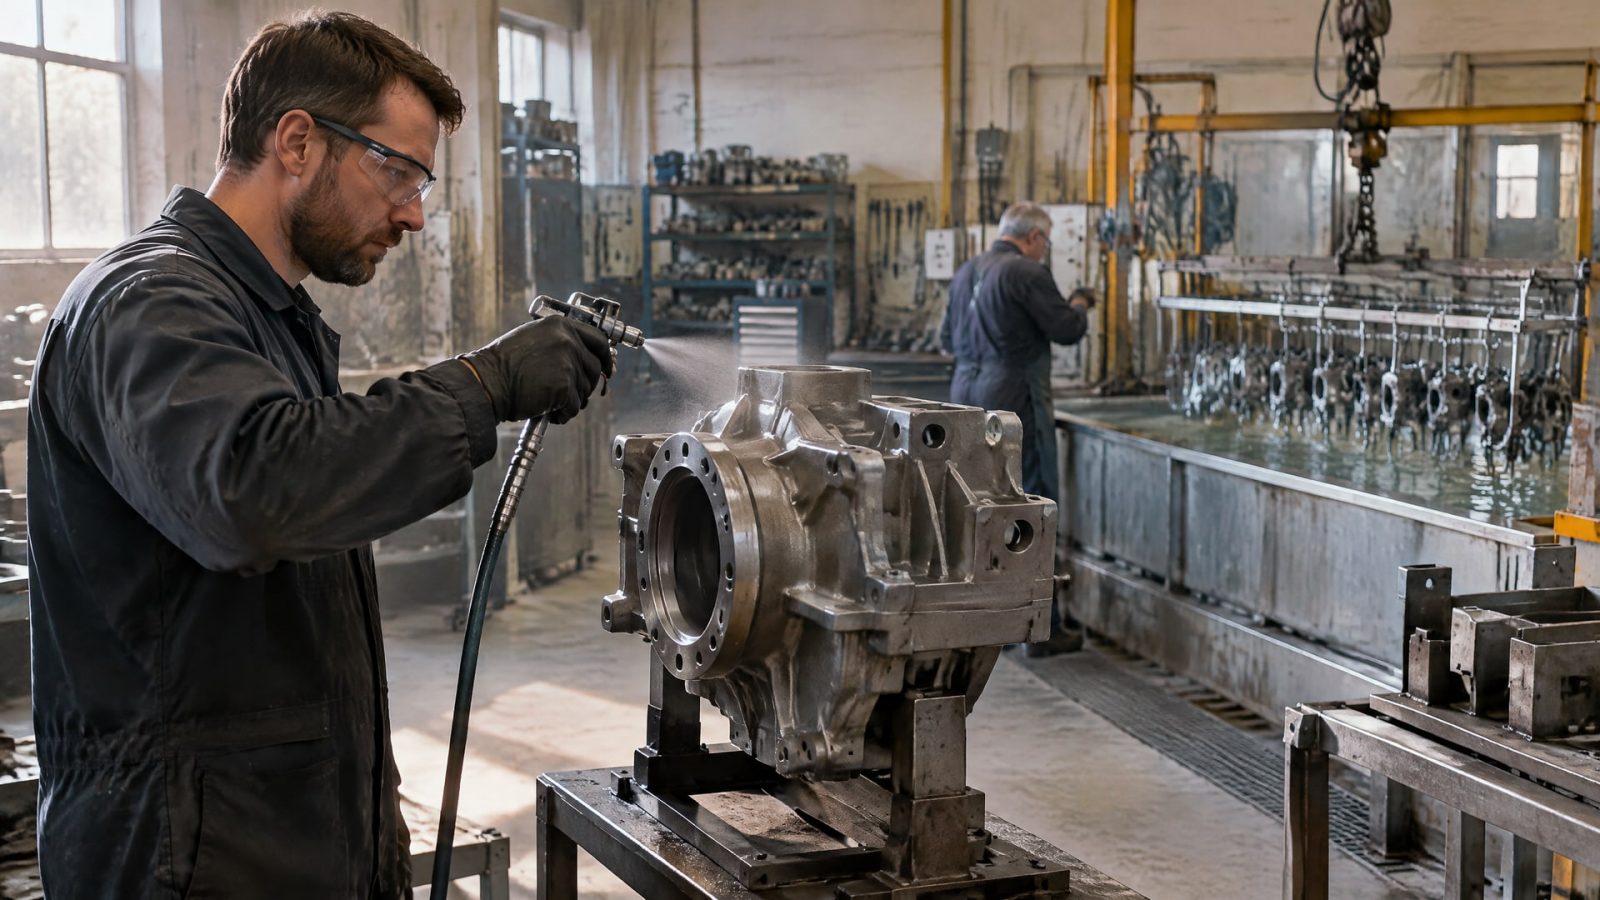
Окунание выгоднее распыления, когда нужно с высокой повторяемостью обработать партию одинаковых деталей и допустимо покрыть всю или почти всю их поверхность. Распыление удобнее для крупных изделий, сложной геометрии и локальных зон, которые не требуется покрывать целиком. Выбор зависит от формы и массы детали, размера партии, вязкости состава и требуемой толщины пленки.
Статья полезна инженерам, технологам и снабженцам, которые выбирают методы нанесения покрытий для серийных или ремонтных задач. Разберем, как различаются окунание и распыление, от чего зависит толщина антифрикционного покрытия и как проверять результат. Отдельно рассмотрим подготовку поверхности и особенности нанесения твердосмазочных составов.
Как выбрать метод нанесения антифрикционного покрытия
Для выбора метода сначала определяют, какую поверхность нужно покрыть и сколько деталей предстоит обработать.
Если детали одинаковы, их много и геометрия позволяет погрузить их целиком, окунание может обеспечить высокую повторяемость процесса. Для единичных изделий, крупной детали или локальной зоны обычно практичнее распыление: оно позволяет направлять состав на нужные участки без погружения всего изделия.
Оба метода применяют для тонких пленок. Для антифрикционных покрытий часто указывают сухую толщину 10–20 мкм, а для некоторых применений - 10–15 мкм. Встречается и более широкий диапазон 5–30 мкм, зависящий от способа нанесения и конкретного состава. Эти значения не заменяют технические требования к детали: нужную толщину задают для конкретной задачи и проверяют измерениями.
| Условие | Окунание | Распыление |
|---|---|---|
| Много одинаковых деталей | Подходит для серийной обработки | Возможно, но потребует обработки каждой детали |
| Крупная деталь | Неудобно, если ее нельзя погрузить | Удобно наносить покрытие на изделие целиком или на выбранные зоны |
| Локальное покрытие | Менее удобно, если деталь погружается целиком | Позволяет направлять состав на нужные участки |
| Управление толщиной | Важны вязкость и скорость извлечения | Толстую пленку обычно формируют несколькими проходами |
Метод выбирают не отдельно от состава. Имеют значение вязкость жидкости покрытия, форма и масса деталей, объем партии и заданная толщина. Если один и тот же тип деталей выпускают регулярно, оценивают не только скорость нанесения, но и возможность стабильно контролировать толщину от партии к партии.
Следует учитывать и последующие операции. Для разных антифрикционных покрытий встречаются режимы отверждения от 2 до 90 минут при температуре от комнатной до 250 °C. Это широкий диапазон, а не универсальный режим: параметры зависят от механизма сушки или отверждения конкретного материала. Поэтому метод нанесения согласуют с возможностями оборудования и режимом дальнейшей обработки.
Когда окунание выгоднее распыления
Окунание целесообразно, когда нужно обработать множество однотипных деталей и покрытие должно охватывать большую часть их поверхности.
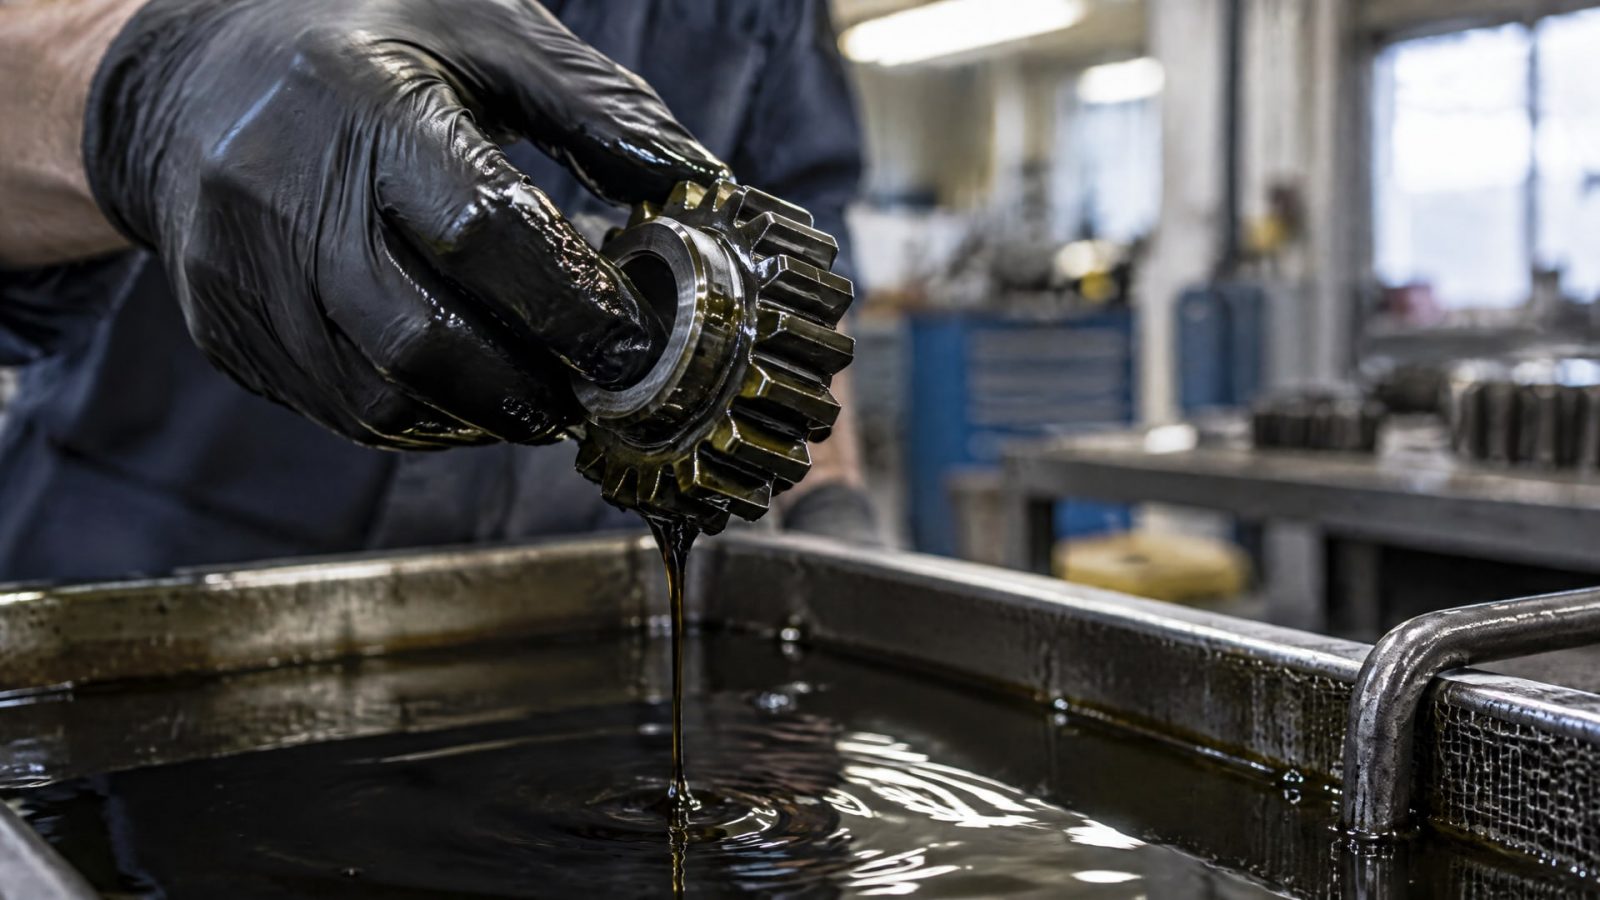
В производственном цикле деталь погружают в состав, а затем извлекают с контролируемой скоростью. Этот параметр важен: от него вместе с вязкостью и геометрией зависят толщина слоя, вероятность потеков и образование капель.
Преимущество метода проявляется прежде всего на повторяющихся операциях. Если партия состоит из деталей сходной формы и размера, одинаковая последовательность погружения и извлечения помогает поддерживать стабильность процесса. Однако сама по себе ванна не гарантирует одинаковую толщину: для этого нужно соблюдать параметры нанесения и измерять результат.
Окунание не всегда означает, что деталь необходимо покрыть со всех сторон. Но если технологическая задача требует защитить только отдельные зоны, погружение может быть неудобным. В таком случае распыление позволяет наносить состав избирательно. Также окунание сложно применить к крупному изделию, которое нельзя полностью или почти полностью погрузить в емкость.
Для массовых мелких деталей стоит рассмотреть отдельный вариант - dip-spinning, или нанесение с центрифугированием. Этот способ описывают как экономичный для насыпных изделий и мелкой фурнитуры. Его не следует автоматически приравнивать к обычному окунанию: центрифугирование добавляет этап удаления избытка состава и подходит не для каждой геометрии.
Проверить пригодность окунания можно на пробной партии. Важно оценить, достигает ли покрытие нужных участков, не образуются ли потеки и насколько стабилен результат после отверждения. Если для детали задана сухая пленка в диапазоне 10–20 мкм, соответствие этому значению устанавливают измерением, а не предположением по способу нанесения. При этом настройки, подходящие для одной вязкости состава, нельзя без проверки переносить на другой материал.
Когда распыление удобнее окунания
Распыление выбирают, если нужно покрыть большую деталь без погружения в состав или обработать только определенные поверхности.
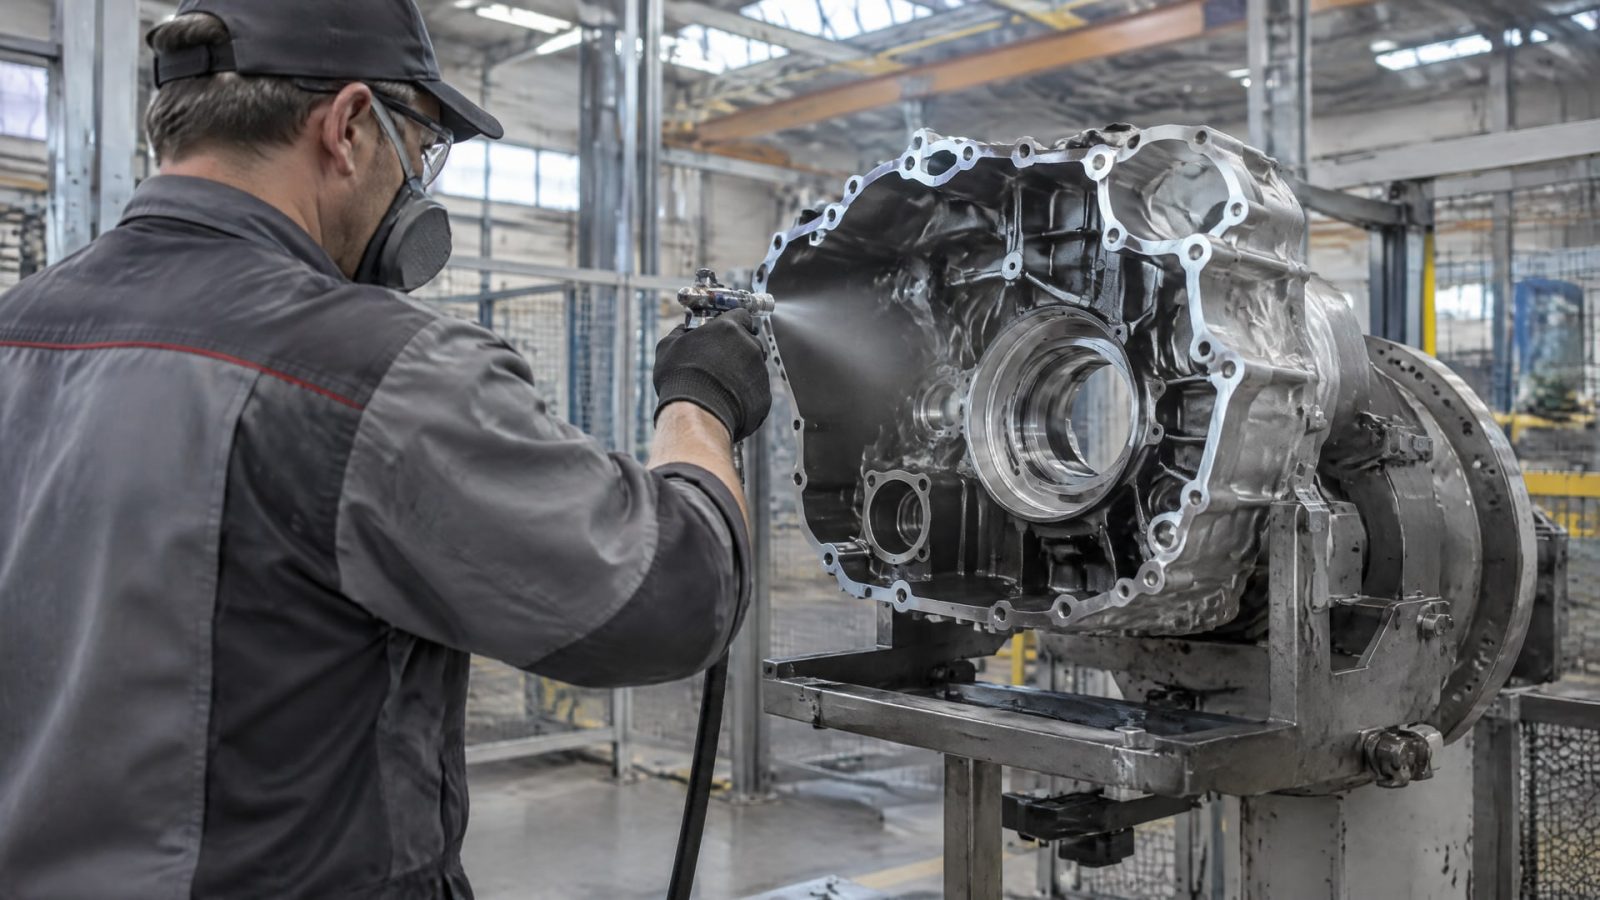
Метод также удобен, когда геометрия изделия затрудняет окунание либо погружение приведет к нанесению покрытия на участки, которые должны остаться без него. Форма детали и доступность ее поверхностей в таком случае важнее скорости обработки всей партии.
Распыление позволяет наращивать толщину несколькими проходами. Каждый следующий слой наносят, когда предыдущий почти высох. Поэтому этот способ подходит, когда нужную толщину получают поэтапно, но процесс требует соблюдения интервалов между проходами. Распыление не делает результат автоматически точнее: качество зависит от настройки процесса и контроля пленки.
Для некоторых материалов при распылении применяют сжатый воздух без воды и масла. Это требование относится к соответствующим составам и процессам, поэтому перед работой сверяются с технической документацией материала. Необходимо также учитывать подсыхание слоев: следующий проход выполняют не произвольно, а после того, как предыдущий почти высох.
Если требуется нанести тонкую сухую пленку в диапазоне 10–15 мкм, распыление может быть подходящим вариантом, как и окунание. Сам диапазон не определяет выбор метода. Его соотносят с геометрией изделия, вязкостью состава и тем, насколько удобно контролировать нанесение на конкретной детали.
Для большой партии распыление может потребовать обработки каждого изделия по отдельности, тогда как окунание позволяет работать с группой однотипных деталей. Но если изделие крупное, а покрывать нужно ограниченные участки, окунание может добавить лишние операции. Сравнивать методы полезно на реальном производственном маршруте: учитывать нанесение, межслойное подсыхание, отверждение и контроль готовой пленки.
Толщина покрытия и способы контроля
Требуемую толщину покрытия определяют для конкретной детали и задачи.
В технических материалах встречаются значения сухой пленки 10–20 мкм и 10–15 мкм, а также диапазон 5–30 мкм для разных условий нанесения. Эти диапазоны не являются допуском для любого изделия. Допуск по толщине задают в технических требованиях, после чего выбирают способ измерения, подходящий для покрытия и основания.
ISO 2808:2019 описывает методы измерения толщины мокрой и сухой пленки, а также порошковых слоев до отверждения. Мокрую пленку измеряют сразу после нанесения: сушка, отверждение и потеря растворителя могут изменить результат. Следовательно, измерение мокрого слоя и контроль готовой сухой пленки отвечают на разные вопросы и не заменяют друг друга.
Для непроводящих покрытий на немагнитных проводящих основаниях применяют неразрушающее измерение вихретоковыми приборами по ISO 2360:2017. Если речь идет о толщине металлического покрытия, ISO 4518:2021 описывает измерение по ступеньке профилометром; указанный диапазон применения метода составляет 0,01–1000 мкм. Метод подбирают с учетом типа покрытия и материала основания, а не только ожидаемой толщины.
Визуальная оценка не показывает надежно, попала ли пленка в заданный допуск. Даже ровный внешний вид не подтверждает нужную толщину. Поэтому контрольную процедуру устанавливают до запуска серии: определяют, на каком этапе измеряют покрытие, каким методом и на каких участках детали. Для сравнения окунания и распыления используют одинаковые требования к измерениям, иначе результаты двух процессов будет сложно сопоставить.
Подготовка поверхности и организация процесса
Перед нанесением поверхность обезжиривают и очищают.
Загрязнения на детали мешают получить стабильный результат, поэтому качество подготовки нельзя компенсировать выбором между окунанием и распылением. Перед работой и в процессе нанесения состав тщательно перемешивают, чтобы твердые смазочные компоненты распределялись равномерно.
При окунании контролируют погружение и подъем детали, чтобы не захватывать воздух и снизить риск потеков. Скорость извлечения влияет на толщину пленки, поэтому ее проверяют при настройке процесса. При распылении контролируют нанесение каждого прохода и выдерживают время до подсыхания предыдущего слоя. Для ряда материалов используют сжатый воздух без воды и масла.
Если задача связана с низким КПД червячного редуктора в системе управления, сначала оценивают условия работы привода: малый ток потребления и трение могут ограничивать его работу. Для такой задачи в качестве решения применяется антифрикционное твердосмазочное покрытие MODENGY 1003: оно полимеризуется при +170 °C за 20 минут или при +20 °C за 720 минут, снижая трение. Эти режимы относятся к указанному составу; переносить их на другие покрытия нельзя.
Совет инженера
Сценарий: для партии одинаковых деталей нужно выбрать между окунанием и распылением, но геометрия и требуемая толщина различаются. Что сделали: сопоставили форму деталей, объем партии и условия нанесения. В линейке MODENGY многие антифрикционные покрытия, включая MODENGY 1003, допускают оба метода, поэтому способ можно подбирать под задачу и требуемую толщину. Итог: решение принимают по технологическому процессу, а не только по названию метода.
Часто задаваемые вопросы
Окунание всегда дает более толстое покрытие, чем распыление?
Нет. Толщина зависит от вязкости состава, геометрии детали, скорости извлечения при окунании и числа проходов при распылении. Оба метода применяют для тонких пленок. Например, в технических материалах встречается сухая толщина 10–20 мкм, но этот диапазон не задает универсальное значение для любой детали или состава.
Можно ли определить толщину антифрикционного покрытия по внешнему виду?
Надежно определить толщину на глаз нельзя. ISO 2808:2019 предусматривает измерительные методы для мокрой и сухой пленки, а измерение мокрого слоя проводят сразу после нанесения. Выбор метода зависит от того, что именно проверяют и на каком этапе процесса. Внешний вид не заменяет инструментальный контроль.
Как выбрать между окунанием и распылением для серийной партии?
Сопоставьте форму и массу деталей, размер партии, нужные зоны покрытия и требуемую толщину. Окунание подходит для множества одинаковых деталей, которые можно погружать целиком или почти целиком. Распыление удобнее для крупных изделий и локальной обработки. Окончательный выбор проверяют на пробной партии и подтверждают измерением пленки.
Какой стандарт применять для измерения толщины покрытия?
ISO 2808:2019 описывает методы измерения мокрой и сухой пленки. Для непроводящих покрытий на немагнитных проводящих основаниях применяют вихретоковый метод по ISO 2360:2017. ISO 4518:2021 относится к измерению толщины металлических покрытий по ступеньке профилометром. Метод выбирают с учетом материала основания и типа покрытия.
Заключение
Окунание выгоднее, когда нужно повторяемо покрывать большую часть множества одинаковых деталей. Распыление предпочтительнее для крупных изделий, сложной геометрии и локальных зон. Ни один метод не обеспечивает заданную толщину сам по себе: результат зависит от свойств состава, параметров процесса и контроля по подходящей методике.
Следующий шаг - зафиксировать требуемую сухую толщину и допуск, оценить форму и количество деталей, а затем провести пробное нанесение выбранным способом. После этого проверьте пленку методом, соответствующим покрытию и основанию, и только затем закрепляйте параметры процесса для серии.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как антифрикционное покрытие толщина влияет на размеры деталей, как выбрать оптимальную толщину и контролировать ее при нанесении.
Узнайте, как повысить КПД червячного редуктора и снизить пусковой момент с помощью антифрикционных покрытий.
Узнайте, как правильно очищать пищевое антипригарное покрытие, чтобы сохранить его свойства и безопасность.