
Антипригарное покрытие для узлов трения металл-металл: сравнение и выбор
Для узла трения металл-металл антипригарное покрытие выбирают не только по способности уменьшать трение или предотвращать прихватывание. Нужно учитывать износостойкость, нагрузку, скорость, характер движения и толщину слоя. Чистый PTFE обеспечивает низкое трение, но может изнашиваться заметно быстрее усиленных систем. Поэтому покрытие оценивают по сочетанию свойств и по результатам испытаний, близких к условиям работы узла.
Статья поможет инженерам, техническим специалистам и закупщикам сравнить основные показатели и определить, какие данные запросить при выборе покрытия узлов трения. Отдельно рассмотрим измерение трения и износа, подготовку поверхности и применение покрытий для защиты от пригорания оборудования. Промышленное покрытие решает другие задачи, чем сковорода с антипригарным покрытием: в механизме важны контактные условия и ресурс пары трения.
Что показывает сравнение антипригарных покрытий
Антипригарность и износостойкость описывают разные свойства.
Первое относится к склонности материала к налипанию, прихватыванию или пригоранию, второе - к сопротивлению потере материала при трении. В паре металл-металл покрытие может хорошо уменьшать трение, но быстро изнашиваться. Поэтому выражение «лучшее антипригарное покрытие» без описания условий работы не дает инженеру достаточной информации для выбора.
Для чистого PTFE в контакте с полированной сталью при сухом трении приводится коэффициент трения 0,05-0,10. Для низкофрикционных покрытий в целом указан диапазон 0,05-0,2; итоговое значение зависит от типа покрытия, нагрузки и скорости. Это не рейтинг материалов: показатели, полученные при разных условиях, напрямую сравнивать нельзя. В отдельных технических данных для конкретной системы PTFE-покрытия измеренный коэффициент составляет 0,04-0,07, но переносить его на другие покрытия некорректно.
Главное ограничение чистого PTFE - износостойкость. В одном из сравнений износ PTFE при сопоставимых режимах указан как в 10-100 раз более высокий, чем у PEEK. Это не означает, что любой вариант PEEK подойдет для конкретного механизма: результат зависит от нагрузки, скорости и других условий контакта. Практический вывод состоит в том, что выбирать покрытие только по минимальному коэффициенту трения рискованно.
Для упрочненных низкофрикционных покрытий с керамическими или металлическими наполнителями указывается увеличение ресурса до 5 раз по сравнению с обычным покрытием этого класса. Компромисс - рост коэффициента трения примерно на 20%. Если узлу нужен увеличенный ресурс, такой обмен может быть оправдан, но его следует проверять испытанием в режимах, соответствующих эксплуатации. Для низких и средних нагрузок, медленных и умеренно быстрых движений применимость конкретной системы подтверждают техническими данными, а не общим названием материала.
Покупателю посуды часто достаточно сравнить свойства сковородок, однако для промышленного узла такого подхода недостаточно. Покрытие для металла оценивают с учетом нагрузки, движения и износа. Поэтому вопрос «какое антипригарное покрытие лучше» в технической задаче следует формулировать иначе: какое решение обеспечивает нужный баланс трения, защиты от прихватывания и ресурса в заданном режиме.
Как выбрать покрытие узлов трения металл-металл
Начинайте выбор не с названия материала, а с описания узла.
Зафиксируйте, какие поверхности контактируют, как движутся детали, каковы нагрузка и скорость, есть ли остановки или смена направления. Коэффициент трения зависит от условий контакта, а не только от химического состава покрытия. Система, рассчитанная на низкие нагрузки и умеренную скорость, не становится автоматически подходящей для другого режима.
Какие параметры внести в техническое задание
Материалы обеих деталей и состояние поверхности до нанесения покрытия.
Нагрузка, скорость и характер движения: скольжение, возвратно-поступательное движение или иной режим.
Требуемая защита от трения, износа и прихватывания.
Условия, в которых нужно подтвердить результат: испытательная нагрузка, скорость и тип контртела.
Для ряда износостойких низкофрикционных покрытий типичная толщина составляет 15-30 мкм. В большинстве случаев припуск под такое покрытие не требуется, но это не отменяет проверки допусков и посадок конкретного узла. Слой может повлиять на размеры сопрягаемых деталей, поэтому толщину следует согласовать до нанесения, а не после сборки.
Подготовка поверхности тоже влияет на работу покрытия. Для PTFE-покрытий более гладкая подложка способствует более быстрому формированию transfer film и снижению установившегося трения. Следовательно, в требованиях к покрытию важно зафиксировать не только материал основы, но и ее состояние. Одна и та же система на поверхностях с разной подготовкой может вести себя неодинаково.
При выборе стоит разделять две задачи: низкое трение и противоизносную защиту. Если определяющим условием служит минимальное трение, результаты для PTFE могут быть ориентиром. Если приоритет - ресурс, сравнивайте упрочненные или наполненные варианты и учитывайте возможный рост трения примерно на 20%. Для усиленных систем в источниках приводится ресурс до 5 раз выше, чем у обычных низкофрикционных покрытий, но это значение не следует воспринимать как гарантию для любого узла.
Наконец, заранее решите, как будете принимать покрытие. В техническом задании укажите измеряемые показатели, метод испытания и условия контакта. Формулировки вроде «низкое трение» или «износостойкое покрытие» без числовых критериев не позволяют объективно сравнить предложения и проверить соответствие задаче.
Антипригарное покрытие: как проверять трение и износ
Показатель коэффициента трения имеет смысл только вместе с условиями измерения.
Важно знать, какой материал использовали в качестве контртела, какова шероховатость поверхности и в каком режиме проводили испытание. Если эти сведения различаются, сравнение двух результатов может оказаться некорректным даже при одинаково указанной методике.
Для измерения статического и кинетического коэффициента трения по принципу горизонтальной плоскости применяют ISO 15359:1999. Это помогает стандартизировать сам подход к оценке трения, но результаты все равно нужно соотносить с задачей конкретного узла. Значения 0,05-0,10 для чистого PTFE по полированной стали относятся к сухим условиям и не описывают автоматически поведение покрытия при любой нагрузке или скорости.
Для монолитной керамики процедуру определения коэффициента трения и удельной скорости износа задает ISO 20808:2016. Область применения стандарта важна: его нельзя автоматически считать универсальной методикой для всех типов покрытий. В технических данных также встречается ASTM D3702 как подход к испытанию PTFE в режиме thrust washer test. При сравнении таких результатов необходимо учитывать заданные параметры контртела и шероховатости.
Измерение абразивного износа по Taber дает еще один показатель, но не заменяет испытаний в режиме, близком к работе механизма. Для одной конкретной системы PTFE-покрытия приведены значения 12-20 мг на 1000 оборотов и 0,1-0,2 мг/см². Эти цифры нельзя распространять на все PTFE-покрытия: они характеризуют отдельную систему и конкретный метод испытания.
Перед сравнением технических листов проверьте, есть ли в них:
Коэффициент трения и условия, при которых его измеряли.
Данные по износу с указанием метода и единиц измерения.
Материал и состояние контртела, а также режим нагрузки и скорости.
Толщина слоя и сведения о подготовке поверхности.
Подтверждение, что метод испытания применим к рассматриваемому материалу.
Один показатель COF или результат Taber не дает полного представления о ресурсе узла. Для обоснованного решения сопоставляют трение и износ, учитывают толщину покрытия и проверяют соответствие метода испытания материалу. Если режим работы отличается от лабораторного, до масштабного применения полезно проверить систему в условиях, максимально близких к производственным.
Защита от пригорания оборудования в упаковочном процессе
В упаковочном оборудовании налипание материала на контактирующие детали может мешать стабильной работе узла.
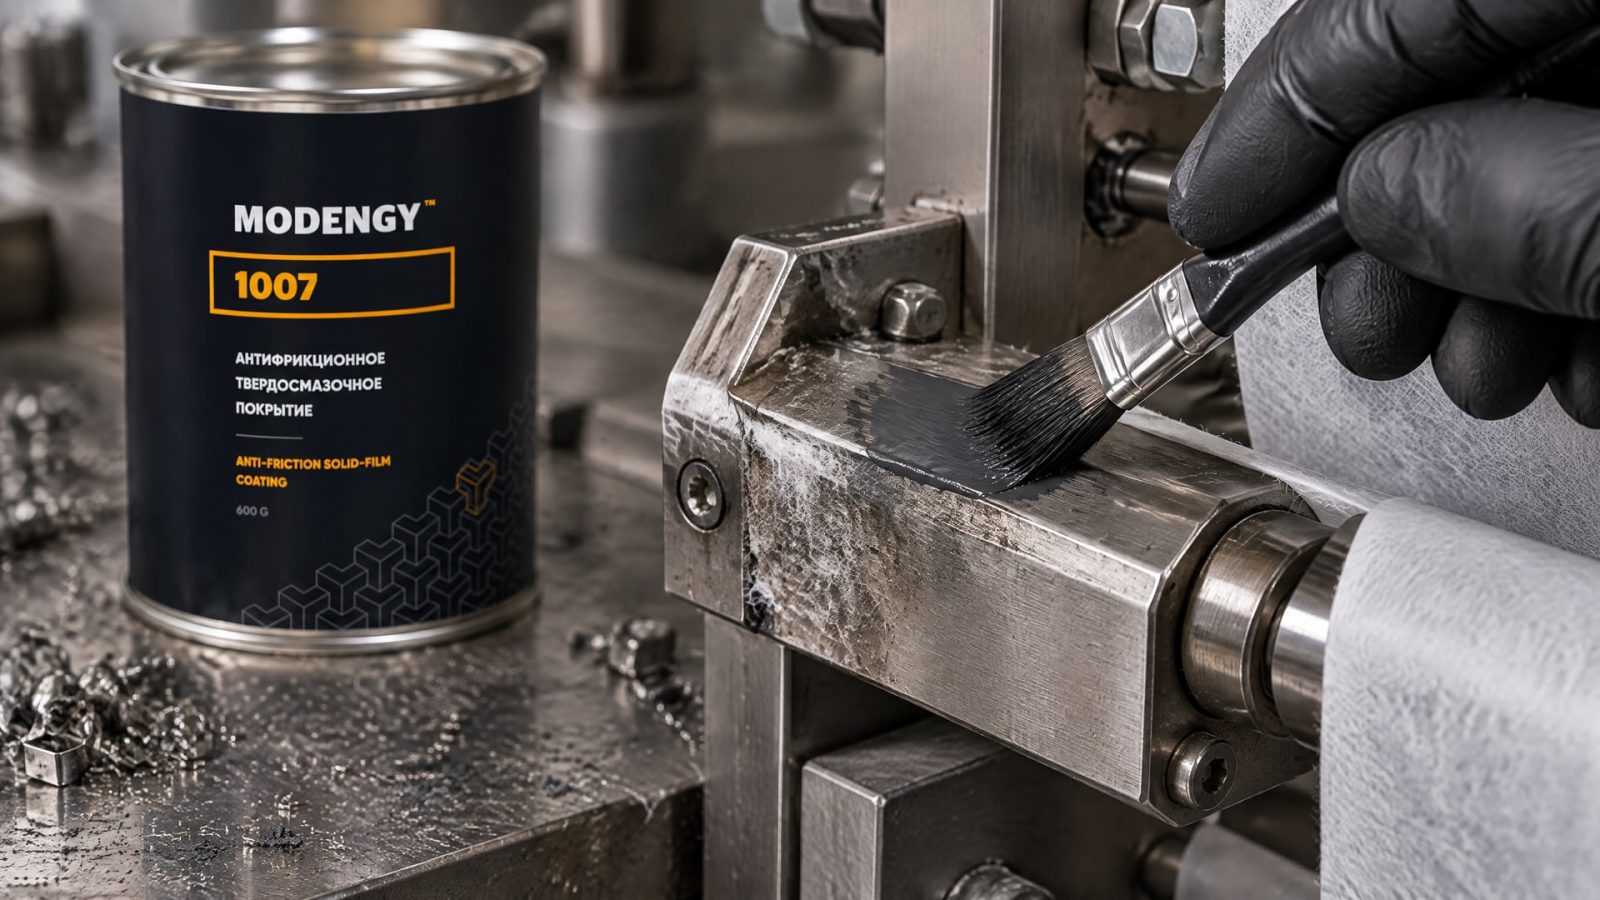
Если технологический процесс требует предотвращать пригорание нетканого материала, важно учитывать не только первоначальный эффект, но и сохранение покрытия при трении. Частые остановки для очистки или восстановления поверхности могут нарушать повторяемость процесса, однако подход к решению зависит от конструкции и режима работы конкретного оборудования.
Жидкая смазка подходит не для каждой такой задачи: в некоторых процессах важно не допустить ее попадания на продукт. Для подобных узлов в качестве технического решения рассматривают сухие антифрикционные покрытия. Они уменьшают трение без жидкой смазки, а для стальных деталей источники отмечают сочетание антифрикционных и антипригарных свойств. При этом сухое покрытие не следует считать универсальной заменой смазки: сначала нужно подтвердить его применимость к контактирующим материалам и нагрузке.
В описанном кейсе применения для предотвращения пригорания нетканого материала на упаковочном оборудовании используют MODENGY 1007. Этот пример показывает, как покрытие может решать задачу защиты от налипания в конкретном процессе и одновременно работать в узле трения. Параметры нагрузки, скорость, толщина слоя и количественные результаты кейса не указаны, поэтому переносить решение на другое оборудование без проверки нельзя.
При подобной задаче инженеру стоит уточнить, какая поверхность контактирует с материалом, как движется деталь и при каких условиях возникает налипание. Затем следует проверить, какие испытания подтверждают антифрикционные и противоизносные характеристики покрытия. Если нужны числовые ориентиры, для низкофрикционных систем в целом указан коэффициент трения 0,05-0,2, а типичная толщина ряда износостойких покрытий составляет 15-30 мкм. Эти диапазоны не являются характеристиками MODENGY 1007 и не заменяют его техническую документацию.
Для оборудования упаковочной линии выбор не заканчивается оценкой того, насколько легко материал отделяется от поверхности. Необходимо учесть износ при повторяющихся циклах, требования к посадкам и возможность нанесения на детали конкретной конструкции. Так защита от пригорания оборудования становится частью подбора покрытия под рабочий режим, а не изолированным требованием к «скользкости».
Ошибки при выборе и применении покрытия
Распространенная ошибка - считать, что антипригарное покрытие автоматически износостойкое.
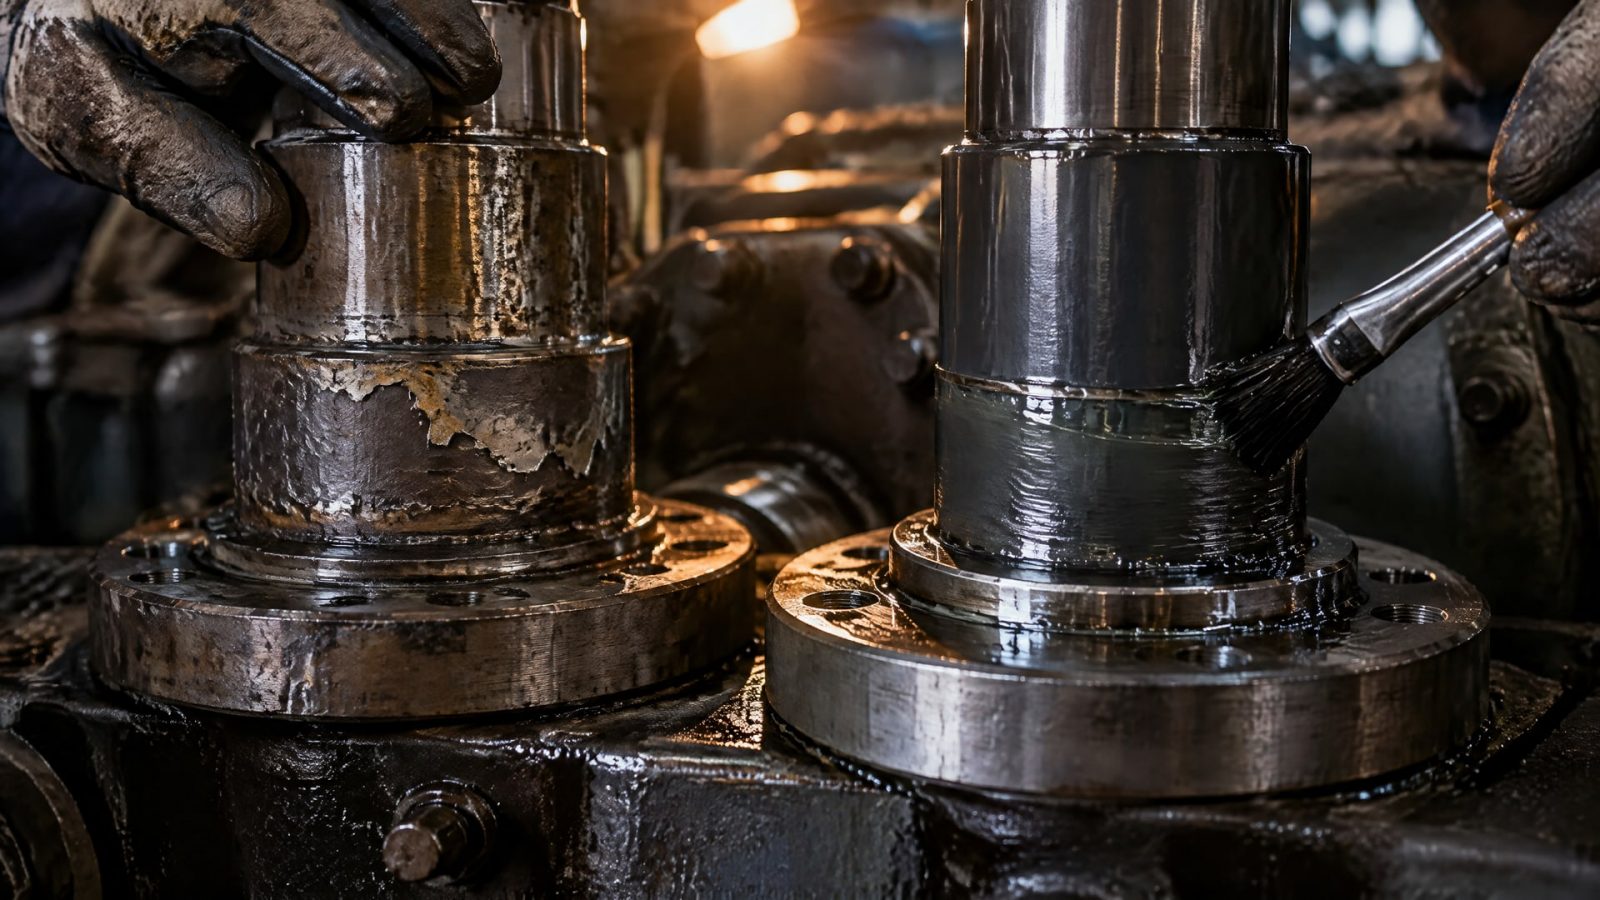
PTFE показывает низкое трение, но износ чистого материала при сопоставимых режимах может быть в 10-100 раз выше, чем у PEEK. Упрочненные системы способны повысить ресурс до 5 раз относительно обычного низкофрикционного покрытия, однако коэффициент трения при этом может вырасти примерно на 20%. Эти цифры показывают, почему нельзя выбирать решение по одному свойству.
Вторая ошибка - сравнивать показатели из разных испытаний без проверки методики. Для PTFE-покрытия могут указывать коэффициент трения 0,04-0,07, тогда как для PTFE по полированной стали в сухих условиях приводится диапазон 0,05-0,10. Разница не обязательно говорит о противоречии: это могут быть разные системы и условия измерения. Аналогично, результат Taber 12-20 мг на 1000 оборотов относится к конкретной системе, а не ко всему классу покрытий.
Третья ошибка - не учитывать толщину слоя. Для ряда износостойких низкофрикционных покрытий приводится типичный диапазон 15-30 мкм. Даже если в большинстве случаев припуск под покрытие не требуется, необходимо проверить допуски и посадки деталей. При подборе для точного сопряжения этот вопрос решают до обработки, иначе покрытие может изменить геометрию пары.
Также не стоит переносить результат лабораторного теста напрямую на производство. ISO 15359:1999 описывает измерение статического и кинетического коэффициента трения по принципу горизонтальной плоскости, а ISO 20808:2016 относится к монолитной керамике. Метод выбирают с учетом материала и задачи, а условия теста сравнивают с реальной нагрузкой, скоростью и состоянием поверхностей.
Наконец, бытовое представление о покрытии может увести от технической задачи. Сковородка с антипригарным покрытием и промышленная деталь могут иметь общее свойство не удерживать материал на поверхности, но их условия эксплуатации и критерии оценки различаются. Когда нужно купить антипригарное покрытие для производственного узла, сравнивайте не бытовые рейтинги и обещания, а данные по трению, износу, толщине и применимости к заданному режиму.
Часто задаваемые вопросы
Какое антипригарное покрытие лучше для узла металл-металл?
Универсального варианта нет. Чистый PTFE обеспечивает низкое трение, но его износостойкость может быть ограниченной. Упрочненные системы способны увеличить ресурс до 5 раз по сравнению с обычными низкофрикционными покрытиями, однако коэффициент трения может вырасти примерно на 20%. Выбор зависит от нагрузки, скорости и характера движения.
Можно ли сравнивать покрытия только по коэффициенту трения?
Нет. Коэффициент трения зависит от покрытия, нагрузки и скорости, поэтому без условий испытания число малоинформативно. Дополнительно сравнивают износ, толщину слоя, материал контртела и состояние поверхностей. Результат одного испытания Taber также не заменяет оценку в режиме, близком к работе узла.
Подходит ли покрытие для сковороды с антипригарным покрытием для промышленного механизма?
Бытовое назначение не подтверждает пригодность покрытия для пары металл-металл. В промышленном узле важны контактные нагрузки, скорость и износ, а также совместимость с материалами деталей. Для выбора нужны технические данные и испытания, относящиеся к конкретной системе покрытия и условиям работы механизма.
Что означают значения Taber для PTFE-покрытия?
Для одной конкретной системы приведен абразивный износ 12-20 мг на 1000 оборотов и 0,1-0,2 мг/см². Эти результаты относятся к отдельному покрытию и методу испытания, а не ко всем материалам на основе PTFE. Перед сравнением нужно проверить методику и условия теста.
Заключение
Антипригарное покрытие для узла трения металл-металл выбирают по совокупности характеристик. Низкий коэффициент трения не гарантирует высокой износостойкости: чистый PTFE может быстро изнашиваться, а усиленные системы способны увеличить ресурс ценой роста трения. Поэтому решение должно учитывать режим работы, толщину слоя, подготовку поверхности и данные испытаний.
Следующий шаг - составить описание узла с материалами деталей, нагрузкой, скоростью и характером движения, а затем запросить показатели трения и износа с условиями их измерения. По этим данным можно сравнить покрытия и проверить наиболее подходящую систему в режиме, близком к производственному.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему возникает пригорание и как выбрать антипригарное покрытие оборудования для нетканых материалов, чтобы снизить прилипание и трение.
Твердые смазочные покрытия на основе графита и PTFE: сравнение свойств, преимуществ и ограничений для инженеров и закупщиков.
Узнайте, как правильно выбрать покрытие для задвижек, чтобы предотвратить прикипание гаек и обеспечить надежность резьбовых соединений.