
Твердая смазка для стали и деталей с натягом: как подобрать состав
Твердую смазку для стальных деталей выбирают по задаче соединения и условиям процесса: важно совместить требуемое усилие сборки с удерживающей способностью посадки, защитой от задиров и стабильностью трения. Для сухого твердосмазочного покрытия результат зависит не только от состава, но и от подготовки поверхности и режима отверждения. Поэтому для деталей с натягом нельзя выбирать смазку только по принципу «чем скользкое, тем лучше».
Статья полезна инженерам, техническим специалистам и снабженцам, которые подбирают смазку для стали при запрессовке, деформировании или эксплуатации сопряжений. Разберем, чем сухие пленки отличаются от пластичных смазок, как подготовить поверхность и проверить влияние смазочного слоя на посадку. Отдельно рассмотрим формы нанесения и параметры, которые стоит закрепить в технических требованиях.
Твердая смазка: виды и различия между покрытиями и пластичными составами
Под выражением «твердая смазка» могут подразумевать разные материалы.
Сухие смазочные вещества, например графит, дисульфид молибдена, нитрид бора и PTFE, способны снижать трение без жидкого носителя в рабочем слое. Твердосмазочное покрытие формирует на металлической поверхности сухую пленку, которая должна прочно сцепляться с основой. Пластичная смазка с высокой консистенцией остается отдельным типом материала: ее классифицируют по NLGI, а не по наличию твердых смазочных частиц.
NLGI-классификация основана на консистенции, определяемой по ASTM D217. Шкала включает классы от 000 до 6: 000 соответствует очень текучей консистенции, а 6 - почти твердой. В справочных материалах NLGI 4-6 относят к очень твердым пластичным смазкам для тяжелых условий, но это не делает их аналогом сухого пленочного покрытия. Консистенция сама по себе не сообщает, насколько предсказуемым будет трение в посадке с натягом.
При выборе материала для стали учитывают риск схватывания и микрозадиров, способность состава удерживаться в зоне контакта и допустимость остаточной смазки после сборки. Если жидкий материал может вытекать, твердые смазки или сухие пленки могут оказаться удобнее. Но сухое покрытие не становится универсальным решением: при многократных вытяжках или резьбонарезке может потребоваться дополнительная смазка.
Чем твердая пластичная смазка отличается от сухой пленки
Твердая пластичная смазка и сухое твердосмазочное покрытие решают задачи разными способами. У пластичной смазки оценивают консистенцию по NLGI и свойства, необходимые конкретному узлу. У покрытия важны подготовка поверхности, адгезия и режим отверждения. Эти параметры нельзя подменять друг другом: высокий класс NLGI не гарантирует стабильного трения при запрессовке, а сухая пленка не всегда заменяет смазку в последующих операциях.
Для первичного выбора полезно описать не только марку стали, но и последовательность процесса: будет ли деталь деформироваться, нужна ли легкая сборка, должно ли соединение сохранять высокое удерживающее трение и предполагается ли демонтаж. Такая постановка задачи помогает сопоставить твердые смазки разных видов с реальным режимом, а не выбирать состав по одному признаку.
Смазка для стали: как учесть свойства материала и операции
«Капризная» сталь сама по себе не задает конкретный тип смазки.
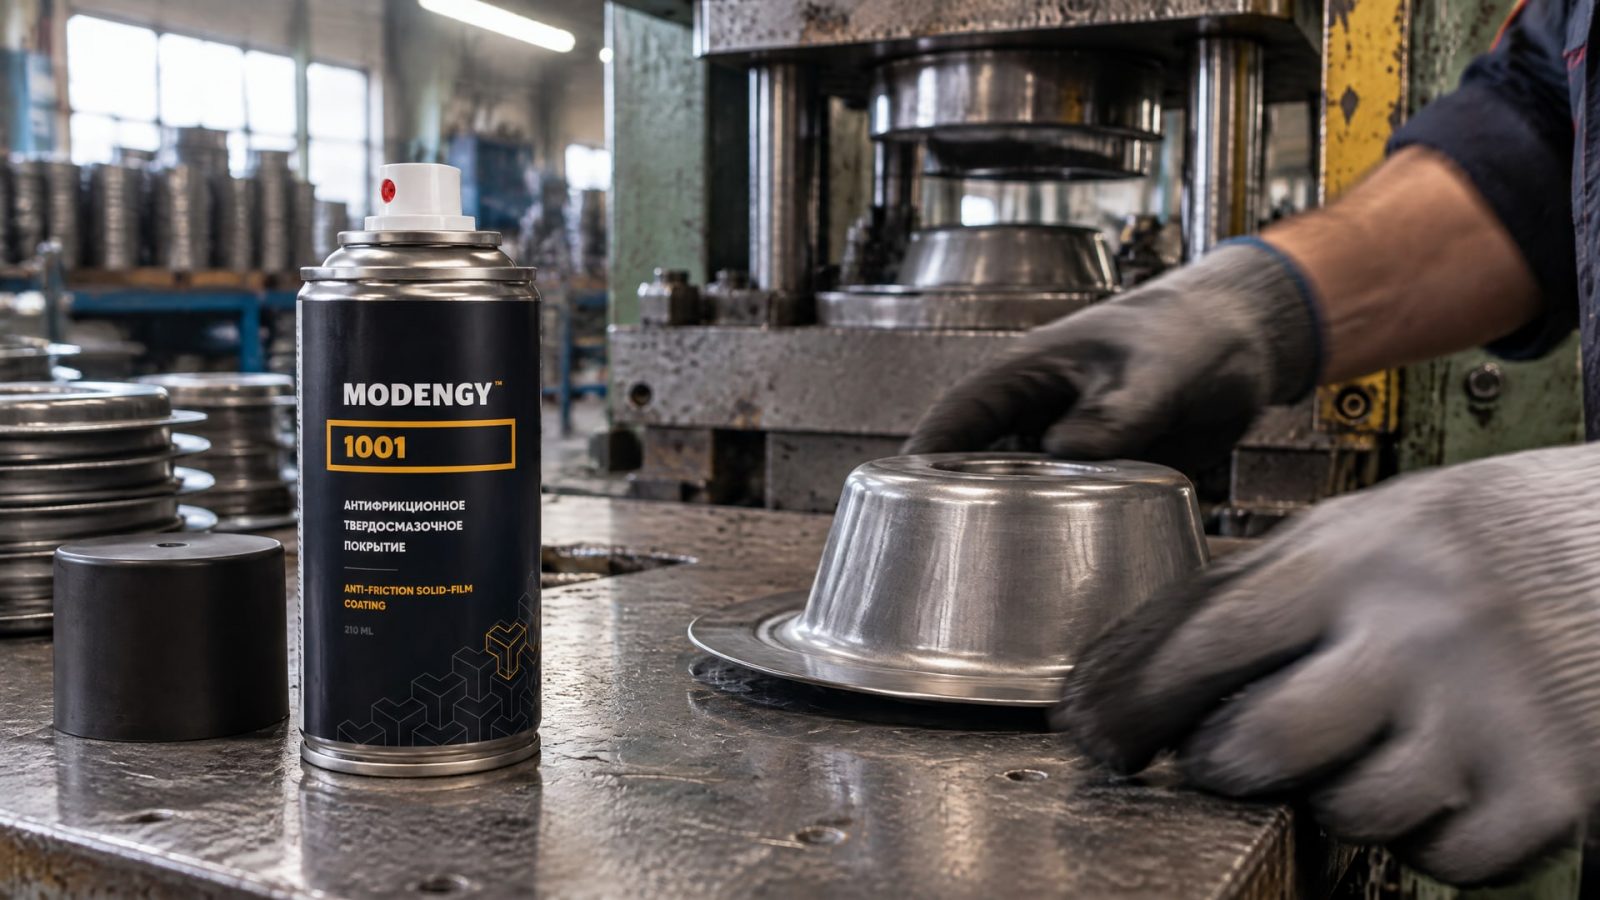
Важны состояние поверхности, вид контактирующих деталей и операция, которую предстоит выполнить. Для стальных сплавов твердосмазочное покрытие может быть полезно при формоизменении и прохождении через штампы, но при повторных вытяжках потребность в дополнительной смазке следует оценивать отдельно. Если покрытие планируют применять на ответственной детали, его влияние на посадку и дальнейшую эксплуатацию нужно учитывать в технологической документации.
Сухая пленка должна прочно связаться с металлом. Для этого перед нанесением очищают поверхность от масла, ржавчины, окалины, загрязнений и заусенцев, а также проверяют ее на видимые дефекты. В качестве подготовки могут применяться обезжиривание и абразивная обработка; в некоторых технологических схемах используют фосфатирование. Требуемый способ обработки определяют для конкретного покрытия и закрепляют в технологии.
Параметры пленки нельзя переносить с одного процесса на другой без проверки. В одном описании для сухой пленки на стальных листах приводится толщина менее 100 мкм и масса покрытия 100-1000 mg/sq ft. В другом материале для стальных поверхностей указана типичная толщина 0.0002-0.0005 inch. Это ориентиры из разных прикладных описаний, а не универсальная спецификация для любой стали или посадки.
Адгезия и риск задиров
Адгезия - способность покрытия удерживаться на поверхности. Если сталь загрязнена или недостаточно подготовлена, пленка может работать нестабильно, а фактическое трение будет отличаться от ожидаемого. Поэтому проверяют не только состав смазки, но и повторяемость подготовки: очистку, шероховатость и способ нанесения.
Для деталей, где важны холодный пуск, фреттинг или сохранение смазочного слоя при воздействии внешней среды, жидкая смазка может оказаться неудобной: она способна вытекать из зоны контакта, а обычные пасты не всегда обеспечивают нужную стабильность слоя. В таких случаях сухое покрытие рассматривают как часть технологического решения. Если для процесса важна быстрая обработка при комнатной температуре, антифрикционное твердосмазочное покрытие MODENGY 1001 применяют с учетом требований к конкретной детали и режима нанесения.
Смазка при натяге: баланс между сборкой и удержанием
При запрессовке смазка снижает трение и может облегчить сборку.
Однако то же снижение трения способно уменьшить удерживающую способность соединения после монтажа. Поэтому смазка при натяге подбирается не по одному показателю «легко входит», а по совместному результату: усилию сборки, расчетной нагрузке и требуемой фиксации детали в эксплуатации.
Для легкого масляного смазывания при запрессовке приводится ориентир коэффициента трения около 0.10-0.15. Это значение помогает понять направление влияния масла, но не заменяет расчет конкретной посадки. Для сталь-сталь соединений как исходную инженерную оценку указывают контактное давление 20-80 MPa с последующим расчетом по уравнениям упругости. Фактические параметры зависят от конструкции и условий соединения.
Сухая пленка и твердосмазочное покрытие тоже меняют трение. Даже тонкий слой может повлиять на усилие запрессовки и удерживающую способность, поэтому толщину покрытия необходимо учитывать при проектировании и контролировать по требованиям к детали. Если соединению нужно сохранять высокое трение в эксплуатации, смазку на посадочной поверхности минимизируют или исключают после расчета. Если же приоритетом служит повторяемость сборки, выбранное покрытие проверяют на контрольных деталях.
Что проверить до запуска процесса
До серийного применения полезно зафиксировать исходные условия и критерии оценки. Нельзя считать высокую консистенцию гарантией правильной работы: NLGI характеризует густоту пластичной смазки, а не коэффициент трения посадки. Аналогично, само наличие сухой пленки не доказывает, что усилие сборки и удержание соединения соответствуют требованиям.
Определить, что важнее в конкретной операции: снижение усилия запрессовки или удерживающее трение после сборки.
Проверить, учтено ли покрытие в расчете посадки и технических требованиях.
Сопоставить фактическое состояние поверхности с требованиями к очистке и шероховатости.
Оценить результат на контрольных деталях до переноса режима на всю партию.
Подготовка поверхности перед нанесением сухого покрытия
Для сухой смазки подготовка стали определяет, насколько надежно пленка сцепится с основой.
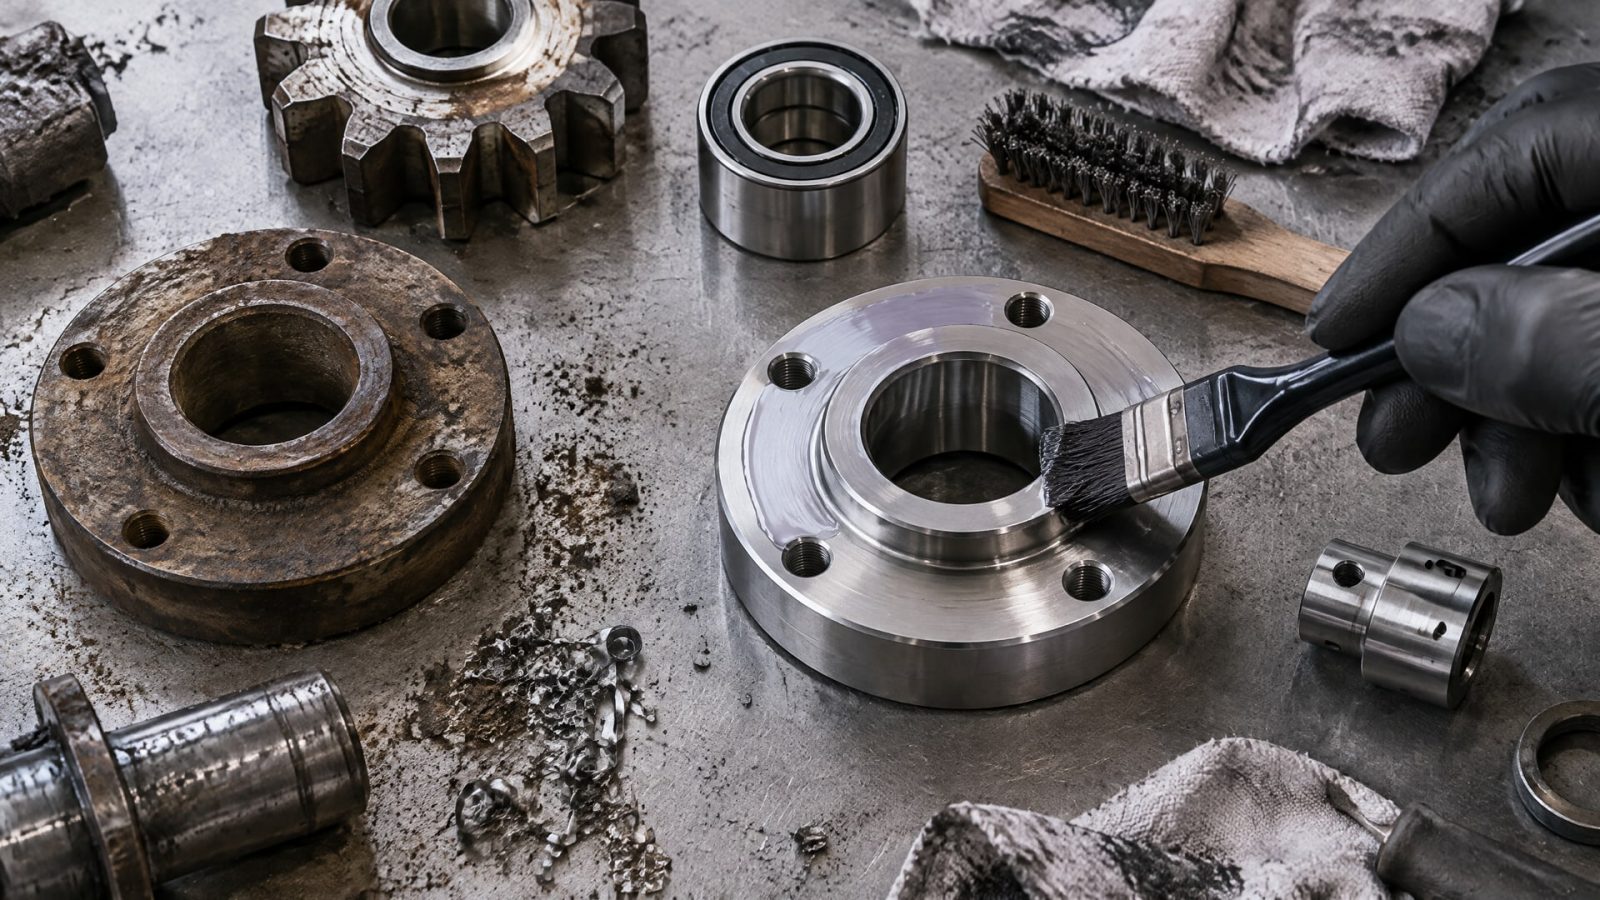
Поверхность очищают от масла, ржавчины, окалины и других загрязнений, удаляют заусенцы и проверяют на видимые дефекты. Если покрытие нанести на неподготовленный металл, его адгезия и ресурс могут снизиться. Это особенно важно для сопряжений, где нестабильность слоя повлияет на запрессовку или последующее удержание детали.
Перед нанесением сухих пленок поверхность обычно шероховатят абразивной или стеклоструйной обработкой. В материалах по покрытиям для стальных поверхностей также описана последовательность с обезжириванием, абразивной обработкой и фосфатированием. Эти операции нельзя назначать автоматически: технологию подбирают под покрытие, состояние стали и требования чертежа. Если поверхность после подготовки повторно загрязнена, результат нанесения уже не соответствует исходным условиям.
Для оценки толщины существуют разные ориентиры. В описании сухой пленки на стальных листах указывается менее 100 мкм, а для другого типа покрытий на стальной поверхности приведен диапазон 0.0002-0.0005 inch. Масса покрытия в первом случае может задаваться в пределах 100-1000 mg/sq ft. Эти значения относятся к разным прикладным материалам, поэтому их нельзя объединять в одну норму для всех стальных деталей.
Контроль нанесения
Параметры подготовки и нанесения стоит записать в технологической карте: чем очищают поверхность, каким способом получают требуемую шероховатость и как контролируют покрытие. В одном из описаний для плоской поверхности приведен контроль массы покрытия титрованием разбавленной HCl. Метод подходит не для любой геометрии и системы, поэтому на производстве используют только тот способ контроля, который предусмотрен технологией.
После нанесения важно не менять режим обработки произвольно. При изменении толщины, подготовки или способа нанесения меняется и рабочий слой, а вместе с ним может измениться трение. Для детали с натягом это отражается как на усилии сборки, так и на удерживающей способности. Поэтому параметры покрытия согласуют с расчетом посадки и требованиями к поверхности.
Отверждение твердой смазки и выбор режима обработки
Отверждение твердой смазки важно для формирования устойчивой пленки.
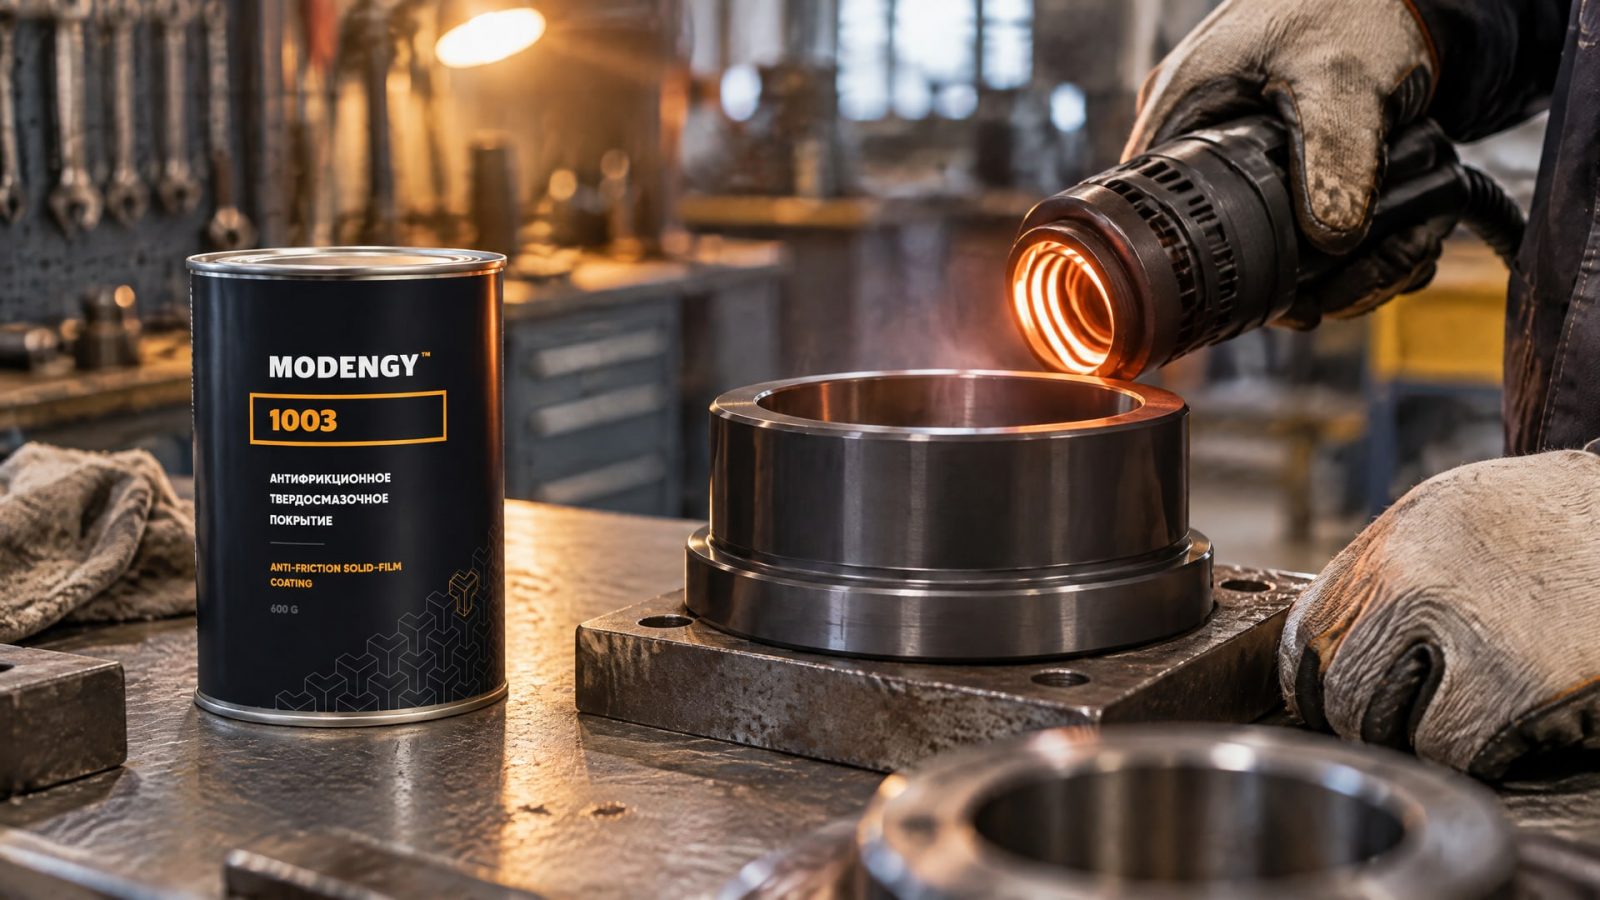
Режимы зависят от конкретного покрытия: недостаточное отверждение может привести к слабому слою и нестабильному трению. Универсальной температуры для всех сухих покрытий нет, поэтому технологию берут из документации на выбранный состав и сверяют с чертежом и требованиями процесса.
Для стальных сплавов в одном технологическом регламенте указана выдержка при 300 ± 25 °F в течение 1 часа, если чертеж не задает иное. Это пример режима для конкретной технологии, а не рекомендация для любой твердой смазки. Там, где требуется полимеризация при повышенных температурах для достижения максимальной прочности, применяют MODENGY 1003, предварительно сверив режим отверждения с документацией покрытия и возможностями детали.
Отдельные покрытия после отверждения допускают мягкую притирку, если это разрешают чертеж и технические условия. Такая операция может сделать рабочую поверхность более равномерной, но не должна вводиться без согласования: она меняет состояние пленки. Тонкое покрытие также не следует считать несущественным для посадки. Даже слой, измеряемый долями миллиметра, может повлиять на трение и усилие сборки.
Какие параметры закрепить в документации
Для повторяемого результата важно указать не только наименование материала. В технических требованиях фиксируют подготовку поверхности, способ нанесения, контроль слоя и режим отверждения. Если детали собирают с натягом, дополнительно задают критерии проверки сборки и учитывают слой покрытия при расчете соединения.
Тип и состояние стальной поверхности перед нанесением.
Способ очистки и обработки, включая требуемую шероховатость.
Требования к толщине или массе покрытия, если они заданы для процесса.
Температуру и длительность отверждения по документации на покрытие.
Допустимость притирки после отверждения и ее параметры, если она предусмотрена.
Шприц для твердой смазки, карандаш и другие способы нанесения
Запросы «шприц для твердой смазки» и «карандаш твердой смазки» относятся прежде всего к способу подачи материала.
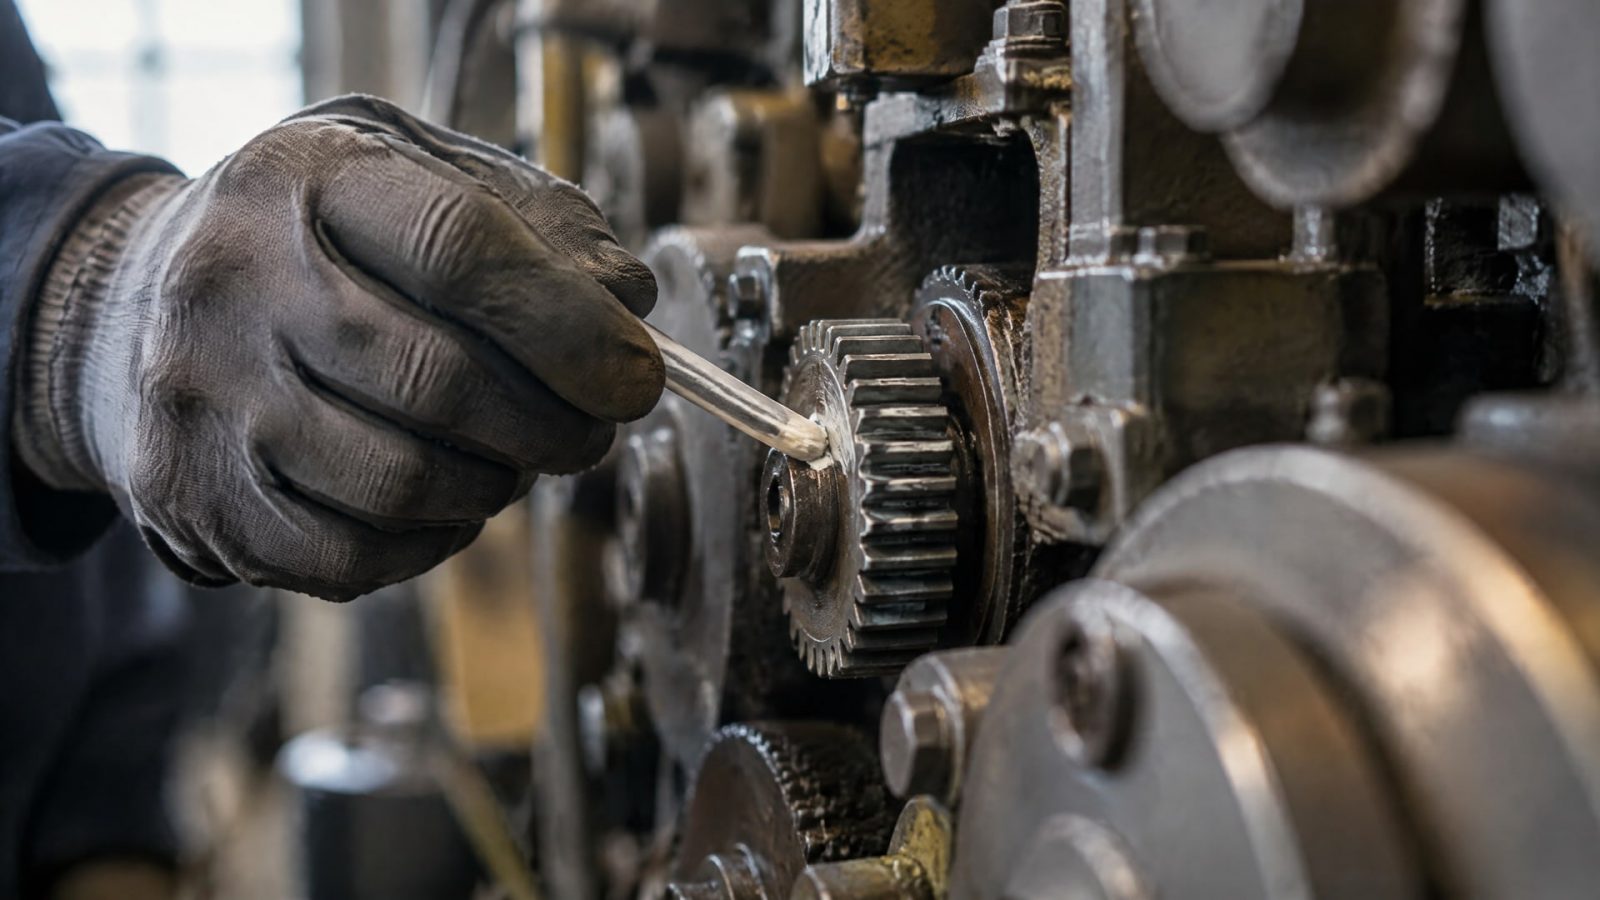
Но форма нанесения не сообщает автоматически, подходит ли состав для стали, запрессовки или деформирования. Для сухого покрытия особенно важны предварительная подготовка поверхности, требуемая толщина и соблюдение режима отверждения. Поэтому сначала определяют технологическую задачу, а затем выбирают формат, который позволяет нанести материал равномерно и контролировать результат.
Для пластичных составов консистенция может варьироваться от NLGI 000 до NLGI 6 по ASTM D217. В справочной классификации NLGI 000-1 описывают как более текучие классы, NLGI 2-3 - как распространенные для типовых узлов, а NLGI 4-6 - как очень твердые составы для тяжелых условий и специальных применений. Эти диапазоны помогают ориентироваться в консистенции, но не заменяют проверку совместимости с конкретной операцией. Нельзя по номеру NLGI сделать вывод о липкости или предсказать коэффициент трения.
Если материал наносят на посадочную поверхность, важно контролировать, не окажется ли слой избыточным. При натяге смазка облегчает сборку, но может снизить удерживающее трение. Для сухого покрытия дополнительно учитывают, что приведенные в прикладных описаниях толщины различаются: от менее 100 мкм до 0.0002-0.0005 inch. Эти значения нельзя использовать как общую норму без привязки к продукту и детали.
Как выбрать способ подачи
Шприц, карандаш или иной аппликатор имеет смысл рассматривать после определения требований к составу и процессу. Уточните, требуется ли равномерная сухая пленка, пластичная смазка заданного класса NLGI или локальное нанесение материала. Затем проверьте, позволяет ли выбранный инструмент обеспечить нужное количество и покрытие зоны контакта. Для деталей с натягом финальное решение подтверждают на контрольной сборке, оценивая усилие установки и удержание соединения.
Часто задаваемые вопросы
Какие бывают виды твердых смазок?
К твердым смазочным материалам относят графит, дисульфид молибдена, нитрид бора, PTFE и некоторые мыла. Их применяют в разных формах, в том числе в составе сухих пленок и покрытий. Выбор зависит от стали, операции, подготовки поверхности и требуемого поведения соединения, а не только от названия добавки.
Подходит ли твердая смазка для деталей с натягом?
Может подойти, если ее влияние на трение учтено при расчете и проверено на контрольной сборке. Смазочный слой способен уменьшить усилие запрессовки, но одновременно снизить удерживающее трение. Даже тонкое покрытие может изменить поведение посадки, поэтому его параметры должны соответствовать конструкции и требованиям к соединению.
Чем карандаш твердой смазки отличается от покрытия?
Карандаш обозначает формат подачи материала, а покрытие - сформированный на поверхности слой с заданными требованиями к подготовке и обработке. По одному формату нанесения нельзя определить совместимость с конкретной сталью или посадкой. Для выбора проверяют состав, область применения и требования к поверхности.
Можно ли подобрать смазку только по классу NLGI?
Нет. NLGI-класс характеризует консистенцию пластичной смазки по ASTM D217, но не определяет ее пригодность для конкретной операции и не показывает коэффициент трения. Для выбора учитывают нагрузку, температуру, материалы деталей, способ нанесения и требуемое удержание соединения после сборки.
Заключение
Твердую смазку для стали и деталей с натягом выбирают по совокупности факторов: требуемому усилию сборки, удерживающей способности соединения, состоянию поверхности и технологии нанесения. Сухое твердосмазочное покрытие требует чистой подготовленной основы и соблюдения режима отверждения. NLGI помогает сравнивать консистенцию пластичных смазок, но не заменяет оценку трения и совместимости.
Следующий шаг - описать условия сборки и эксплуатации, проверить требования к поверхности и сверить параметры покрытия с расчетом посадки. Затем проведите контрольную сборку и оцените усилие запрессовки и удержание деталей. Такой порядок помогает подобрать смазку для стали без риска ориентироваться только на густоту состава или удобство нанесения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как толщина слоя покрытия влияет на боковой зазор в червячной передаче и как это учесть при проектировании.
Антифрикционные покрытия: сравнение холодного и горячего отверждения, выбор по совместимости с деталью и условиям работы.
Окунание и центрифугирование – методы нанесения покрытий, их особенности, выбор и применение для различных деталей.